「四角穴を開けたいが、フライスでやると角が丸くなる」「六角穴が必要なのに、ブローチ盤がない」「止まり穴なので、そもそも切削では手が出ない」——設計・購買・保全の方から、毎週のようにいただく相談です。
内側に角のある穴は、切削加工と相性が悪い形状です。理由は単純で、回転する工具は円しか作れないからです。この記事では、四角穴・六角穴・角穴を作る5つの方法を、それぞれ何ができて、何ができないかまで踏み込んで整理します。断面図で「なぜ止まり穴が難しいのか」「なぜ角にRが残るのか」を示し、形状別の対応範囲、費用の決まり方、試作から量産までの流れを、当社の実務からそのまま書きます。
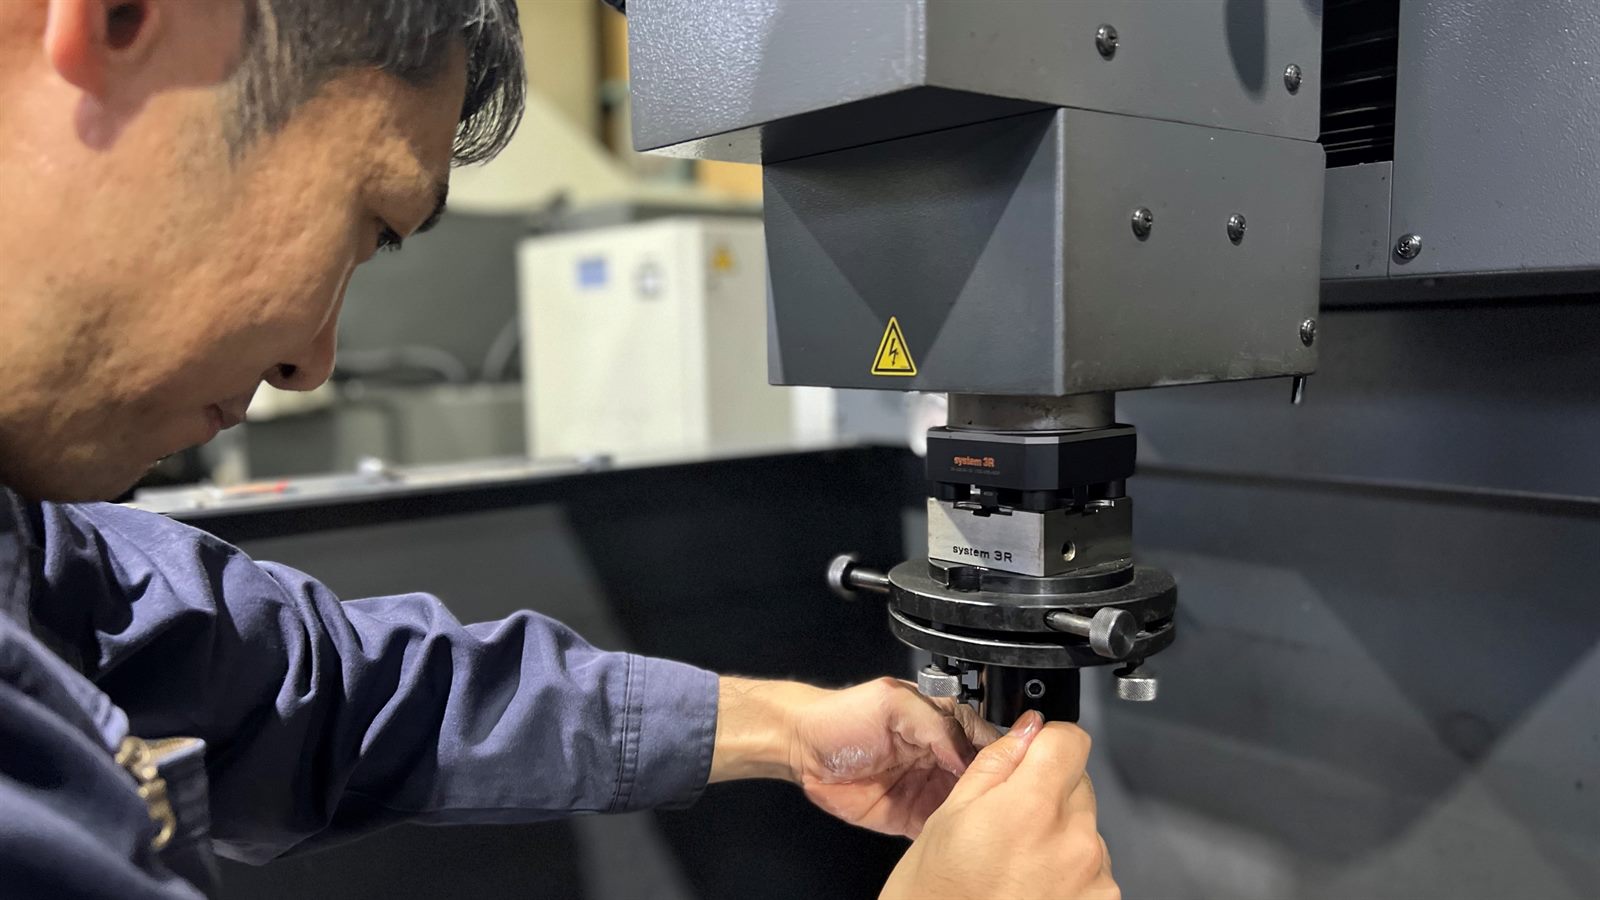
当社は愛知県尾張旭市で40年、放電加工を専門にしてきた工場です。形彫放電7台とワイヤー放電1台の8台体制で、これまでに3,000件を超える案件を扱ってきました。角穴・六角穴のご依頼は、そのなかでも最も多い部類です。
四角穴・六角穴を1個から加工します
図面・写真を送るだけで結構です。営業時間内は当日中に回答、土日祝も稼働しています。愛知の放電加工専門工場(形彫7台・ワイヤー1台)。
なぜ、内側の角穴は切削で難しいのか
最初に、この形状が難しい理由を3つに分けて説明します。ここが分かると、どの工法を選ぶべきかが自然に決まります。
理由1|回転工具は角を作れない
ドリルもエンドミルも、回転しながら削ります。回転する刃は円を描くので、内側の角には必ず工具半径ぶんの丸み(R)が残ります。φ6のエンドミルならR3です。角を小さくしたければ細い工具を使うしかなく、細い工具は折れやすく深さも稼げません。
理由2|止まり穴には「逃げ」がない
ブローチやスロッターのように工具を突き通して形を作る方法は、工具が抜けていく空間(逃げ溝)が要ります。底のある穴には抜ける先がないので、原理的に成立しません。「貫通ならできるが止まり穴は無理」と言われるのはこのためです。
理由3|硬い材料は削れない
焼入れ後の鋼や超硬合金は、切削工具の刃が立ちません。熱処理が終わってから角穴が必要になった、という場面では、切削という選択肢が最初から消えます。焼き戻せば寸法も硬度も作り直しになります。
この3つのうち、どれか1つでも当てはまれば切削では行き詰まります。逆に言えば、貫通穴で、角Rが許容でき、材料が生材なら切削で十分です。放電加工が要るかどうかは、この3点で判断できます。
図解|止まり穴に角穴が作れるのは、なぜ形彫放電だけなのか
左:ブローチや切削は工具を通して形を作るため、底があると工具の抜ける先がなくなる。右:形彫放電は電極を沈めて形を転写する。電極はワークに触れず、放電のわずかな隙間を保って進むため、底のある穴にも形状が入る。
どの方法が向くかは、現物を見て判断します
六角穴・四角穴は放電加工なら1個から対応できます。図面がなくても、手書きのスケッチと対辺寸法だけで見積れます。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
四角穴・六角穴を作る5つの方法|何ができて、何ができないか
「できる/できない」を工法ごとに正直に書きます。どれも一長一短で、貫通か止まりか・角のRをどこまで許せるか・材料の硬さ・数量で選ぶ工法が変わります。
1. ブローチ加工
刃が階段状に並んだ専用工具(ブローチ)を、下穴に押し通して一気に形を作る方法です。貫通穴の量産では最も速く、精度も安定します。ただし、工具は形状ごとに専用で、ブローチ盤を持つ工場自体が多くありません。止まり穴には使えません。工具が抜ける先がないからです。焼入れ後の材料にも不向きです。
2. ポリゴン加工・スロッター
旋盤でワークと工具の回転を同期させて多角形を削るポリゴン加工は、外側の六角(ボルト頭のような形)には向きますが、内側の穴にはほとんど使えません。スロッターは往復するバイトで内側を削る方法で、キー溝や角穴に使われますが、こちらも底で工具を逃がす溝が要ります。止まり穴では逃げ溝を別途設ける設計変更が必要になります。
3. マシニングセンタ(エンドミル)
最も手軽で、多くの工場にあります。ただし回転工具なので、内側の角には必ず工具半径のRが残ります。角を小さくするには細い工具が要り、細い工具は折れやすく、深い穴ほど条件が厳しくなります。図面に「角部R0.5以下」「ピン角」とあれば、この時点で候補から外れます。生材の浅い穴で、角Rが許容できる場合には十分な方法です。
4. ワイヤー放電加工
細いワイヤー電極に放電させ、糸のこぎりのように輪郭を切り抜く方法です。精度が高く、焼入れ鋼や超硬でも加工でき、角のRはワイヤー半径に放電の隙間を足した程度まで小さくできます。ただしワイヤーを通す必要があるので、貫通穴に限られます。板厚が厚いほど時間がかかります。貫通で高精度・硬い材料、という条件なら第一候補です。
5. 形彫放電加工
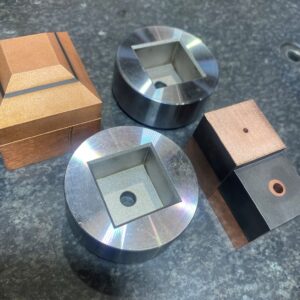
作りたい穴と同じ形の電極を作り、放電で少しずつ溶かしながらワークに沈めていく方法です。電極を沈めるだけなので、止まり穴に対応でき、底の形状も自由に作れます。材料の硬さは関係ありません。角のRは電極先端のRに放電の隙間を足したぶんが残りますが、他のどの工法よりも小さくできます。代わりに電極を作る工程が要り、切削に比べると加工時間はかかります。「止まり穴」「焼入れ後」「角を小さく」のどれかがあれば、実質的に唯一の選択肢です。
| 比較項目 | ブローチ | ポリゴン/スロッター | マシニング | ワイヤー放電 | 形彫放電 |
|---|---|---|---|---|---|
| 止まり穴 | 不可 | 逃げ溝が要る | 可 | 不可 | 可 |
| 角のR | 工具形状どおり | 小さい | 工具半径が残る | ワイヤー半径+隙間 | 電極先端R+隙間(最小) |
| 焼入れ鋼・超硬 | 不向き | 不向き | 不可 | 可 | 可 |
| 深さ | 工具長まで | 浅め | 工具径の数倍が目安 | 板厚しだい | 電極で対応。当社は深さ350mmの実績 |
| 1個・少量 | 工具費が重い | 可 | 向く | 向く | 向く |
| 量産 | 最速 | 可 | 可 | 時間がかかる | 電極を複数用意して対応 |
| 必要な設備 | ブローチ盤(保有工場が少ない) | 旋盤・スロッター | 一般的 | ワイヤー放電機 | 形彫放電機+電極製作 |
精度の数値は、形状・材質・深さ・仕上げ条件で大きく変わるため、この表ではあえて書いていません。「±何mmが出せるか」は図面を見て個別にお答えします。一律の数字を信じて発注すると、あとで揉めます。
旋盤で四角穴・六角穴はどこまでできるか|ポリゴン加工とロータリーブローチ
「旋盤で六角穴は開けられないのか」という検索が多いので、正面から答えます。条件が合えば、旋盤やマシニングでも内側の六角・四角は作れます。その方法がロータリーブローチ(矢打ち加工とも呼ばれます)です。ただし守備範囲は狭く、どこで放電に切り替えるべきかを知っておくと手戻りがありません。
ロータリーブローチ(矢打ち)とは
六角や四角の断面をもつ工具を、軸を1度前後わずかに傾けた状態で回転させながら下穴に押し込む方法です。傾いているために工具の角が一つずつ順番に材料へ食い込み、全体としては多角形の穴が形成されます。旋盤ならワークを回し、マシニングなら工具を回します。専用のホルダーと工具があれば、普通の旋盤・マシニングで作業できるのが最大の利点で、小径の六角穴を量産する現場では広く使われています。
できること・できないこと
| 条件 | ロータリーブローチ | 放電加工に切り替える目安 |
|---|---|---|
| 材料 | 生材(鋼・アルミ・真鍮・SUS) | 焼入れ後・超硬は不可 |
| 対辺サイズ | 小径向き。一般に数mm〜十数mmが実用域 | 大きい対辺は工具への負荷が大きく、放電のほうが現実的 |
| 深さ | 浅い穴向き。一般に対辺の1〜1.5倍程度までが目安 | それ以上の深さは工具のたわみで精度が落ちる。放電へ |
| 止まり穴 | 条件つき。底に切りくずと工具先端の逃げ(下穴の余裕)が要る | 底ぎりぎりまで六角が必要なら放電へ |
| 角の形状 | 工具の角なりに出るが、わずかなRとバリが残る | 相手部品と厳密に合わせる角なら放電へ |
| 精度 | 工具精度に依存。下穴径の管理が重要 | 公差が厳しい、または位置精度が要るなら放電へ |
| 数量 | 量産向き。1穴あたりが速い | 1個・少量なら工具を用意するより放電が早く安いことが多い |
サイズ・深さの数値は一般的な目安で、工具メーカーの仕様と材料で変わります。実際の可否は使う工具のカタログで確認してください。
ポリゴン加工は「外側」の六角向け
旋盤のポリゴン加工は、ワークと工具の回転を同期させて多角形を削り出す方法で、ボルト頭のような外側の六角に向きます。内側の穴に適用するのは難しく、内径の六角・四角ではほとんど使われません。「旋盤で六角」と聞いてポリゴン加工を想像した方は、内径の場合はロータリーブローチか放電のどちらか、と考えてください。
判断の目安はシンプルです。生材・小径・浅い・数量が多い、の4つが揃えばロータリーブローチ。焼入れ後、深い、底ぎりぎりまで、角を厳密に、1個だけ——このどれかがあれば放電加工です。両方に見積りを取って比べる価値はありますが、後者の条件で無理にブローチを通すと工具が折れ、折れた工具ごと放電で除去することになります。当社に来る案件の一部は、まさにその状態からです。
図解|角に残るRは、工法で決まる
エンドミルは工具半径がそのまま角のRになります。ワイヤー放電はワイヤーの半径に放電の隙間を足した程度、形彫放電は電極先端のRに隙間を足した程度まで小さくできます。ただし、どの工法でもR0は作れません。放電はわずかな隙間を保って進むため、必ず丸みが残ります。角に相手部品が当たる設計なら「許容できるR」を先に決めておくのが実務的です。
この表にない形状でも、まず聞いてください
対辺・深さ・材質を教えていただければ、できる/できないをその場で判断します。出せない場合は理由をお伝えします。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
形状別|放電加工で対応できる範囲の目安
「うちの部品はできるのか」に先に答えるための早見表です。数値は当社での目安で、形状・材質・深さの組み合わせで前後します。表に当てはまらない形状も、図面か写真をいただければ受けられるかどうかを先にお答えします。
| 形状 | 向く工法 | 止まり穴 | 注意点 |
|---|---|---|---|
| 四角穴・長方形穴 | 貫通ならワイヤー、止まりなら形彫 | 可(形彫) | 角のRを図面に。ピン角指示は成立しない |
| 六角穴(対辺指定) | 形彫。貫通で高精度ならワイヤー | 可(形彫) | 対辺公差と、六角の向き(基準面)を指示 |
| キー溝(内径) | 形彫。長い溝はワイヤーも可 | 可(形彫) | 溝の終端形状(丸か角か)で電極が変わる |
| スプライン・セレーション | 貫通はワイヤー、止まりは形彫 | 可(形彫) | 歯形の規格・諸元が要る。現物合わせも可 |
| D形・二面幅の穴 | ワイヤー/形彫 | 可(形彫) | 回り止め用途なら精度は緩めで済むことが多い |
| 異形(星形・十字・自由形状) | 形彫(電極で形を作る) | 可 | 電極が作れる形なら対応。細い突起は要相談 |
| 底に形状のある穴(段付き・テーパー底) | 形彫のみ | 可 | 電極の先端形状で底を作る。切削では不可 |
| 深い角穴(対辺の数倍以上の深さ) | 形彫 | 条件つき | 深いほど時間がかかる。当社は深さ350mmの実績あり |
| 極小の角穴(対辺1mm前後) | ワイヤー(貫通)/細穴・形彫 | 条件つき | 電極の製作と保持が難しくなる。図面で判断 |
当社の設備:形彫放電7台(三菱EX30を含む)とワイヤー放電1台。加工槽は1,200×800mm、ワークの高さは1,000mm程度まで。焼入れ鋼・超硬・チタン・インコネルなど、導電性のある材料であれば硬さは問いません。
費用は「穴の数」ではなく「段取りと電極」で決まる
見積りを見て「1個なのに高い」と感じる方が多いので、先に構造を書いておきます。
- 費用の大半は段取りです。ワークをどう固定し、どこを基準に穴の位置を出すか。ここに時間がかかります。同じ部品を複数個まとめると、1個あたりは大きく下がります。1個と5個で総額があまり変わらないことも珍しくありません。
- 形彫放電は電極の製作費が乗ります。作りたい穴と同じ形の電極を、銅やグラファイトで作ります。荒加工用と仕上げ用で本数が増えれば費用も増えます。量産では電極を使い回せるので、この費用は数量で薄まります。
- 材料の硬さは、費用をほとんど動かしません。放電加工は硬い材料でも加工時間が極端に伸びないためです。「焼入れ材だから高い」ということはありません。
- 深さと角の小ささは効きます。深い穴、角の小さい穴は加工時間が伸び、電極も細くなります。図面の段階で分かれば先にお伝えします。
- 公差の入れ方で変わります。相手部品と合う面だけを厳しくし、他は一般公差にすると費用が下がります。一律に厳しい公差を入れるのが最も高くつきます。
納期の目安は、特急で2〜5日、通常で1週間前後です。土日祝も稼働しており、営業時間内のお問い合わせには当日中に返信します。ラインが止まっている案件は、その旨をお伝えいただければ優先して段取りします。
工法の選び方|4つの質問で決まる
迷ったときは、次の順に答えてください。ほとんどの案件はこの4問で工法が決まります。
- 貫通穴か、止まり穴か止まり穴なら、この時点で形彫放電に決まります。ブローチ・スロッター・ワイヤーは工具や電極が抜ける先を必要とするため、底のある穴には使えません。貫通なら次へ。
- 材料は切削できる硬さか焼入れ後の鋼(おおむねHRC50を超えるもの)、超硬、チタン合金、インコネルなどは切削工具が持ちません。この場合は放電(貫通ならワイヤー、止まりなら形彫)です。生材なら次へ。
- 角のRはどこまで許せるか工具半径のRで構わないならマシニングで足ります。R0.5以下、あるいは相手部品の角と当たる設計なら、ワイヤーか形彫です。図面にRの指示がないと、加工側は判断できません。
- 数量はいくつか貫通で量産(月に数百個以上)ならブローチが最速です。ただし専用工具の費用と、ブローチ盤を持つ工場を探す手間がかかります。少量なら放電のほうが総額は安く済むことが多く、電極を作っておけば追加にも対応できます。
| 条件の組み合わせ | 第一候補 | 理由 |
|---|---|---|
| 貫通・生材・角R許容・少量 | マシニング | 最も安く早い。放電を使う理由がない |
| 貫通・生材・角R許容・量産 | ブローチ | 1個あたりが最も速い。工具費は数量で薄まる |
| 貫通・硬い材料 | ワイヤー放電 | 硬さの影響を受けず、角も小さくできる |
| 貫通・角を小さく | ワイヤー放電 | ワイヤー半径+隙間までRを詰められる |
| 止まり穴(材料・数量を問わず) | 形彫放電 | 底のある穴に形状を入れられる唯一の工法 |
| 底に段や形状がある | 形彫放電 | 電極の先端形状で底を作る |
| 加工済み・熱処理済みへの追加 | 形彫放電 | 焼き戻さず、既存の面を基準に位置を出せる |
「切削で大まかに作り、角だけ放電で仕上げる」という組み合わせも実務ではよく使います。切削で取れるところは切削で取ったほうが速く、放電は角と底だけに絞ると加工時間が短くなります。
図面への指示の書き方|これがないと見積りが止まる
角穴・六角穴の図面で、加工側が必ず確認するのが次の5点です。書いてあれば、そのまま加工に入れます。
- 角のR(または「R○以下」)最も抜けやすく、最も重要です。ピン角と書かれていても実際にはR0は作れないので、許容できる上限を書いてください。相手部品と当たらない角なら、大きめのRにするだけで費用が下がります。
- 対辺寸法と公差六角穴なら「対辺8 +0.05/0」のように。はめあいの相手(六角軸・ボルト頭)が決まっているなら、その相手の寸法も添えてください。
- 深さと、底の扱い止まり穴は「深さ12、底は平ら」「底に0.5の段」など。深さ公差が緩くてよいなら、そう書いてあると助かります。
- 向き(位相)の基準六角やキー溝は、どの面に対してどの向きかで意味が変わります。基準面か基準穴を指定してください。指定がないと、こちらで仮に決めて確認をお願いすることになります。
- 面粗さの要否回り止めや位置決めが目的なら、面粗さの指定は不要なことが多いです。摺動する面や、見える面なら指定してください。指定がなければ、用途をお聞きして決めます。
図面がなくても構いません。現物の写真と、上の5点のうち分かる項目だけで概算をお出しします。抜けている項目はこちらから質問します。先に書いてあるほど、見積りも納期も早く出せます。
量産のご相談は、数量を添えてください
同じ形状を繰り返し作る場合、電極費は1個あたりに薄まります。数量と目標単価を書いていただければ、量産前提の単価でお見積りします。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
電極の話|1個と量産で、費用の見え方が変わる理由
形彫放電の見積りで「電極代」という項目を見て驚く方がいます。何に対する費用で、数量でどう変わるかを説明します。
電極は、作りたい穴と同じ形をした部品です。銅やグラファイトを削って作ります。つまり「穴を1つ作るために、まず穴と同じ形の部品を1つ作る」工程が要ります。1個の依頼では、この電極代が穴1つに全部乗ります。だから1個は割高に見えます。
ところが電極は消耗品ではありますが、同じ穴を複数個加工する間は使い回せます。荒加工用と仕上げ用で分けても、数本で数十個分の穴を作れます。量産では電極代が数量で割られ、1個あたりの費用は大きく下がります。試作で作った電極をそのまま量産に使えるので、試作と量産を同じ工場で通すと、電極を作り直す費用がかかりません。
もうひとつ、電極の設計が仕上がりを決めます。角のRは電極先端のRで決まり、底の形状は電極の先端形状で決まります。電極を自社で設計・製作している工場かどうかは、角穴の依頼先を選ぶうえで確認しておく価値があります。当社は電極の設計から製作まで社内で行っています。
精度と面粗さ|「±0.01」と一律に書かない理由
加工業者のサイトには「精度±0.01mm」と書かれていることが多く、当社の以前の記事にもそう書いていました。正直に言えば、これは条件を選んだ場合の数字です。発注する側が本当に知りたいのは「うちの図面のこの寸法が出るか」であって、カタログ値ではありません。
角穴の精度は、対辺の大きさ、深さ、材質、角のR、そして仕上げの回数で変わります。深い穴は奥と手前で寸法差が出やすく、細い電極は消耗の影響が大きくなります。だからこの記事では一律の数字を書いていません。図面をいただければ、その寸法が出せるかどうかを受注前にはっきりお答えします。出せない公差は出せないと言います。そのうえで、研磨を組み合わせるか、公差の入れ方を変えるか、代わりの方法を提案します。
面粗さも同じです。放電加工の面は細かい放電痕の集まりで、仕上げ条件で平滑面から梨地面まで作り分けられます。「型として使う」「摺動する」「見えるだけ」のどれかを教えていただければ、必要十分な条件を選びます。とりあえず一番細かく、が最も高くつきます。
よくある行き詰まり方と、その前にできること
- 切削で途中まで削ってから「角が出ない」と気づく角だけ放電で仕上げる方法があります。ただし、切削で開けた穴の位置がずれていると放電でも直せません。途中で相談していただければ、どこまで切削で取ってよいかをお伝えします。
- 熱処理を先にしてしまい、後から穴が必要になる焼き戻さずに放電で追加できます。周囲の硬度は変わりません。「もう一度作り直すしかない」と諦める前にご相談ください。
- ブローチ盤のある工場が見つからない止まり穴でなくても、少量なら放電のほうが早く安いことがほとんどです。専用工具を作る前に、放電での見積りを取って比べてください。
- 細いエンドミルが折れて穴の中に残った折れた工具ごと放電で除去し、そのまま角穴を仕上げられます。ドリルを当てて位置を外す前に止めてください。
実際にあった相談の型
社名は伏せて、相談の型だけ紹介します。いずれも「切削で行き詰まってから」来ています。
型1|熱処理後に六角穴が必要になった
金型部品を焼入れした後で、設計変更により六角の止まり穴が追加に。焼き戻すと寸法が狂う。焼入れたまま形彫放電で六角穴を追加し、周囲の硬度に影響を出さずに納めました。
型2|ピン端面に六角穴を10本
φ15のピンの端面に対辺6mm・深さ5mmの六角穴。旋盤屋に「内側の六角は無理」と言われて相談。止まり穴なので形彫で対応。10本を同じ電極で加工し、1本あたりの単価を抑えました。
型3|試作メーカーに断られたキー溝
マシニング加工済みのワークに3mm幅のキー溝と凸形状。試作メーカーから「できない」と言われ、量産時は月1,000〜2,000個の可能性。試作数個を先に作り、量産の可否と体制を同時に回答する形で進めています。
相談する時に伝えると早い7項目
次の情報があれば、その日のうちに受けられるか・いくらか・いつ出せるかをお返しできます。全部揃っていなくて構いません。分かる範囲で結構です。
- 穴の形状と寸法(例:六角 対辺8mm、四角 10×10)。角に許容できるRがあれば必ず。
- 貫通か止まり穴か。止まりなら深さと、底の形状(平らでよいか)。
- 材質と熱処理の状態(例:SKD11 焼入れHRC60)。分からなければ「硬いかどうか」だけでも。
- ワークの外形寸法とおおよその重量。加工槽に入るかの判断に直結します。
- 基準にしたい面や穴。既存の加工と位置を合わせる必要があるなら、どこを基準にするか。
- 数量と希望納期。1個でも構いません。量産の可能性があれば、想定の範囲も。
- 図面か、現物の写真。図面がなくてもスマホの写真1枚で概算をお出しします。
その穴、放電加工で作れるかどうかを先にお答えします。止まり穴・焼入れ後・角を小さく——切削で断られた形状こそ、当社の領域です。「たぶん大丈夫」で受けて後から謝ることはしません。出せない公差は、受注前にはっきりお伝えします。
四角穴・六角穴は、試作1個から量産まで同じ工場で受けられます
四角穴・六角穴のご相談で最近増えているのが、「試作メーカーにマシニングでは無理と言われた。試作を数個作って、量産になったら月に数千個の可能性がある」という型です。当社はこの流れを、試作から量産まで同じ設備・同じ条件で受けています。
試作 1〜3個で形状を確定
図面か現物をいただき、まず数個を作って合わせます。ここで納得いただけなければ終わりで構いません。
加工条件を記録して量産へ
試作で出した電極・条件・段取りをそのまま記録します。量産で別の工場に移すと、この条件出しをゼロからやり直すことになります。
月産100個〜数千個を継続
形彫7台+ワイヤー1台の8台体制で、貴社専用の段取りを組みます。土日祝も稼働し、営業時間内は当日中に返信します。
試作メーカーや切削加工屋に「できない」と言われた形状でも受けられますか?
受けられる場合がほとんどです。四角穴・六角穴のような内側の形状は、切削では工具が入らない・逃げ溝が要る・焼入れ後は削れない、といった理由で断られます。放電加工は電極を沈めて形を写す加工なので、これらの制約を受けません。図面か現物の写真をいただければ、受けられるかどうかを先にお答えします。
マシニング加工が済んだワークや、熱処理後の部品への追加工はできますか?
できます。加工済み・焼入れ済みのワークに四角穴・六角穴を追加するご依頼は日常的にお受けしています。放電加工は硬さの影響を受けないため、焼き戻す必要がありません。既存の加工面を基準に位置を出して加工します。基準にしたい面があれば先に教えてください。
試作は1個から、量産は月1,000個以上でも対応できますか?
どちらも対応します。試作は1個からで、ロットの下限はありません。量産は月産100個から数千個まで実績があり、数量と頻度に合わせて専用の段取りを組みます。量産時の数量が未定の段階でも、想定される範囲を教えていただければ、単価の目安と体制をあらかじめお出しします。
試作と量産で工場を分けると、何が起きますか?
試作で出した加工条件と電極の設計が引き継がれません。量産側で条件出しをやり直すことになり、そこで寸法や面粗さが試作品と変わる、という手戻りが起きます。同じ工場で試作から量産まで通すと、試作品がそのまま量産の基準になります。
試作の段階で、量産の可否と単価の目安まで一緒にお答えします。「まず1個作ってから量産を考えたい」「量産になるか分からないが体制だけ知っておきたい」——どちらも歓迎です。図面かスマホの写真1枚で概算をお出しします。
角穴・内形状の関連ページ
よくある質問|六角穴・四角穴の加工
四角穴・六角穴は旋盤やフライスで加工できますか?
原理的に難しい形状です。旋盤もフライスも回転する工具で削るため、内側の角には必ず工具半径ぶんの丸み(R)が残ります。角のRが許容できる浅い貫通穴で、材料が生材なら切削でも作れますが、ピン角に近い角、止まり穴、焼入れ後の材料のいずれかが条件にあると、切削では成立しません。
止まり穴に六角穴や四角穴を加工できますか?
形彫放電加工で対応できます。ブローチやスロッターは工具が抜ける先(逃げ溝)が要るため、底のある穴では成立しません。形彫放電は電極を沈めて形を写す方式なので、底まで形状が入り、底の形状(平ら・段付き・テーパー)も電極で作れます。
角にRを残さず、ピン角にできますか?
完全なR0は、どの工法でも作れません。放電加工はわずかな隙間を保って進むため、必ず丸みが残ります。ただし形彫放電は電極先端のRに放電の隙間を足した程度まで小さくでき、他の工法より小さいRにできます。図面に「許容できるR」を書いていただければ、最も効率のよい電極設計で対応します。
焼入れ後の部品や超硬に角穴を追加できますか?
できます。放電加工は電気の放電で溶かして加工するため、材料の硬さの影響を受けません。焼入れ後の鋼、超硬合金、チタン、インコネルなど導電性のある材料であれば対応します。焼き戻す必要がないので、周囲の硬度や寸法に影響を出さずに追加加工できます。
1個だけの依頼でも受けてもらえますか?費用の目安は?
1個から受けています。費用の大半は段取りと電極製作なので、1個と数個で総額があまり変わらないことが多く、同じ部品をまとめると1個あたりは下がります。材料の硬さはほとんど費用に影響しません。図面か現物の写真をいただければ概算をお出しします。
試作から量産まで、同じ工場で受けられますか?
受けています。試作で出した電極・加工条件・段取りを記録し、そのまま量産に引き継ぎます。試作と量産で工場を分けると、量産側で条件出しをやり直すことになり、寸法や面粗さが試作品と変わる手戻りが起きます。量産時の数量が未定でも、想定の範囲を教えていただければ単価の目安と体制を先にお出しします。
業界・用途別のご案内
同じ困りごとが多い業界ごとに、対応範囲と依頼の型をまとめています。