ロボット、宇宙・ロケット、発電・エネルギー。伸びている分野の部品には共通点があります。材料が硬い・粘る、形状に角がある、数量が1個か数個——この3つが重なると、切削では成立せず、放電加工に回ってきます。
このページでは、この3分野で放電加工が実際に使われる部位、材料ごとの注意点、単品試作をどう短納期で回すか、発注時に何を伝えれば早いかを、40年以上放電加工を専門にしてきた愛知の工場の立場でまとめました。
成長分野の部品が、最後に放電加工へ行き着く3つの理由
1. 材料が硬く、粘る
ロボットの減速機は焼入れ鋼、ロケットの燃焼器やタービンはインコネル・ハステロイ、軽量化部品はチタン。いずれも切削では工具の摩耗が激しく、加工時間と刃物代が膨らみます。放電加工は材料の硬さが加工速度にほとんど影響しないため、硬い材料ほど相対的に有利になります。
2. 形状に「角」と「深さ」がある
内歯スプライン、キー溝、四角穴、深いリブ、細くて深い冷却穴。回転工具では角に必ずRが残り、深い場所では工具がたわみます。放電加工は電極の形をそのまま写す加工なので、角のある形状も、工具が届かない深い場所も作れます。
3. 数量が1個か数個で、設計が変わり続ける
この分野の部品は、試作の連続です。専用の工具や金型を起こす前提の加工方法では、費用も納期も合いません。放電加工は電極(またはワイヤーの軌跡)を作れば加工できるため、1個から作れて、形が変わっても対応できるのが強みです。
ロボット:勝負は「関節」で決まる
ヒト型ロボットや協働ロボットの性能は、関節(アクチュエータ)の小型化・高剛性化で決まります。関節の中には、モーター、減速機、軸、エンコーダが詰め込まれ、部品はどれも小さく、薄く、硬いものになります。
図1:関節ユニットで放電加工が担当する部位。減速機の歯形、キー溝、薄肉リング、肉抜き穴が中心。
減速機の内歯・スプライン
波動歯車や遊星減速機の内歯は、ブローチやホブといった専用工具を起こすのが一般的です。しかし試作の段階では、歯数やモジュールが変わるたびに工具を作り直すことになり、費用も納期も合いません。ワイヤー放電なら、プログラムを変えるだけで歯形を変更できます。1個から作れて、焼入れ後でも加工できます。
詳しくは内歯車・内歯スプラインの放電加工で、歯形の作り方と精度の考え方を解説しています。
止まり穴の内歯・角穴
軸が貫通しない構造では、ワイヤーを通す穴があけられません。この場合は形彫放電で、歯形や角形の電極を押し込んで加工します。逃げ溝を設けずに底のある内歯を作れるのは、形彫放電の得意分野です。
薄肉部品・軽量化部品
ロボットは軽さがそのまま性能になるため、肉抜きが多用されます。薄い部分に切削の力がかかると、加工中にたわんで寸法が出ません。放電加工は工具が触れないため、薄肉でも変形しません。同じ形状を複数必要とする場合は、板を重ねて一度に切り出せます。
中空軸・配線を通す構造
関節の中に配線やハーネスを通すため、軸を中空にする設計が増えています。中空の内側にキー溝やスプラインを入れる、外側に肉抜きを入れるといった形状は、切削では工具が届かない、または薄肉が変形するという問題が出ます。ワイヤー放電なら内側の輪郭も一度に切り出せます。
ハンド・エンドエフェクタの爪
ものをつかむ爪は、摩耗するため焼入れ材や超硬で作られ、形状は薄く、先端は鋭い角を持ちます。焼入れ後に放電加工で仕上げれば、熱処理変形の影響を受けません。同じ爪を複数枚必要とする場合は、重ねて一度に切り出すことで枚数がそろい、1枚あたりの費用も下がります。
試作段階での「歯形の比較」
減速比や剛性を詰めるために、歯数やモジュールを変えた試作を並べて比較したい、という相談があります。ブローチやホブを使う方法では工具の数だけ費用がかかりますが、ワイヤー放電ならプログラムを差し替えるだけです。比較試作こそ放電加工が最も効く場面だと考えています。
精度と面粗さ、実務での決め方
寸法精度
ワイヤー放電では、仕上げカットを重ねることで輪郭精度を数μmオーダーで管理できます。ただしカットを増やすほど時間が増えるため、効く場所だけを厳しくするのが実務的です。嵌合部・歯面・位置決め部を指定していただければ、そこに合わせて条件を組みます。
面粗さ
放電加工の面粗さは、仕上げ条件で変えられます。摺動面、シール面、疲労が問われる面など、用途をお伝えいただければ条件を合わせます。数値(Ra)での指定でも、用途での指定でも構いません。
変質層(白層)
放電加工では、熱で溶けた材料が再び固まった薄い層が加工面に残ります。厚さは条件で変わり、仕上げを細かくするほど薄くなります。高温・高応力で使う部品では、この層を残してよいか、後工程で除去するかを最初に決めておくと、後戻りがありません。
測定と記録
主要寸法は測定して納品します。測定記録の提出が必要な場合は、どの寸法を記録するかを事前に取り決めます。検査体制は品質保証・検査体制をご覧ください。
単品・試作こそ、専業工場の出番です
1個からお受けします。図面がなくても、現物と手書きのスケッチがあれば製作できます。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
宇宙・ロケット:単品試作の連続こそ専業工場の出番
ロケットや衛星の部品は、そもそも量産されません。1機分、あるいは試験用に1個。しかも材料はインコネルやチタンで、形状は複雑です。「量産なら受けるが、1個では受けられない」という工場が多い領域で、当社のように1個からを前提にした専業工場が必要とされます。
燃焼器・ノズルの冷却溝と細穴
燃焼室やノズルには、燃料を通して冷やすための細い溝や穴が多数入ります。深さに対して幅が狭い溝はエンドミルがたわみ、φ1mm以下で深い穴はドリルが折れます。形彫放電で溝を、細穴放電で穴をという組み合わせが定番です。材料がインコネルでも加工速度はほとんど変わりません。
インジェクタ・オリフィスの微細穴
燃料を噴射する部分には、径の小さい穴が精度よく並びます。細穴放電はパイプ電極で穴をあけるため、材料が硬くてもまっすぐ通り、穴径のばらつきも抑えられます。角度がついた穴や、斜めに入る穴も対応できます。
治具・試験装置の部品
ロケットや衛星そのものの部品だけでなく、組立治具、試験用の保持具、耐熱試験の固定具といった周辺部品の相談も多くあります。こちらも1個からで、図面が固まっていない段階の相談を受けています。
発電・エネルギー:新設だけでなく「延命・改造」が仕事の山
発電分野は、新設備の部品よりも、すでに動いている設備を止めないための部品の方が数が多くなります。
タービン部品の冷却孔・シール溝
ガスタービンの高温部品には冷却のための細い穴が並び、シール部には狭い溝が入ります。材料はインコネルやコバルト基合金で、切削では歯が立ちません。細穴放電と形彫放電の領域です。
既設設備の部品再製作(図面なし)
「何十年も前の設備で、部品が摩耗したが図面が残っていない」という相談は珍しくありません。現物をお預かりして採寸し、図面化して製作します。次回以降のために図面と加工データを保管しておけば、同じ部品を短納期で再供給できます。
水素・アンモニア・蓄電などの新設備
新しいエネルギー設備は、まだ量産の段階に入っていないものが多く、試作と改造の連続です。耐食材・耐熱材が使われ、シール面や流路の形状が要求されるため、放電加工の出番が増えています。
宇宙分野の発注で、先に決めておきたいこと
- 試験日から逆算した納期:打上げや燃焼試験は日程が動かせません。締切を先に共有いただければ、工程をそこから組みます。
- 材料証明の要否:ミルシートが必要な場合は、支給材か手配材かにかかわらず最初にお知らせください。
- 変質層の扱い:疲労強度が問われる部品では、放電加工面に残る変質層を残してよいか、後工程で除去するかを決めておきます。除去する場合は加工代を残して仕上げます。
- 予備の数:試験で壊れる前提の部品は、最初から予備を含めて作る方が安く早く済みます。
- 秘密保持:NDAが必要であれば、図面を送る前にお知らせください。
発電分野の保守案件は「止められない」が前提
稼働中の設備の部品は、止まっている時間がそのまま損失になります。次のような進め方で、停止時間を短くします。
- 先に可否だけ返す:図面や写真をいただいた時点で、放電加工で対応できるかどうかを当日中にお返しします。工程の見通しが立つだけでも、現場の判断が進みます。
- 予備を先に作っておく:定期点検の前に交換部品を用意しておけば、点検時に止まる時間を最小にできます。摩耗の進み方がわかっていれば、次回分の手配時期も一緒に決められます。
- データを保管して再供給を早くする:一度作った部品は、加工データと検査記録を保管します。2回目以降は「前回と同じで」が通り、段取り時間が短縮されます。
- 折損工具の除去で部品を救う:メンテナンス中にタップやボルトが折れた場合、母材を傷つけずに除去できます。高価な部品を作り直さずに済みます。
産業×部品×加工法の早見表
| 分野 | 部品の例 | 主な材料 | 加工法 |
|---|---|---|---|
| ロボット(関節) | 減速機の内歯、キー溝、薄肉リング | 焼入れ鋼、SCM、ステンレス | ワイヤー/形彫 |
| ロボット(ハンド) | 把持部の爪、位置決め部品、肉抜き部品 | 焼入れ鋼、超硬、アルミ | ワイヤー |
| 宇宙(推進系) | 燃焼器の冷却溝、インジェクタの微細穴 | インコネル、銅合金 | 形彫/細穴 |
| 宇宙(構造・治具) | 試験治具、保持具、軽量化部品 | チタン、アルミ、ステンレス | ワイヤー |
| 発電(高温部) | タービン部品の冷却孔、シール溝 | インコネル、コバルト基合金 | 細穴/形彫 |
| 発電(保守) | 摩耗部品の再製作、折損工具の除去 | 各種 | 形彫/ワイヤー |
| 共通 | 折れたタップ・ボルトの除去 | 各種 | 形彫 |
形彫・ワイヤー・細穴、どれで作るかの判断
同じ放電加工でも3種類あり、形状によって向き不向きが分かれます。加工法を指定せずに「この形状をこの精度で」とご依頼いただければ、こちらで工程を組み立てます。
| 形状 | 向いている方法 | 理由 |
|---|---|---|
| 貫通した輪郭・内歯・角穴 | ワイヤー放電 | 線を通して切り抜くのが最も速く、精度も安定する |
| 止まり穴の内歯・角穴 | 形彫放電 | 線が通せないため、歯形・角形の電極を押し込む |
| 深いリブ・狭い冷却溝(止まり) | 形彫放電 | 底のある形は電極でしか作れない。深くても均一な面が出る |
| 薄板の輪郭・肉抜き | ワイヤー放電 | 非接触で変形しない。重ねて一度に切れる |
| φ0.3〜3mmの深い穴・斜め穴 | 細穴放電 | ドリルが折れる細さと深さでも、パイプ電極でまっすぐ通せる |
| 鏡面が必要な面 | 形彫放電+磨き | 仕上げ条件で面粗さを落としてから磨きに入る |
| 内角R0.05以下の鋭い角 | 形彫放電 | ワイヤーはワイヤー径分のRが残る |
実際には、ワイヤーで荒取りしてから形彫で角を仕上げる、細穴で下穴をあけてからワイヤーを通す、といった組み合わせも多く使います。形彫とワイヤーの違いそのものは放電加工サービスの概要で説明しています。
断られた理由を、そのまま書いて送ってください
硬い、細かい、大きい、形が複雑。理由ごとに対処の仕方が違います。可否は営業時間内は当日中にお答えします。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
他社で断られた理由別の対処
「切削工場で断られた」というご相談は、理由がわかると対処法が決まります。よくある断り文句と、放電加工での回し方を対応させました。
| 断られた理由 | 放電加工での対処 |
|---|---|
| インコネル・コバルト基で工具が持たない | 硬さ・加工硬化の影響を受けない。難削材ほど有利 |
| 薄肉で加工中に変形する | 非接触加工。薄板は重ねて一度に切る |
| 角が出せない・工具のRが残る | 形彫なら電極の形がそのまま写る |
| 深くて工具がたわむ・届かない | 深さ350mmの加工実績。電極を継いで深部も加工 |
| 穴が細くて深く、ドリルが折れる | 細穴放電でパイプ電極を使う |
| 1個では受けられない | 1個からが前提。ロットの下限はない |
| 納期が合わない | 特急枠で2〜5日。土曜・祝日も稼働、日曜は緊急時に対応している |
切削と放電のどちらが向くかの一般的な比較は、放電加工と切削加工の違いで解説しています。
難削材の扱いと、材料ごとの注意点
インコネル・ハステロイ
切削では加工硬化して工具が急速に摩耗しますが、放電加工では硬化の影響を受けません。厚板の輪郭を切り出すときは、材料内部の残留応力で切断中に材料が動くことがあるため、荒取りと仕上げの順序を設計して抑えます。
チタン・チタン合金
切削では工具に溶着しやすく、発火にも注意が要る材料です。放電加工では溶着の問題は起きません。加工速度は鋼よりやや遅くなります。
焼入れ鋼(SCM・SKD・SUJ)
硬さの影響を受けないため、熱処理の後に仕上げるのが定石です。焼入れ前に仕上げると熱処理変形で寸法が動きますが、焼入れ後に放電加工すれば変形の影響を受けません。
超硬合金
条件が粗いと結合材のコバルトが選択的に溶け、表面が脆くなることがあります。強度が要る部分は仕上げ条件を細かくして影響を抑えます。用途を伝えていただければ条件を合わせます。
コバルト基合金・耐熱合金
切削では実質的に成立しない材料でも、放電加工なら加工できます。加工時間は形状と厚みで見積もります。
単品試作を、短納期で回すために
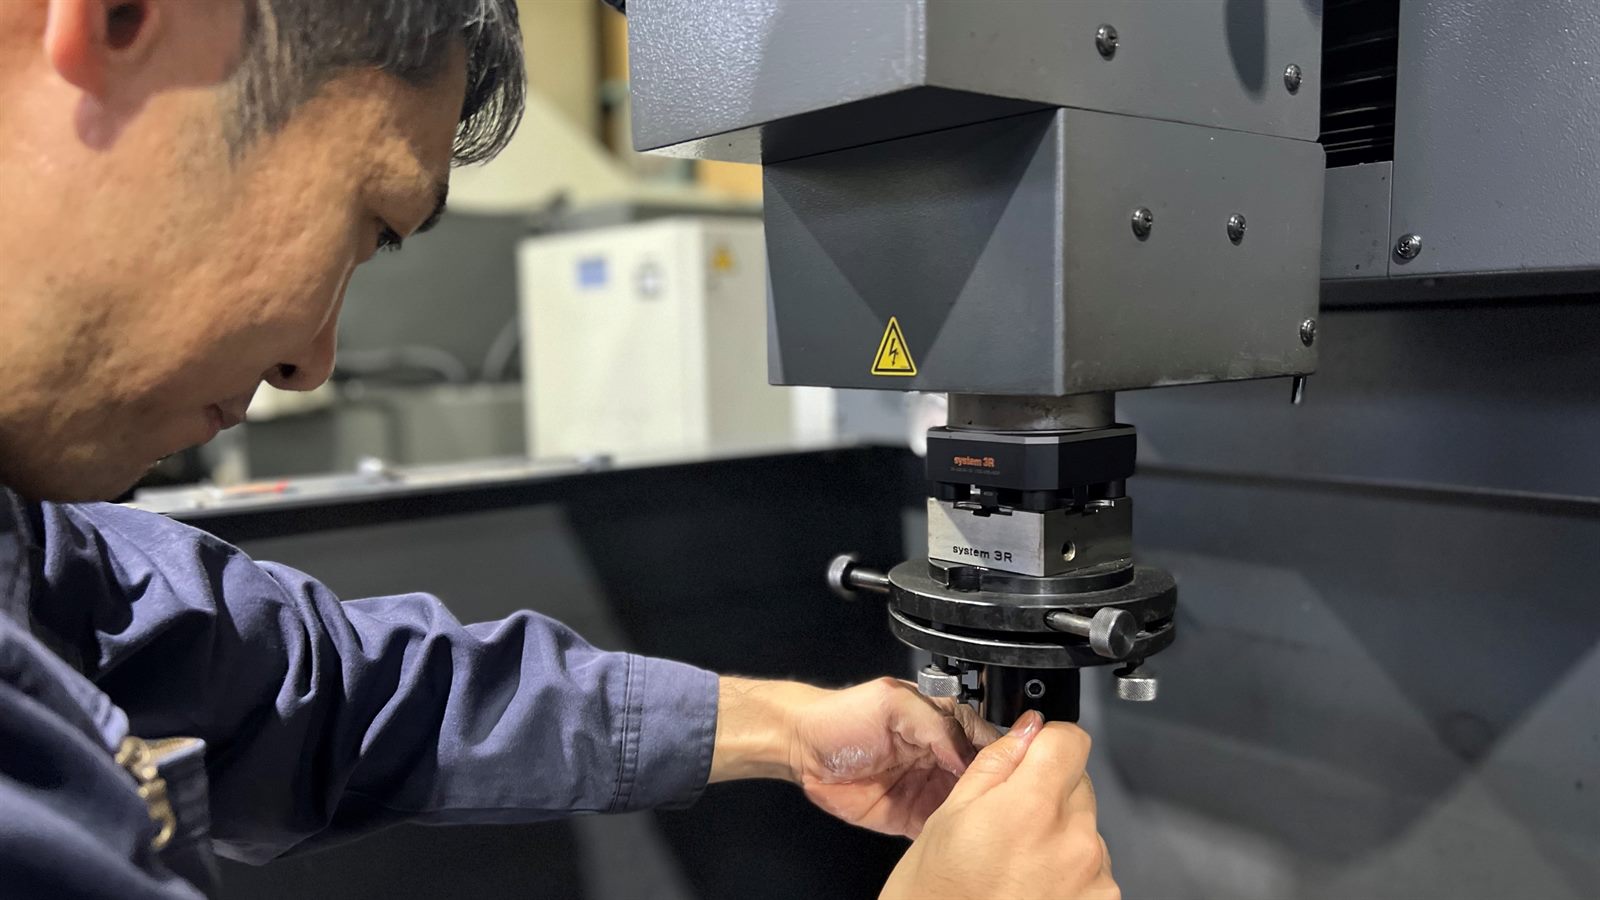
この分野の依頼は「1個」「図面が今日出た」「試験日が決まっている」という形で来ます。当社は形彫7台・ワイヤー1台を土曜・祝日も稼働させており(日曜は緊急時に対応)、割り込みで機械を空けられる体制を取っています。
図2:単品試作の流れ。受けられる範囲を最初に明示することで、設計側の手戻りを減らす。
発注時に伝えていただきたい7項目
- 材料と硬さ:インコネルの種類、焼入れ硬さ(HRC)、チタンの合金番号など。
- 形状の要点:貫通か止まりか、深さ、内角のR。ここで加工法が決まります。
- 公差と、その場所:全体ではなく「どこが効くか」。費用に直結します。
- 面粗さと変質層:疲労強度や高温での使用があれば必ずお知らせください。
- 数量と今後の見込み:単発か、繰り返しか。繰り返しなら初回にデータを整えます。
- 納期と試験日:締切から逆算して工程を組みます。急ぎは特急枠で調整します。
- 秘密保持の要否:NDAの締結が必要であれば、加工前に対応します。
費用の決まり方と、抑えるための設計
放電加工の費用は、ほぼ加工時間で決まります。時間を左右するのは、材料の厚さ、輪郭の長さ、仕上げカットの回数、電極の本数です。
- 公差は効く場所だけに:全周に厳しい公差を付けると、仕上げカットが全周に必要になります。
- 内角Rを許容する:ワイヤー放電の内角にはワイヤー径分のR(φ0.2ならR0.1程度)が残ります。許容できれば形彫での追加工が不要です。
- 電極を共通化する:似た形状のポケットを同じ電極で加工できるよう寸法を揃えると、電極製作費が減ります。
- 材料支給の可否:支給材なら加工代のみ。手配込みなら難削材の入手期間が納期に加わります。
- 予備を同時に作る:試験で壊す可能性がある部品は、同時に2個作る方が1個ずつ2回作るより安く済みます。
費用の考え方は放電加工の見積りについてでも詳しく解説しています。
図面がない部品の進め方
- 現物をお預かりして採寸:摩耗部は、相手部品との関係から本来の寸法を推定します。
- 推定箇所の確認:推定した部分を明示してご確認いただきます。
- 1個作って現場で確認:実際に組んで確認していただいてから、必要数を製作します。
- 図面化とデータ保管:確定した寸法で図面を作り、以後の再供給に備えます。図面データはお渡しできます。
加工の進め方:想定ケース
実際の案件は守秘のため公開していませんが、この分野でよくある依頼の流れを想定ケースとして示します。
焼入れ後のリングに内歯をワイヤー放電で加工。歯数違いを3種類、同じ段取りで製作し、実機で比較評価。
インコネルのブロックに幅2mm・深さ30mmの溝を形彫放電。グラファイト電極を社内製作し、荒・仕上げを分けて加工。
φ0.4mmの穴を斜め方向に多数。細穴放電で全数を通し、穴径のばらつきを測定して納品。
図面のない摩耗部品を採寸・図面化して製作。以後は保管データで短納期に再供給。
焼入れ材の薄い爪を5枚重ねてワイヤー放電で切り出し。反りなく枚数をそろえて納品。
高価な治具の中で折れたボルトを、めねじを傷つけずに放電で除去。作り直さずに復旧。
大きさで迷ったら、寸法と重量だけ先にください
受け入れの可否をすぐお答えします。搬入の方法もあわせてご相談いただけます。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
大型・重量物の受け入れについて
発電設備やロケット関連の部品は、寸法・重量が大きくなることがあります。受けられるかどうかは、次の3点で決まります。
- 加工槽に入るか:形彫放電の加工槽は1,200×800mmです。ワークの外形がこの範囲に収まるかを最初に確認します。
- 高さが収まるか:最大ワーク高さは1,300mmまで対応しています。深さ350mmの加工実績があります。
- 吊り上げられるか:重量物は搬入・段取りの都合があるため、重量を先にお知らせください。分割できる部品であれば、分割した状態でお預かりする方法もあります。
「入るかどうかだけ知りたい」というご相談も歓迎します。外形寸法と重量を教えていただければ、当日中にお答えします。大型ワークの考え方は大型・厚物・深物の放電加工で詳しく説明しています。
この分野で相談が多い「困りごと」別の入口
インコネル、コバルト基合金、焼入れ鋼、超硬。硬さは放電加工の速度にほとんど影響しません。
深いリブ、深い冷却溝、深穴。電極を作れば、工具のたわみとは無関係に加工できます。
内歯、キー溝、四角穴。形彫放電なら電極の形がそのまま写り、鋭い角も出せます。
薄肉リング、肉抜き部品、薄い爪。非接触なので力による変形が起きません。
ロットの下限はありません。1個ものの相談が当社の中心です。
現物採寸から図面化して製作します。以後の再供給のためにデータを保管します。
依頼から納品までの流れ
- お問い合わせ:図面(PDF・DXF・STEPなど)、現物写真、または部品の役割をお知らせください。営業時間内のご連絡は当日中に返信します。
- 可否と概算のご回答:放電加工で作れるか、どの工程で作るか、費用と納期の目安をまとめてお返しします。
- 材料手配・電極製作:支給材の受け入れ、または当社での材料手配。形彫の場合は電極を社内で設計・製作します。
- 加工:要求精度に応じて荒・仕上げの条件を分けます。
- 検査・納品:主要寸法を測定し、必要に応じて測定記録を添付して納品します。全国発送に対応しています。
- データ保管:加工データと検査記録を保管し、再製作・設計変更に短納期で応えます。
当社の対応範囲
- 設備:形彫放電加工機7台、ワイヤー放電加工機1台。加工槽1,200×800mm、最大ワーク高さ1,300mm、深さ350mmの加工実績。
- 材料:インコネル、ハステロイ、コバルト基合金、チタン、焼入れ鋼、超硬、ステンレス、銅・アルミなど導電性の金属。
- 数量:試作1個から、繰り返し発注・工程請負まで。
- 納期:特急2〜5日、通常1週間前後。土曜・祝日も稼働、日曜は緊急時に対応しています。
- 実績:形彫放電加工歴40年以上。営業時間内のお問い合わせは当日中に返信します。
- 秘密保持:NDAの締結に対応します。図面・データは目的外に使用しません。
よくある質問
1個だけの試作でも受けてもらえますか?
減速機の内歯を、専用工具を作らずに製作できますか?
インコネルやコバルト基合金でも加工できますか?
切削や溶接も含めて部品一式をお願いできますか?
図面のない既設設備の部品を作り直せますか?
秘密保持契約(NDA)は結べますか?
試作1個から、繰り返し発注・工程請負まで同じ工場で受けられます
この分野のご相談で多いのが、「試作で1個作って、うまくいけば継続して必要になる」という流れです。当社はこの流れを、試作から繰り返し発注・工程請負まで同じ設備・同じ加工データで受けています。
図面か現物をいただき、まず作って評価していただきます。放電で作れるかどうかの切り分けだけでも構いません。
加工条件・電極設計・測定値を残します。2回目以降は「前回と同じで」が通り、段取りが短縮されます。
形彫7台+ワイヤー1台の8台体制で、貴社専用の段取りを組みます。土曜・祝日も稼働、日曜は緊急時に対応し、営業時間内は当日中に返信します。
試作の段階で、繰り返しになったときの単価と納期の目安まで一緒にお答えします。「まだ続くか分からない」段階でも構いません。
業界・用途別のご案内
同じ困りごとが多い業界ごとに、対応範囲と依頼の型をまとめています。