「止まり穴に六角穴を入れたい」「袋穴の奥にスプラインが必要」「逃げ溝を設ける余裕がない」——設計者の方から、図面を前にして詰まった状態で届く相談です。貫通穴なら簡単な形状が、底が付いた瞬間に「切削では不可能」に変わります。
この記事では、なぜ止まり穴の六角穴・スプラインが切削で成立しないのかを断面図で示し、それを放電加工でどう作るか、どこまでの形状・深さ・硬さに対応できるか、設計側でできる工夫、費用の決まり方、試作から量産までを、当社の実務からそのまま書きます。
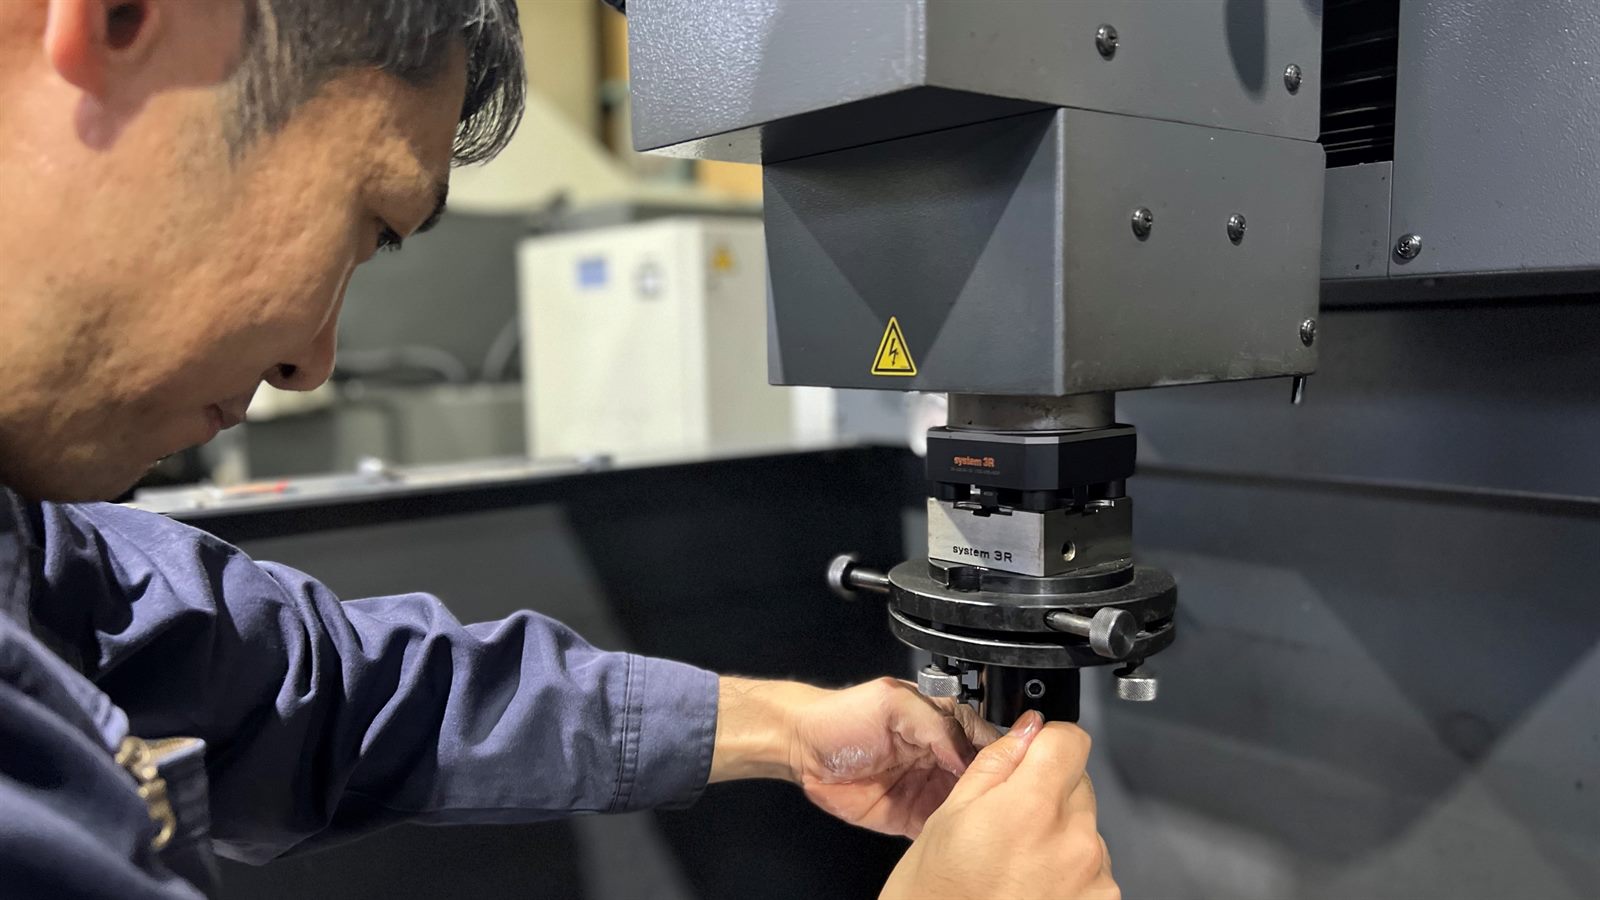
当社は愛知県尾張旭市で40年、放電加工を専門にしてきた工場です。形彫放電7台とワイヤー放電1台の8台体制で、これまでに数多くの案件を扱ってきました。止まり穴への内形状加工は、当社に来る相談の中でも「他社で断られてから」の割合が最も高い分野です。
なぜ、止まり穴の六角穴・スプラインは切削で不可能なのか
理由1|工具の抜ける先がない
ブローチ、スロッター、ギヤシェーパーはどれも、工具を突き通したり往復させたりして形を作ります。底があると、工具が最後に逃げる空間がありません。だから設計では「逃げ溝(ヌスミ)」を底に設けるのが常識でした。逃げ溝が取れない部品では、切削の選択肢そのものが消えます。
理由2|回転工具は角を作れない
エンドミルで六角穴を削ろうとしても、回転する刃は円を描くので内側の角に必ず工具半径のRが残ります。六角軸を差し込む穴なら、そのRが相手の角と干渉します。角を小さくするには細い工具が要り、深さが取れなくなります。
理由3|硬い材料は削れない
焼入れ後の鋼、超硬、ハステロイなどの難削材では、切削工具の刃が持ちません。熱処理が終わってから止まり穴の六角が必要になった時点で、切削は最初から候補になりません。
3つのうち1つでも当てはまれば、切削では行き詰まります。止まり穴の六角穴・スプラインは、たいてい理由1と理由2が同時に当てはまります。だから「放電で」という結論に、設計の段階で到達しておくと手戻りがありません。
図解|逃げ溝なしで止まり穴に六角穴が入る理由
左:ブローチやスロッターは工具を通して形を作るため、底に工具を逃がす溝が要る。設計で逃げ溝が確保できない部品では成立しない。右:形彫放電は六角の電極を沈めて形を転写する。電極はワークに触れず、放電のわずかな隙間を保って進むため、逃げ溝そのものが要らない。
止まり穴の六角穴・スプラインを作る方法|何ができて、何ができないか
1. ブローチ加工(逃げ溝つきの設計に変える場合)
貫通に近い形にするか、底に逃げ溝を追加する設計変更ができるなら、ブローチで作れます。量産では最も速く安定します。ただし逃げ溝の分だけ部品が長くなるか、肉が薄くなります。強度や他部品との干渉で逃げ溝が取れない場合は使えません。焼入れ後の材料にも不向きです。
2. スロッター・ギヤシェーパー
往復するバイトや歯切り工具で内側を削る方法です。ブローチより柔軟ですが、やはり底で工具を逃がす溝が要ります。スプラインでは、ギヤシェーパーで逃げ溝つきの止まり穴に切ることが実務ではよく行われます。逃げ溝が取れなければ成立しません。
3. マシニングセンタ(エンドミル)
内側の角に工具半径のRが残るため、六角軸が入る精度の六角穴は作れません。「六角っぽい形でよく、相手が入らなくてもよい」用途に限られます。スプラインは実質的に不可能です。
4. 形彫放電加工
六角やスプラインと同じ形の電極を作り、放電で少しずつ溶かしながら沈めていく方法です。逃げ溝が要らず、底の形状も自由で、材料の硬さは関係ありません。角のRは電極先端のRに放電の隙間を足したぶんが残りますが、他のどの工法よりも小さくできます。逃げ溝が取れない止まり穴では、実質的に唯一の選択肢です。電極を作る工程が要り、切削に比べると加工時間はかかります。
| 比較項目 | ブローチ | スロッター/ギヤシェーパー | マシニング | 形彫放電 |
|---|---|---|---|---|
| 逃げ溝なしの止まり穴 | 不可 | 不可 | 角Rが残る | 可 |
| 逃げ溝ありの止まり穴 | 条件つき | 可 | 角Rが残る | 可 |
| 角のR | 工具形状どおり | 小さい | 工具半径が残る | 電極先端R+隙間(最小) |
| 焼入れ鋼・超硬・難削材 | 不向き | 不向き | 不可 | 可 |
| 底の形状(段・テーパー) | 不可 | 不可 | 限定的 | 電極で自由 |
| 1個・少量 | 工具費が重い | 可 | 向く | 向く |
| 量産 | 最速 | 可 | 可 | 電極を複数用意して対応 |
精度の数値は形状・材質・深さ・仕上げ条件で大きく変わるため、この表ではあえて書いていません。「±何mmが出せるか」は図面を見て個別にお答えします。
設計側でできる3つの工夫
放電で作れるとはいえ、設計の段階で少し配慮いただくと、費用も納期も下がります。逆に「放電なら何でもできる」と思って設計すると、電極が作れない形になることがあります。
- 角のRを図面に書く完全なピン角(R0)はどの工法でも作れません。放電でも電極先端のRに放電の隙間を足したRが残ります。相手部品の角と当たらないなら、Rは大きめに許容してください。それだけで電極が太くなり、加工時間が短くなります。
- 底の形状を決めておく底が平らでよいのか、段や逃げが必要なのか。形彫放電では電極の先端形状がそのまま底になるので、底に関する指示があれば、電極を最初から正しく作れます。指示がないと、こちらで仮に決めて確認をお願いすることになります。
- 深さと対辺の比率を意識する対辺に対して極端に深い穴は、電極が細長くなり、消耗と振れの影響が大きくなります。機能上必要な深さだけを有効深さとして指示し、それ以上を求めないほうが精度も費用も安定します。
表に無い形状でも、まず聞いてください
対辺・深さ・材質があれば、できる/できないをその場で判断します。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
形状別|放電加工で対応できる範囲の目安
「うちの部品はできるのか」に先に答えるための早見表です。数値は当社での目安で、形状・材質・深さの組み合わせで前後します。
| 形状 | 逃げ溝なし止まり穴 | 注意点 |
|---|---|---|
| 六角穴(対辺指定) | 可 | 対辺公差と、六角の向き(基準面)を指示。相手の六角軸があれば現物合わせも可 |
| 四角穴・多角穴 | 可 | 角のRを図面に。ピン角指示は成立しない |
| インボリュートスプライン | 可 | モジュール・歯数・圧力角の諸元が要る。相手軸からの現物合わせも可 |
| 角形スプライン・セレーション | 可 | 溝数・大径・小径・溝幅を指示 |
| 底に段・テーパーがある穴 | 可 | 電極の先端形状で作る。切削では不可 |
| 深い六角(対辺の数倍以上の深さ) | 条件つき | 深いほど時間がかかる。当社は深さ350mmの実績あり |
| 極小の六角(対辺2mm前後) | 条件つき | 電極の製作と保持が難しくなる。図面で判断 |
| 超硬・ハステロイ・インコネル | 可 | 硬さは問わない。導電性のある材料であれば対応 |
当社の設備:形彫放電7台(三菱EX30を含む)とワイヤー放電1台。加工槽は1,200×800mm、ワークの高さは1,000mm程度まで。
費用は「穴の数」ではなく「段取りと電極」で決まる
- 費用の大半は段取りです。ワークをどう固定し、どこを基準に穴の位置と向きを出すか。同じ部品を複数個まとめると、1個あたりは大きく下がります。
- 電極の製作費が乗ります。六角やスプラインと同じ形の電極を銅やグラファイトで作ります。量産では電極を使い回せるので、この費用は数量で薄まります。試作と量産を同じ工場で通すと、電極を作り直す費用がかかりません。
- 材料の硬さは、費用をほとんど動かしません。「焼入れ材だから高い」ということはありません。
- 深さと角の小ささは効きます。深い穴、角の小さい穴は加工時間が伸び、電極も細くなります。
納期の目安は、特急で2〜5日、通常で1週間前後です。土曜・祝日も稼働、日曜は緊急時に対応しており、営業時間内のお問い合わせには当日中に返信します。
図面への指示の書き方|これがないと見積りが止まる
- 対辺寸法(または歯形諸元)と公差六角なら「対辺8 +0.05/0」のように。スプラインなら規格・モジュール・歯数・圧力角。相手部品の図面か現物があれば添えてください。
- 角のR(または「R○以下」)最も抜けやすく、最も重要です。
- 深さと、底の扱い有効深さ、底は平らでよいか、段や逃げが必要か。
- 向き(位相)の基準六角やスプラインは、どの面に対してどの向きかで意味が変わります。基準面か基準穴を指定してください。
- 面粗さの要否回り止めや位置決めが目的なら不要なことが多いです。摺動する面なら指定してください。
図面がなくても構いません。現物の写真と、上のうち分かる項目だけで概算をお出しします。抜けている項目はこちらから質問します。
スプライン・六角の諸元の伝え方|これだけあれば当日中に回答できます
見積りが止まる原因のほとんどは、形状を特定する情報が足りないことです。図面に「スプライン」「六角」とだけ書かれていても、加工側は電極を作れません。次が揃っていれば、その日のうちに受けられるか・いくらか・いつ出せるかをお返しできます。
- 六角なら:対辺寸法・公差・深さ・向きの基準相手の六角軸(レンチやシャフト)が決まっているなら、その寸法か現物。
- スプラインなら:規格・モジュール・歯数・圧力角JIS B 1603(インボリュート)、DIN 5480、角形スプライン(溝数・大径・小径・溝幅)、セレーションなど。規格が分かれば歯形は計算で出せます。
- はめあいの相手相手側の軸が既にあるなら、その図面か現物。諸元が不明でも、相手軸があれば現物合わせで作れます。
- 有効深さと底の扱い底は平らでよいか、段や逃げが必要か。
- 材質と熱処理の状態焼入れ前か後か。焼入れ後でも放電なら加工できますが、段取りの組み方が変わります。
- 精度の要求はめあい公差か、歯車精度等級か、「回れば良い」レベルか。用途が分かれば適切な条件を選びます。
必要な公差だけ教えてください
保証できる範囲を見積書に書きます。出せない場合は理由をお伝えします。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
精度と再現性|「±0.01」と一律には書きません
止まり穴の六角やスプラインの精度は、対辺やモジュールの大きさ、深さ、材質、角のR、仕上げの回数で変わります。深い穴は奥と手前で寸法差が出やすく、細い電極は消耗の影響が大きくなります。だからこの記事では一律の数字を書いていません。図面をいただければ、その寸法が出せるかどうかを受注前にはっきりお答えします。出せない公差は出せないと言います。
再現性については、形彫放電に有利な点があります。形状は電極で決まるため、2個目以降は1個目と同じ形が出ます。ブローチのように工具の摩耗で形が変わることがなく、電極と加工条件を記録しておけば、月をまたいで追加になっても同じものを作れます。試作から量産へ同じ工場で通す価値は、ここにあります。
よくある行き詰まり方と、その前にできること
- 逃げ溝を足そうとして、強度や他部品との干渉で行き詰まる逃げ溝そのものが要らない形彫放電なら、元の設計のまま作れます。設計を変える前にご相談ください。
- ギヤシェーパーで切ったが、底の逃げ部分が機能上問題になる逃げ溝なしの止まり穴として放電で作り直せます。加工済みのワークでも、既存の面を基準に位置を出します。
- 熱処理後に止まり穴の六角が必要になった焼き戻さず放電で追加できます。周囲の硬度は変わりません。
- エンドミルで六角穴を作ったが、角のRで六角軸が入らない角だけ放電で仕上げられます。相手軸の寸法と、許容できるRを教えてください。
実際にあった相談の型
社名は伏せて、相談の型だけ紹介します。
型1|ピン端面に六角穴を10本
φ15のピンの端面に、対辺6mm・深さ5mmの六角穴。旋盤屋に「内側の六角は無理」と言われて相談。止まり穴なので形彫で対応。10本を同じ電極で加工し、1本あたりの単価を抑えました。
型2|金型部品の止まり穴スプライン
焼入れ済みの金型部品に、底付きのスプライン。逃げ溝を取る肉がなく、切削では不可能と判断されて相談。焼入れたまま形彫で歯形を入れ、周囲の硬度に影響を出さずに納品。
型3|試作から量産への内六角
試作メーカーに断られた止まり穴の内形状。試作数個を先に作り、量産(月数百〜数千個の想定)の可否と単価の目安を同時に回答する形で進めました。電極は量産前提で設計しています。
相談する時に伝えると早い7項目
- 対辺寸法(または歯形諸元)と公差。相手部品があればその図面か現物も。
- 止まり穴の深さと、底の形状。平らでよいか、段や逃げが必要か。
- 角に許容できるR。ピン角は作れません。
- 材質と熱処理の状態。焼入れの有無。分からなければ「硬いかどうか」だけでも。
- ワークの外形寸法とおおよその重量。加工槽に入るかの判断に直結します。
- 向きの基準面。既存の加工と合わせる必要があるなら、どこを基準にするか。
- 数量と希望納期。1個でも構いません。量産の可能性があれば想定の範囲も。
その止まり穴の六角・スプライン、放電で作れるかどうかを先にお答えします。逃げ溝が取れない、焼入れ後、角を小さく——切削で「不可能」と言われた形状こそ、当社の領域です。出せない公差は、受注前にはっきりお伝えします。
止まり穴の六角穴・スプラインは、試作1個から量産まで同じ工場で受けられます
止まり穴の六角穴・スプラインのご相談で最近増えているのが、「試作メーカーにマシニングでは無理と言われた。試作を数個作って、量産になったら月に数千個の可能性がある」という型です。当社はこの流れを、試作から量産まで同じ設備・同じ条件で受けています。
試作 1〜3個で形状を確定
図面か現物をいただき、まず数個を作って合わせます。ここで納得いただけなければ終わりで構いません。
加工条件を記録して量産へ
試作で出した電極・条件・段取りをそのまま記録します。量産で別の工場に移すと、この条件出しをゼロからやり直すことになります。
月産100個〜数千個を継続
形彫7台+ワイヤー1台の8台体制で、貴社専用の段取りを組みます。土曜・祝日も稼働、日曜は緊急時に対応し、営業時間内は当日中に返信します。
試作メーカーや切削加工屋に「できない」と言われた形状でも受けられますか?
受けられる場合がほとんどです。止まり穴の六角穴・スプラインのような内側の形状は、切削では工具が入らない・逃げ溝が要る・焼入れ後は削れない、といった理由で断られます。放電加工は電極を沈めて形を写す加工なので、これらの制約を受けません。図面か現物の写真をいただければ、受けられるかどうかを先にお答えします。
マシニング加工が済んだワークや、熱処理後の部品への追加工はできますか?
できます。加工済み・焼入れ済みのワークに止まり穴の六角穴・スプラインを追加するご依頼は日常的にお受けしています。放電加工は硬さの影響を受けないため、焼き戻す必要がありません。既存の加工面を基準に位置を出して加工します。基準にしたい面があれば先に教えてください。
試作は1個から、量産は月1,000個以上でも対応できますか?
どちらも対応します。試作は1個からで、ロットの下限はありません。量産は月産100個から数千個まで実績があり、数量と頻度に合わせて専用の段取りを組みます。量産時の数量が未定の段階でも、想定される範囲を教えていただければ、単価の目安と体制をあらかじめお出しします。
試作と量産で工場を分けると、何が起きますか?
試作で出した加工条件と電極の設計が引き継がれません。量産側で条件出しをやり直すことになり、そこで寸法や面粗さが試作品と変わる、という手戻りが起きます。同じ工場で試作から量産まで通すと、試作品がそのまま量産の基準になります。
試作の段階で、量産の可否と単価の目安まで一緒にお答えします。「まず1個作ってから量産を考えたい」「量産になるか分からないが体制だけ知っておきたい」——どちらも歓迎です。図面かスマホの写真1枚で概算をお出しします。
内形状の関連ページ
よくある質問|止まり穴の六角穴・スプライン
逃げ溝なしの止まり穴に六角穴を加工できますか?
形彫放電加工で対応できます。ブローチやスロッターは工具が抜ける先(逃げ溝)が要るため、底のある穴では成立しません。形彫放電は六角の電極を沈めて形を写す方式なので、逃げ溝そのものが不要で、底まで六角穴が入ります。
止まり穴にスプラインを入れられますか?
入れられます。インボリュートスプライン、角形スプライン、セレーションのいずれも、歯形の電極を製作して形彫放電で加工します。規格とモジュール・歯数・圧力角の諸元、または相手軸の現物があれば進められます。
角をピン角にできますか?
完全なR0は、どの工法でも作れません。放電加工はわずかな隙間を保って進むため、必ず丸みが残ります。形彫放電は電極先端のRに放電の隙間を足した程度まで小さくでき、他の工法より小さいRにできます。許容できるRを図面に書いていただければ、最も効率のよい電極設計で対応します。
焼入れ後や超硬にも止まり穴の六角を追加できますか?
できます。放電加工は電気の放電で溶かして加工するため、材料の硬さの影響を受けません。焼入れ後の鋼、超硬合金、ハステロイやインコネルなど導電性のある材料であれば対応します。焼き戻す必要がありません。
1個だけの依頼でも受けてもらえますか?
1個から受けています。費用の大半は段取りと電極製作なので、1個と数個で総額があまり変わらないことが多く、同じ部品をまとめると1個あたりは下がります。材料の硬さはほとんど費用に影響しません。
試作から量産まで、同じ工場で受けられますか?
受けています。試作で出した電極・加工条件・段取りを記録し、そのまま量産に引き継ぎます。試作と量産で工場を分けると、量産側で条件出しをやり直すことになり、寸法が試作品と変わる手戻りが起きます。量産時の数量が未定でも、想定の範囲を教えていただければ単価の目安と体制を先にお出しします。