半導体・電子部品まわりの金属部品は、モリブデン・タンタル・タングステン・チタン・超硬・SUS316Lといった硬い材料や、薄い・細い・角がある形状が集中します。切削では工具が持たない、力をかけると変形する、焼入れ後に削れない——そういう部品が放電加工に回ってきます。
このページでは、この分野で放電加工が使われる部品、放電できる材料とできない材料、精度と加工面の考え方、少量多品種を短納期で回す進め方を、40年以上放電加工を専門にしてきた愛知の工場の立場で整理しました。
半導体まわりの金属部品が「加工しにくい」4つの理由
装置メーカー・部品メーカーの設計者から届く相談は、原因をたどるとほぼ次の4つに集約されます。
- 材料が硬い・粘る:モリブデンやタンタル、タングステン、超硬は工具の摩耗が激しく、切削では刃物代と時間が跳ね上がります。インコネルやチタンは粘って刃物に溶着します。
- 薄い・細い・小さい:板厚1mm以下の薄板、φ1mm以下の細穴、幅0.5mmのスリット。切削の力がかかると、加工前に部品がたわみます。
- 角がある形状:四角穴、六角穴、キー溝、細いスリット。回転工具では必ず角にRが残り、図面どおりになりません。
- 数量が少なく、変更が多い:装置の試作・改造は1個か数個です。専用工具や金型を起こす前提の加工方法では、費用も納期も合いません。
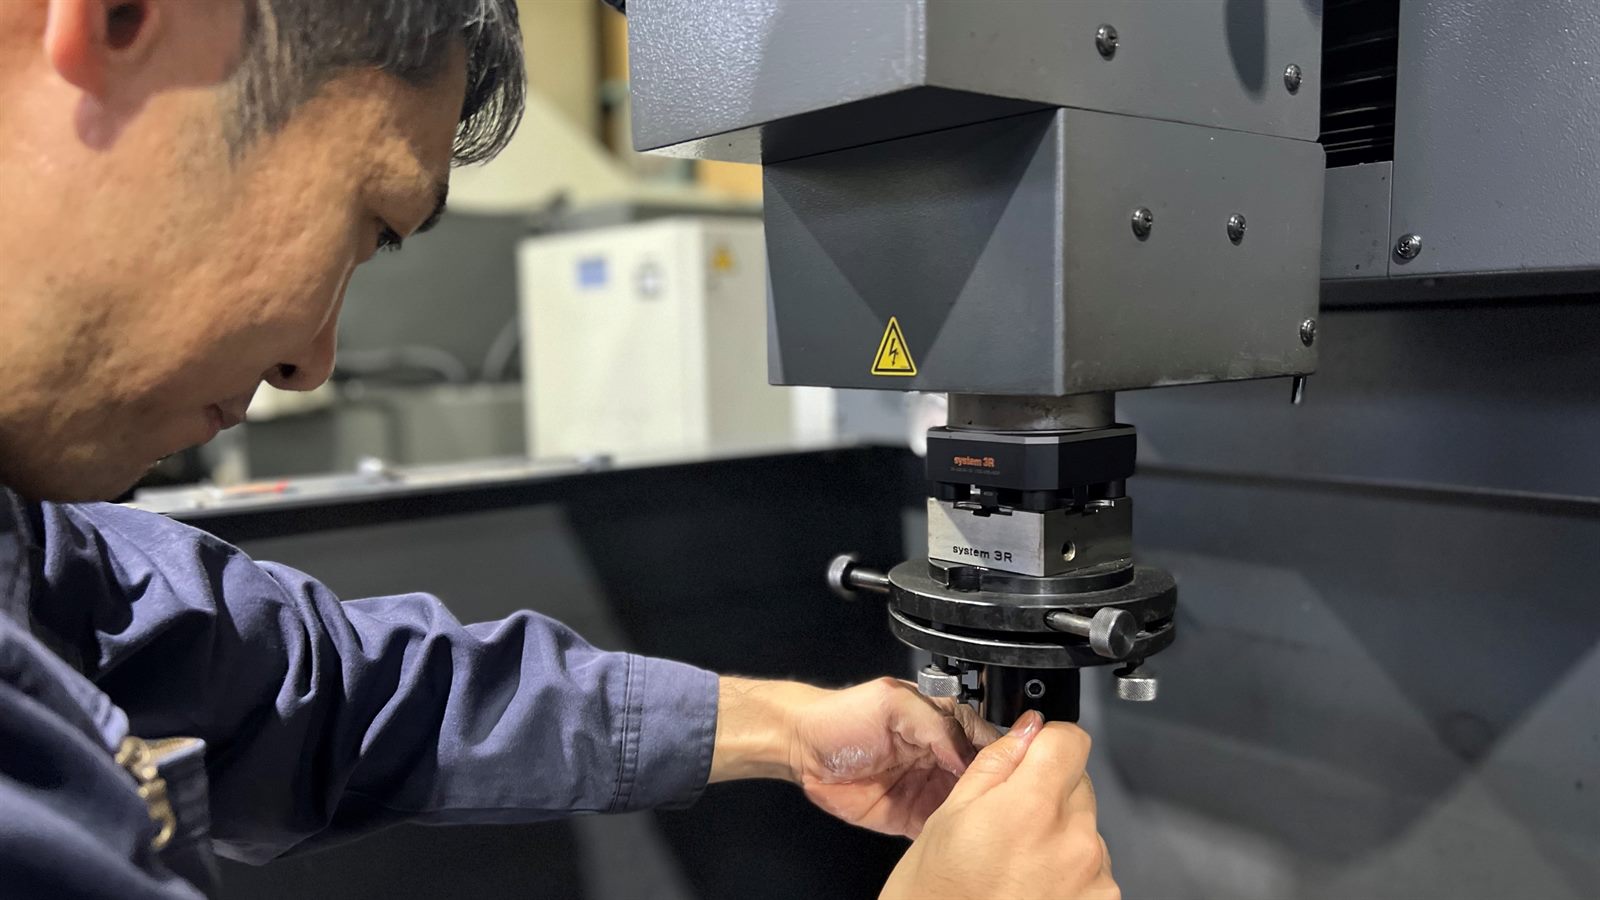
放電加工は、工具が触れずに、放電の熱で材料を少しずつ溶かして削る加工です。力がかからないので薄物・細物が変形せず、材料の硬さも加工速度にほとんど影響しません。上の4つの困りごとと、そのまま噛み合います。
放電できる材料・できない材料
この分野の相談で最初に確認するのが材料です。放電加工は電気を通す材料にしか使えません。ここを最初にはっきりさせておくと、無駄なやり取りが減ります。
| 材料 | 放電加工 | この分野での使われ方 |
|---|---|---|
| モリブデン(Mo) | できる | 高温部の部品、電極、マスク。切削では割れやすく、放電が向く |
| タンタル(Ta) | できる | 耐食部品、るつぼ、電極。粘くて切削しにくい材料の代表 |
| タングステン・超硬 | できる | プローブ関連、金型部品、耐摩耗部品。硬さの影響を受けない |
| チタン・チタン合金 | できる | 耐食部品、軽量部品。切削では焼き付きやすい |
| SUS316L・SUS304 | できる | 真空チャンバー周辺の治具・フランジ・押さえ部品 |
| インコネル・ハステロイ | できる | 高温・耐食部品。難削材ほど放電の優位が大きい |
| 銅・銅タングステン | できる | 放熱部品、電極。銅は速度が落ちるが加工可能 |
| アルミ | できる | 筐体、治具。切削が速いので、角穴など放電が必要な形状のみ |
| 石英ガラス | できない | 電気を通さないため放電加工は不可。専門の研削業者の領域 |
| アルミナ・窒化アルミ等の絶縁セラミック | できない | 同上。導電性セラミック(炭化ケイ素系の一部など)は要相談 |
| 樹脂(PEEK・PTFEなど) | できない | 切削の領域。金属部分だけ当社で受けることは可能 |
相談の多い部品と、その中身
1. 真空チャンバー周辺の治具・押さえ部品
ウェハやパネルを保持する治具、リフトピンのガイド、押さえ板。SUS316Lやチタンで、薄板に角穴やスリットが並ぶ形状が典型です。ワイヤー放電なら、薄板を数枚重ねて一度に切り出せるため、同じ形状を複数枚そろえるときに有利です。板の反りが出ないので、平面度が要求される押さえ部品にも向きます。
2. ガス・冷却系の細穴
ガス導入部やシャワーヘッド状の部品、冷却流路には、φ0.3〜3mm程度の細い穴が多数並びます。深さが直径の10倍を超えるとドリルは折れやすく、材料がモリブデンやインコネルであればなおさらです。細穴放電加工なら、パイプ電極でまっすぐ深い穴をあけられます。硬い材料でも速度が落ちにくいのが利点です。詳しくは細穴・小径穴の放電加工で解説しています。
3. リードフレーム・コネクタの打抜き金型
ピッチの細かい端子を抜く超硬のパンチ・ダイは、ワイヤー放電の代表的な仕事です。パンチとダイを同じ加工データ・同じ機械で切り出すと、すき間が全周で均一になり、バリと金型寿命が安定します。摩耗した部品の再製作も、加工データを保管していれば短納期で対応できます。
4. 放熱・冷却部品
銅やアルミのヒートシンク、ピンフィン、ベーパーチャンバーの内部形状。ピンの間隔が狭いと切削工具が入らないため、電極を作って形彫放電でまとめて加工します。銅は放電加工と相性のよい材料ですが、鋼に比べて加工速度は落ちるため、板厚と数量から時間を見積もります。
5. 折れたタップ・ボルトの除去(装置の修理)
装置のメンテナンス中に、高価な部品の中でタップやボルトが折れることがあります。放電加工なら、めねじを傷つけずに折れ込んだ工具だけを溶かして除去できます。部品を作り直すより、圧倒的に安く早く復旧できます。タップ・ドリル折れ除去で対応内容をまとめています。
6. 角穴・スプライン・キー溝
駆動部やステージ周辺の部品には、四角穴・六角穴・内歯スプライン・キー溝が出てきます。回転工具では角が残らないため、形彫放電またはワイヤー放電で仕上げます。焼入れ後でも加工できるので、熱処理変形の影響を受けません。
どの方式が向くかは、こちらで判断します
図面をお送りいただければ、方式・費用・日数をまとめてご提案します。守秘が必要な場合は、その旨だけ先にお書きください。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
形彫・ワイヤー・細穴の使い分け
同じ放電加工でも3種類あり、形状によって向き不向きがはっきり分かれます。当社は形彫7台・ワイヤー1台を持ち、1つの部品を工程で分けて加工することもできます。
図1:形彫は「底のある形」、ワイヤーは「貫通した輪郭」、細穴は「細くて深い穴」。1つの部品で組み合わせることもできる。
| 形状 | 向いている方法 | 補足 |
|---|---|---|
| 薄板の輪郭・角穴(貫通) | ワイヤー放電 | 数枚重ねて一度に切れる。反り・バリが最小 |
| 止まり穴の角穴・内歯 | 形彫放電 | 線が通せないため電極を押し込む |
| 深いポケット・狭いスリット(止まり) | 形彫放電 | 工具がたわむ深さでも均一な面が出る |
| φ0.3〜3mmの深い穴 | 細穴放電 | 硬い材料でも速度が落ちにくい |
| 鏡面が必要な面 | 形彫放電+磨き | 仕上げ条件で面粗さを落としてから磨く |
| 内角R0.05以下の鋭い角 | 形彫放電 | ワイヤーはワイヤー径分のRが残る |
精度・加工面・清浄度の考え方
寸法精度と、要求の書き方
ワイヤー放電では、仕上げカットを重ねることで輪郭精度を数μmオーダーで管理できます。ただし全周に厳しい公差を付けると、仕上げカットが全周に必要になり、時間と費用がそのまま増えます。嵌合部・位置決め部だけを厳しくし、それ以外は一般公差にしていただくと、同じ品質で費用を抑えられます。
加工面(変質層・白層)について
放電加工では、熱で溶けた材料が再び固まった薄い層(変質層・白層)が加工面に残ります。厚さは加工条件で変わり、仕上げ条件を細かくするほど薄くなります。次のような場合は、事前にお知らせください。
- 疲労強度が問われる部品 → 仕上げ条件を分ける、または後工程で除去する前提で設計します
- 真空中で使う部品 → 面粗さと変質層の要求があれば、条件を合わせます
- 電気的な接触面 → 表面状態の要求を数値または用途で指定してください
清浄度・洗浄
加工後は脱脂・洗浄したうえで納品します。ただしクリーンルームでの最終洗浄・真空パックが必要な場合は、専門業者様への手配または貴社での実施をお願いしています。要求レベルを最初に共有いただければ、加工側で何をどこまで行うかを取り決めます。
材質ごとの、加工上の注意点
同じ「放電できる金属」でも、材料によって注意すべき点が変わります。図面をいただいた段階でこちらから確認しますが、あらかじめ把握しておくと設計が進めやすくなります。
モリブデン・タングステン
硬くて脆い性質があり、切削では欠けや割れが起きやすい材料です。放電加工なら力がかからないため、この問題は起きません。ただし加工条件が粗いと表面に微小なクラックが入ることがあるため、応力がかかる部品では仕上げ条件を分けます。板材は圧延方向によって割れやすさが変わるので、素材の向きがわかる場合は教えてください。
タンタル・チタン
粘りが強く、切削では工具に溶着しやすい材料です。放電加工では材料の粘りは問題になりませんが、加工速度は鋼より遅くなります。厚みがある場合は、加工時間を見積もりに反映します。
超硬合金
結合材としてコバルトを含むため、放電加工では条件によってコバルトが選択的に溶け出し、表面が脆くなることがあります。刃先や摺動面など強度が要る部分は、仕上げ条件を細かくして影響を抑えます。用途を伝えていただければ条件を合わせます。
銅・銅タングステン・アルミ
銅は電極材料に使われるほど放電と相性がよい一方、加工速度は鋼より落ちます。アルミは速度が出ますが、加工面に酸化皮膜が残るため、導通面や接着面として使う場合は後処理の要否を確認してください。
SUS316L・インコネル
切削では加工硬化して工具が持たない材料ですが、放電加工では硬化の影響を受けません。厚板の輪郭切り出しでは、内部の残留応力で切断中に材料が動くことがあるため、荒取りと仕上げの順序を設計して抑えます。
真空・高温で使う部品で、先に決めておきたいこと
- 面粗さの要求:真空中で使う面は、粗いと吸着やパーティクルの原因になります。数値(Ra)または用途で指定してください。
- 変質層の扱い:残してよいか、後工程で除去するか。除去する場合は加工代を残して仕上げます。
- 加工液の残留:放電加工では加工液を使います。細穴や袋状の形状は液が残りやすいため、洗浄方法を含めて事前に相談させてください。
- 材料証明の要否:ミルシートが必要な場合は、支給材か手配材かにかかわらず最初にお知らせください。
少量多品種・短納期をどう回すか
この分野の依頼は「1個」「3個」「図面が今日出た」という形で来ます。当社は形彫7台とワイヤー1台を土日祝も含めて稼働させており、機械が空くのを待たずに割り込ませられる体制を取っています。
図2:受領から納品までの流れ。判断を最初にまとめて返すことで、設計側の待ち時間を減らす。
見積りを早くする:伝えていただきたいこと
- 材質:モリブデン、タンタル、SUS316L、超硬の種類など。「絶縁物か金属か」だけでも構いません。
- 板厚・寸法・数量:薄板は重ね切りの可否で時間が変わります。
- 公差と、その場所:全体ではなく「どこが効くか」を教えてください。
- 面粗さと変質層の要求:数値でも、用途(真空中・摺動・接触)でも構いません。
- 納期:装置の立ち上げ日、評価の締切。特急枠で調整します。
- 今後の数量:単発か、繰り返しか。繰り返しなら初回にデータを整えます。
- 洗浄・梱包の要求:クリーン対応の要否を最初に共有してください。
他社で断られた形状ほど、一度お送りください
深い穴、微細な角、硬い材料。断られる理由の多くは、放電加工では問題になりません。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
よくある失敗と、その回避
石英・アルミナは電気を通さないため加工できません。図面を送っていただければ、金属部品と分けてお返事します。
力がかかると薄板はたわみます。ワイヤー放電なら非接触で、重ねて切れば複数枚を同時にそろえられます。
深穴では折れたドリルの除去も大仕事になります。最初から細穴放電にすれば、材料が硬くてもまっすぐ通せます。
効く場所だけを厳しくすれば、仕上げカットが減り費用が下がります。指定の意図を伝えていただければ提案します。
放電加工は硬さの影響を受けません。焼入れ後に仕上げれば変形の影響を受けずに済みます。
放電なら折れ込んだ工具だけを除去できます。作り直すより安く、早く復旧できます。
試作から、繰り返し発注・工程請負へ
装置部品は、試作で形が決まった後、改造や増設のたびに同じ部品が繰り返し必要になります。当社では次のように受けています。
- 試作 1〜数個:図面・現物・3Dデータのいずれかから加工します。
- 加工データと検査記録の保管:条件・電極設計・測定値を残します。
- 繰り返し発注:2回目以降は「前回と同じで」で通ります。段取りが短縮され、納期も費用も下がります。
- 工程請負:一定数量を継続してお預かりし、貴社の工程の一部として組み込みます。
受け入れ体制は量産・工程請負のご案内、検査体制は品質保証・検査体制をご覧ください。外注先の廃業や手一杯で困っている場合はセカンドソース確保もご検討ください。
当社の対応範囲
- 設備:形彫放電加工機7台、ワイヤー放電加工機1台。加工槽1,200×800mm、最大ワーク高さ1,300mm、深さ350mmの加工実績。
- 材料:モリブデン、タンタル、タングステン、超硬、チタン、SUS316L、インコネル、銅・銅タングステン、アルミなど導電性の金属。
- 数量:試作1個から、繰り返し発注・工程請負まで。
- 納期:特急2〜5日、通常1週間前後。土日祝も稼働しています。
- 実績:創業40年以上、対応実績3,000件超。営業時間内のお問い合わせは当日中に返信します。
- 電極:銅・グラファイト電極を社内で設計・製作。銀タングステン・銅タングステン電極にも対応。
装置の工程別に見る、依頼の実例
ひとくちに半導体・電子部品といっても、装置の工程ごとに出てくる部品は違います。当社に相談が来やすいものを工程別に整理しました。
前工程(成膜・エッチング・熱処理)の装置
真空中で高温にさらされる部分が多く、材料がモリブデン、タンタル、インコネル、チタンに寄ります。形状としては、ガスを通す細穴、薄いマスク状の板、リング状の押さえ部品、深いポケットを持つブロックなどです。切削では工具が持たない材料が集中する領域で、放電加工が最も効きます。
後工程(実装・ボンディング・検査)の装置
細かい端子まわりの部品、位置決め治具、プローブ関連の超硬部品が中心です。要求は「小さい」「角がある」「硬い」の3つが重なることが多く、ワイヤー放電で輪郭を切り出し、必要に応じて形彫で角を仕上げます。数量は1〜10個の繰り返しが典型です。
パネル・二次電池・電子部品の製造装置
搬送治具、押さえ板、カット刃、電極まわりの銅・銅タングステン部品。薄板の重ね切りと、銅の加工が多くなります。二次電池関連では、電極箔を扱う部分の刃物や治具のご相談が増えています。
装置メーカー以外からの相談
装置を使う側の工場からも、「メンテナンス中に部品の中でタップが折れた」「消耗した治具を同じ形で作り直したいが図面がない」といった相談が来ます。現物採寸から図面化して製作できるため、図面がなくても進められます。
他社で断られた理由別の対処
「切削工場で断られた」というご相談は、理由がわかると対処法が決まります。よくある断り文句と、放電加工での回し方を対応させました。
| 断られた理由 | 放電加工での対処 |
|---|---|
| 硬すぎて工具が持たない(超硬・焼入れ材) | 硬さは加工速度にほとんど影響しない。焼入れ後でもそのまま加工する |
| 薄くて(細くて)変形する | 非接触加工なので力がかからない。薄板は重ねて一度に切る |
| 角が出せない・工具のRが残る | 形彫なら電極の形がそのまま写る。鋭い角も出せる |
| 穴が細くて深く、ドリルが折れる | 細穴放電でパイプ電極を使う。硬い材料でも通せる |
| 1個だけでは受けられない | 1個からが前提。ロットの下限はない |
| 形状は作れるが納期が合わない | 特急枠で2〜5日。土日祝も稼働している |
| 材料が手に入らない | 支給材での加工に対応。材料手配も相談可 |
切削と放電のどちらが向くかの一般的な比較は、放電加工と切削加工の違いで詳しく説明しています。
図面が固まる前のご相談も歓迎します
形状を少し変えるだけで費用が大きく下がることがあります。設計段階でお声がけください。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
費用の決まり方と、抑えるための設計
放電加工の費用は、ほぼ加工時間で決まります。時間を決めるのは、材料の厚さ、輪郭の長さ、仕上げカットの回数、電極の本数です。設計段階で次を意識していただくと、同じ品質のまま費用が下がります。
- 公差は効く場所だけに付ける:全周に厳しい公差を付けると、仕上げカットが全周に必要になります。位置決め部・嵌合部だけを厳しくしてください。
- 内角Rを許容する:ワイヤー放電の内角には、ワイヤー径に応じたR(φ0.2のワイヤーならR0.1程度)が残ります。これを許容できれば、形彫での追加工が不要になります。
- 枚数はまとめる:薄板は、必要枚数を一度に切る方が1枚あたりの費用が下がります。予備を含めて発注する方が結果的に安くなることもあります。
- 電極を共通化する:形彫では、似た形のポケットを同じ電極で加工できるよう寸法を揃えると、電極製作費が減ります。
- 材料支給の可否を先に決める:支給材なら加工代のみ。手配込みなら材料の入手期間が納期に加わります。
- 2回目以降を見越してデータを整える:初回に加工データと検査記録を残しておくと、次回は段取りが短縮され、費用も納期も下がります。
費用の考え方は放電加工の見積りについてでも詳しく解説しています。
図面がない場合の進め方
この分野では「消耗した現物はあるが図面が残っていない」というケースが少なくありません。次の順で進めます。
- 現物をお預かりして採寸:摩耗した部分は、相手部品との関係から本来の寸法を推定します。摩耗前の状態がわかる情報(組付け相手、使用条件)があれば教えてください。
- 寸法の確認:推定した箇所を明示してご確認いただきます。ここで認識を合わせておくと、後戻りがありません。
- 製作・確認:まず1個作って、実際に付けて確認していただきます。
- 図面化とデータ保管:確定した寸法で図面を作り、以後の再製作に備えます。図面データはお渡しできます。
加工の進め方:想定ケース
実際の案件は守秘のため公開していませんが、この分野でよくある依頼の流れを想定ケースとして示します。
t0.5のモリブデン板に細かい開口が並ぶ形状を10枚。5枚ずつ重ねてワイヤー放電で切り出し、反りなく枚数をそろえて納品。以後は改造のたびに同じデータで再製作。
インコネルのブロックにφ0.5mm・深さ25mmの穴を40箇所。ドリルでは折損が続いたため細穴放電に切り替え、全数を通して納品。
超硬の板に0.3mm幅のスリットと位置決め穴。ワイヤー放電で輪郭を切り出し、鋭い角の部分だけ形彫で仕上げ。
摩耗して再研磨代がなくなった超硬パンチを、保管データから再製作。予備1セットを同時に加工して次回交換分を確保。
SUS部品のM4ねじ穴で折れたタップを、めねじを傷つけずに放電で除去。部品を作り直さずに復旧。
摩耗した現物から採寸して図面化。1個作って現場で確認後、同じデータで繰り返し発注に移行。
依頼から納品までの流れ
- お問い合わせ:図面(PDF・DXF・STEPなど)、現物写真、または部品の役割をお知らせください。営業時間内のご連絡は当日中に返信します。
- 可否と概算のご回答:放電加工で作れるか、どの工程で作るか、費用と納期の目安をまとめてお返しします。絶縁材料などが混ざっている場合は切り分けてご説明します。
- 材料手配・電極製作:支給材の受け入れ、または当社での材料手配。形彫の場合は電極を社内で設計・製作します。
- 加工:要求精度に応じて荒・仕上げの条件を分けます。対になる部品は同一段取りで加工します。
- 検査・洗浄・納品:主要寸法を測定し、脱脂・洗浄のうえ納品します。測定記録が必要な場合は事前にお知らせください。全国発送に対応しています。
- データ保管:加工データと検査記録を保管し、再製作・設計変更に短納期で応えます。
よくある質問
石英ガラスやアルミナのセラミック部品は加工できますか?
モリブデンやタンタルの薄板を、変形なく切り出せますか?
加工面の変質層(白層)はどの程度残りますか?
クリーンルーム対応の洗浄・梱包はできますか?
装置の部品の中で折れたタップやボルトを除去できますか?
1個だけの試作でも受けてもらえますか?
装置部品は、試作1個から繰り返し発注まで同じ工場で受けられます
この分野のご相談で多いのが、「装置の試作で数個作って、量産機や改造で繰り返し必要になる」という流れです。当社はこの流れを、試作から繰り返し発注・工程請負まで同じ設備・同じ加工データで受けています。
図面か現物をいただき、まず数個を作って評価していただきます。放電で作れるかどうかの切り分けだけでも構いません。
加工条件・電極設計・測定値を残します。2回目以降は「前回と同じで」が通り、段取りが短縮されます。
形彫7台+ワイヤー1台の8台体制で、貴社専用の段取りを組みます。土日祝も稼働し、営業時間内は当日中に返信します。
試作の段階で、繰り返し発注になったときの単価と納期の目安まで一緒にお答えします。「まだ量産になるか分からない」段階でも構いません。
業界・用途別のご案内
同じ困りごとが多い業界ごとに、対応範囲と依頼の型をまとめています。