焼入れ後のシャフトに、あとから一部分だけ。
キー溝・スプライン・二面幅・横穴。刃物が入らない硬い軸を、作り直さずに放電加工で仕上げます。
焼入れと研削まで済んだシャフトに、あとからキー溝を1本足したい。設計変更でスプラインや二面幅、横穴が要るようになった。そんなとき、切削では硬くて刃物が入らず、作り直せば焼入れからやり直しで日数も費用もかかります。放電加工なら、硬さに関係なく、加工が要る部分だけを足せます。この記事では、切削で断られる理由、長い軸が機械に載るかの目安、載せ方と芯出し・位相合わせ、電極、放電した面の性質、本数が多いときの進め方を、設計・生産技術・購買の方に向けて整理しました。当社は愛知県尾張旭市の放電加工の専門工場です。
- 形彫放電加工機7台・ワイヤー1台
- 立てて高さ1,300mmまで
- 重さ約2,000kgまで
- 土曜・祝日も稼働
結論|焼入れ後のシャフトでも、要る所だけ放電加工で足せる
先に要点です。放電加工は刃物を当てずに火花で金属を取るので、焼入れ後の硬い軸でも、加工が要る部分だけにキー溝・スプライン・二面幅・横穴などを入れられます。長い軸は、途中の加工なら寝かせて、端面の加工なら立てて載せます。載るかどうかは全長・太さ・重さと、どこを加工するかで決まります。
| やりたいこと | 判断 | 条件・注意すること |
|---|---|---|
| 焼入れ後の軸にキー溝を足す | できる | 電気を通す材料なら硬さに関係なく加工できる。焼きなましも作り直しも要らない |
| 軸の途中の止まりのキー溝 | できる | 軸を寝かせ、溝の形の電極を上から沈める。両端の閉じた溝も形にできる |
| スプライン・セレーション | できる | 歯形の電極で彫る。歯の数・長さ・端の形で、電極と進め方が変わる |
| 二面幅・六角・横穴・スリット | できる | 形と位置で、形彫とワイヤーを使い分ける |
| 端面の角穴・深穴・刻印 | できる | 軸を立てて端面に電極を下ろす。全長1,300mmまで |
| 既存の溝に位相を合わせる | できる | 2か所目のキー溝を180°反対・90°などに。基準にする溝や平取りを図面で決める |
| 軸の途中の加工で、全長がおよそ1,150mmを超える | 条件つき | 1,150〜1,200mmや太い軸は要相談。図面で個別に判断する |
| 全長1,300mmを超える軸 | できない | 当社の機械には載らない見込み。加工する部品だけを外せる構造なら相談できる |
| 樹脂・セラミックスの軸 | できない | 電気を通さないので放電しない |
表の判断は一般的な目安です。実際にできるかどうかは、図面と軸を拝見してお返しします。
切削・研削で断られる理由と、放電加工なら「その部分だけ」できる理由
焼入れ後の長い軸の追加工が断られやすいのは、硬さだけが理由ではありません。一般に、次の4つが重なります。
| 断られる理由 | 切削・研削で起きること | 放電加工では |
|---|---|---|
| 焼入れ後の硬さ | 刃物がすぐ摩耗する・欠ける。小径のエンドミルは折れやすい | 電気を通せば、硬さに関係なく取れる |
| 長い軸のびびり・たわみ | 軸の途中を削ると、刃物の力で軸がたわみ、びびって溝幅や面が荒れる | 押す力がかからないので、軸をたわませない |
| 止まり溝の端 | 溝の端は刃物の形の丸みになる。角の端は作りにくい | 電極の形がそのまま写るので、端の形を電極で決められる |
| 内側の角 | 刃物の半径より小さい丸みは作れない | すき間ほどの小さな丸みまで寄せられる。ゼロにはならない |
放電加工では、加工する所の近くだけに電極を当てるので、軸のほかの部分には手を付けません。研削で仕上げた軸受けの面も、めっきした面も、そのまま残せます。焼入れの前に溝を入れておくと、熱処理のひずみで溝の位置や幅が動くことがあります。焼入れのあとに入れれば、ひずみが出きった状態で最後の寸法を出せます。何より、軸を作り直す場合に比べて、材料の手配・旋削・焼入れ・研削の工程をやり直さずに済みます。焼入れ鋼の加工方法の選び方は焼入れ鋼の加工ガイドでも解説しています。
作り直したほうが早いこともあります。取る量が大きい(長く深い溝が何本もある)、焼入れ前の素材や半製品が手元にある、これから量産の工程に組み込める、といった場合は、焼入れ前に切削で入れるほうが一般に早く済みます。放電加工が向くのは、すでに焼入れ・研削まで済んだ軸に、限られた部分だけを足すときです。どちらがよいか迷うときは、図面と本数をお送りいただければ、両方の見込みを踏まえてお答えします。
部品は自社で、放電の工程だけ当社へ
止まりのキー溝・角穴・スプライン・焼入れ後の追加工など、放電加工の工程だけを支給品でお受けしています。
- 数個から毎月の定期品
- 電極を保管してリピート
- 愛知県内は引き取り・お届け
シャフトでよくある加工|止まりのキー溝・スプライン・二面幅・横穴
長い軸の追加工で、当社によくご相談いただく加工です。どれも、焼入れ後の軸に入れられます。
止まりのキー溝
軸の途中の、両端が閉じたキー溝です。溝の形の電極を沈めて彫ります。寸法の決め方はキー溝の規格に。
スプライン・セレーション
軸の端の歯形や、端面の歯形の穴です。歯形の電極で彫ります。セレーション・インボリュートスプラインの記事も。
二面幅・六角
スパナを掛ける平行な2面や、六角の面です。向きを変えて、面ごとに加工します。
横穴・深穴
軸に直角な穴や、端面から軸方向に深く入る穴です。径と深さを図面で拝見して進め方を決めます。深穴の放電加工も。
スリット・割り
軸の端の細い切り込みです。ワイヤー放電加工で切ることが多い形です。
端の角穴・刻印
端面の止まりの角穴・六角穴や、品番の刻印です。角穴・六角穴の加工も。
同じ放電加工でも、形彫とワイヤーで向く形が違います。形彫放電加工は電極を沈めて底のある形を彫り、ワイヤー放電加工は細い線を上から下まで通して切ります。一般的な使い分けは次のとおりです。
| 加工 | 主に使う加工 | 押さえどころ |
|---|---|---|
| 軸の途中の止まりのキー溝 | 形彫 | 寝かせて上から電極を沈める。溝の端の形も電極で決まる |
| 外周のスプライン・セレーション | 形彫 | 歯形の電極を使う。歯の長さと、歯の終わりの形を図面で確かめる |
| 端面の歯形の穴・角穴・深穴 | 形彫 | 立てて端面から沈める。奥が閉じた穴はワイヤーを通せない |
| 二面幅・六角 | 形彫・ワイヤー | 位置と長さで選ぶ。六角は向きを変えて加工する |
| 端のスリット・割り | ワイヤー・形彫 | 線が通り抜けられる形ならワイヤーが向く。軸の長さと向きで、載るかが変わる |
| 横穴・刻印 | 形彫 | 穴の径と深さ、字の大きさで電極の作り方が変わる |
錆の心配について。形彫放電加工は油の中で加工するので、加工中に軸が錆びる心配はほぼありません。ワイヤー放電加工は一般に水の中で加工するため、加工のあとは水を切って錆止めをします。研削面や軸受けの面がある軸では、とくに気を配ります。当社のワイヤー放電加工機は FANUC α-1iB の1台で、加工範囲は X820×Y730×Z300mm です。使い分けの詳しい話は型彫放電加工とは・ワイヤー放電加工とはにまとめています。
このシャフトは載る?|全長・太さ・重さの目安
長い軸は、大型の形彫放電加工機(三菱電機 EX30)で加工します。加工槽の内寸は1,200×800mmで、吊って入れる余裕を見て、内寸から約50mm小さい約1,150×750mmを搬入の目安にしています。軸の途中を加工するなら寝かせて、端面を加工するなら立てて載せるので、目安も2通りあります。
このシャフトは載る? 長さ・太さ・加工する場所で目安を見る
軸の寸法と、どこを加工するかを入れると、当社の形彫放電加工機 EX30 で加工できる見込みかが分かります。分からない欄は空けたままで構いません。
目安に使っている値:加工槽の内寸 1,200×800mm(搬入の目安は約1,150×750mm)、外周の加工は寝かせて全長 約1,150mm・太さ 約φ400mm まで、端面の加工は立てて全長1,300mm まで、重さは治具を含めて約2,000kg まで。最終的な判断は、図面と加工する箇所を見てお伝えします。
| 加工する所と載せ方 | 目安 | 確かめること |
|---|---|---|
| 寝かせる:軸の途中・外周(キー溝・溝・横穴・二面幅) | 全長およそ1,150mmまで・太さおよそφ400mmまで | 1,150〜1,200mmや、太い軸は要相談 |
| 立てる:端面(軸方向の穴・角穴・スプライン穴・深穴) | 全長1,300mmまで | 全長900mmの軸の端面に、深さ350mmを加工した実績あり |
| 重さ(どちらの載せ方も) | 治具を含めて約2,000kgまで | 下の式でおよその重さが出る |
| 全長1,300mmを超える軸 | 当社の機械には載らない見込み | 加工する部品だけを外せるか |
どれも目安です。ボルトの頭やフランジなど一番大きい所の寸法、加工する位置によって変わるため、最後は図面で判断します。
鋼の丸い軸の重さは、一般に「直径(mm)×直径(mm)×長さ(mm)×0.00000617」でおよそのkgが出ます。直径200mm・長さ1,000mmなら約250kg、直径400mm・長さ1,150mmでも約1,130kgで、重さより長さが先に効くことがほとんどです。段付きの軸は、段ごとに計算して足してください。機械ごとの加工範囲は設備一覧をご覧ください。
載せ方|寝かせるか立てるか、加工液の高さで決まる
長い軸は、載せ方で仕上がりが決まります。寝かせるか立てるかは、加工する所が軸の途中か端面かで決めます。
- 寝かせる:Vブロック2か所で軸を受けて押さえます。受ける所は、加工する所の近くに寄せます。受けの間が長いと、軸は自分の重さでわずかにたわみ、溝の深さや位置に出ます
- 立てる:下をつかみ、上を横から支えて、倒れと振れを止めます。端面の穴・角穴・スプライン穴は、この載せ方で加工します
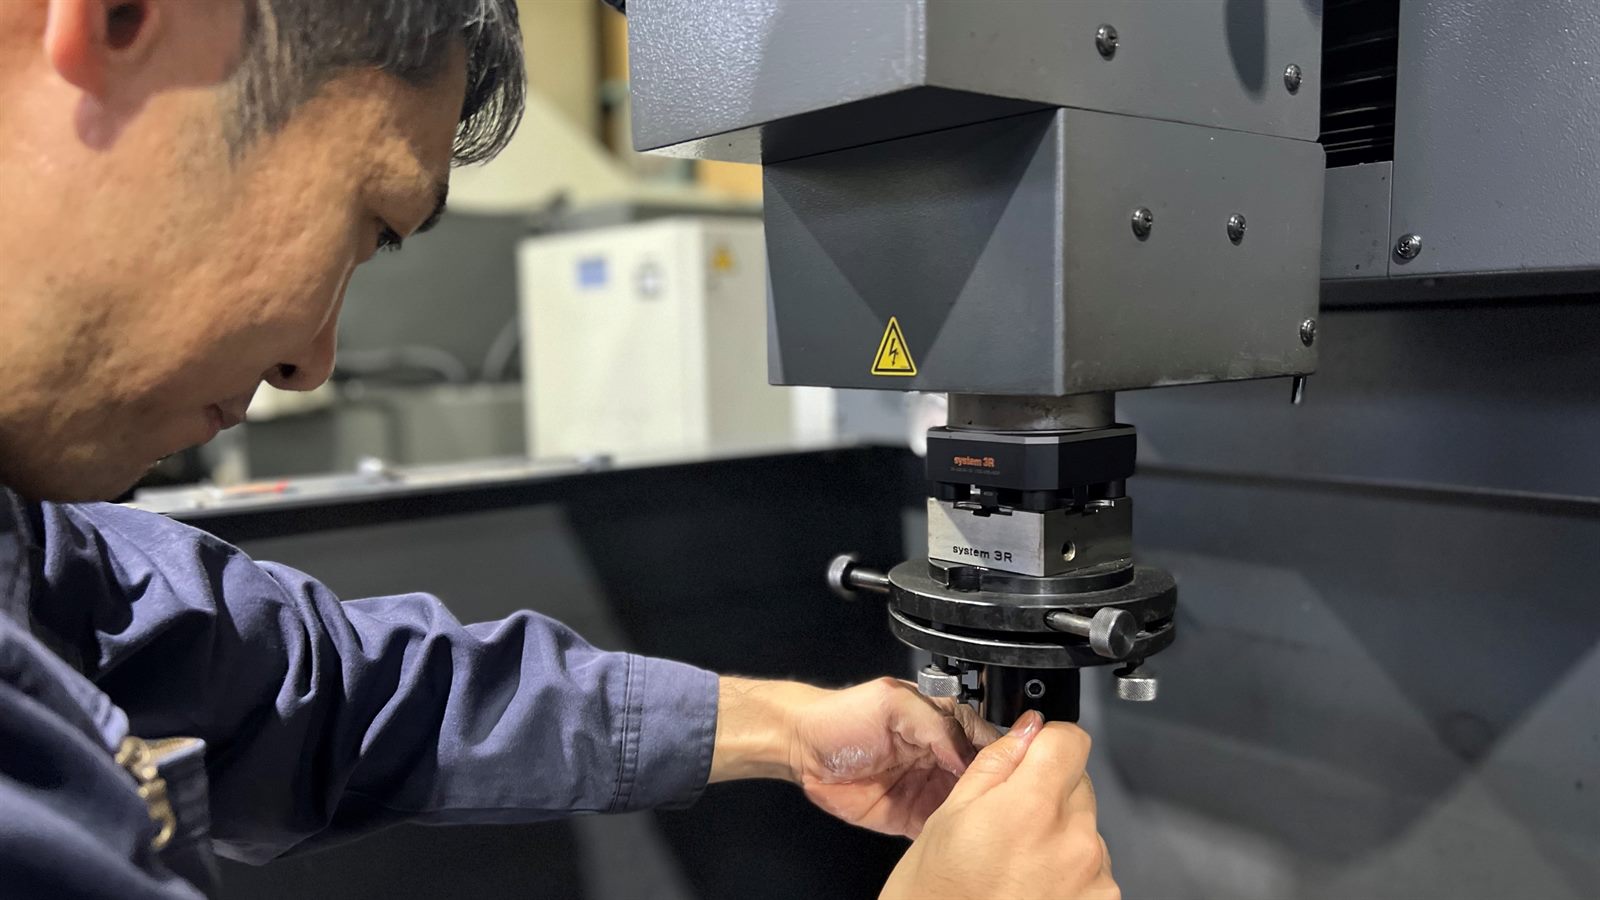
- 守る面:研削した面、めっきした面、軸受けのはまる面をつかむときは、当て材をはさんで傷と打痕を防ぎます。つかんでほしくない面は図面か写真で教えてください
形彫放電加工は、絶縁性の油の中で放電します。加工する所が液面より十分下にないと、一般に火災の危険があるため、液面からの深さを必ず取ります。寝かせた軸は加工する所が低い位置に来ますが、立てた軸では上の端が一番高くなります。立てて加工する場合は、加工する所の高さ、つまり下の端からの距離で可否が変わります。ご相談のときに、加工する位置を基準の端からの寸法でお知らせいただくのはこのためです。
重い軸は、吊って加工槽に入れます。端面にねじ穴(吊りボルト用)があるか、どこを吊ってよいか、研削面に吊り具を掛けてよいかを先に教えていただくと、搬入と段取りが早く済みます。輸送の際は、研削面を傷めない受けや木箱での梱包をおすすめします。
芯出しと位相合わせ|曲がりと既存の溝に合わせる
焼入れした軸は、熱処理で少し曲がっていることがあります。両端の中心だけで向きを合わせると、軸の途中では加工する所が中心からずれます。そこで当社では、受け取った軸の振れを先に測り、加工する所の近くの外周で芯を出します。
2か所目のキー溝を既存の溝の180°反対や90°の位置に入れる、既存の平取りや穴に向きを合わせる、といった位相合わせもお受けしています。図面には、どの溝・どの面を基準に何度か、を書いてください。位相は一般に、既存のキー溝にブロックを入れたり、平取りの面にゲージを当てたりして向きを出します。そのため、基準になる溝の幅や面の状態も、位相の出し方に関わります。振れが大きい軸は、加工の前にお知らせして、どこを基準にするかをご相談します。
電極と加工液の流れ|キー溝の電極は溝幅からすき間を引く
放電加工では、電極とワークの間にいつもわずかなすき間があります。キー溝の電極は、仕上がりの溝幅からすき間の2倍を引いた幅で作ります。
- 荒と仕上げ:止まり溝の底の角は、火花が集まって電極が先に減ります。荒い条件で取る電極と、新しい電極で形を整える仕上げの電極を分けるのが一般的です
- 歯形の電極:スプライン・セレーションは、歯形を写した電極で彫ります。歯形の諸元が図面にあれば、電極の設計からお受けします。外周のスプラインは、歯の終わりの形で電極の形も変わるので、歯の有効長さと終わりの形を図面に書いてください
- 手持ちの電極:標準的な幅のキー溝には、当社の手持ちの電極が使える場合があります。電極は保管しておけるので、リピートでは同じ電極を使えます
- 電極の手配:自社での製作、協力会社での製作、お客様からの支給のどれにも対応します
加工の速さは、加工くずの抜けやすさにも左右されます。浅いキー溝は油を流しやすく、比較的速く進みます。深い止まり穴や長い溝は、奥に加工くずがたまって放電が乱れやすいので、電極を周期的に持ち上げて油を入れ替えながら進め、時間が延びます。電極の考え方は放電加工の電極設計にまとめています。
放電した面の性質|キー溝の根元と、軸の疲れ強さ
設計の方にいちばんお伝えしたいのが、この節です。放電加工した面には、火花の熱で溶けて固まり直した薄い層が残ります。一般にこの層は硬くてもろく、細かい割れを含むことがあります。熱の影響が及ぶのは表面のごく浅い範囲で、軸全体の焼入れの硬さが変わるわけではありません。ただ、力が集まる所にこの層があると、そこが弱点になりえます。
キー溝の根元の角は、軸がねじられたり曲げられたりするときに力が集まる所です。回転しながら繰り返し力を受ける軸では、疲れの割れがこうした角から始まることが一般に知られています。そのため、疲れ強さが大事な軸では、次のような手を相談して決めます。
- 仕上げの条件を細かくする:仕上げの段階を増やして、残る層を薄くします。時間は延びます
- 層を取る後処理:磨きなどで層を取り除く方法を、軸の使い方に合わせてご相談します
- 根元の丸みを指示する:キー溝の根元の丸み(JIS の r1)を図面で指示すると、力の集まり方がやわらぎます
ご相談のときに、繰り返し力を受ける軸かどうかを教えていただければ、仕上げの条件をそれに合わせて決めます。面の粗さの考え方は放電加工の精度と表面粗さにまとめています。
測り方|溝幅・振り分け・位置・深さ
キー溝は、幅だけ合っていてもキーが入らないことがあります。当社では次の寸法を機上で測り、結果は必要に応じて資料でお出しします。
- 溝幅:普通形の軸側は N9、締込み形は P9 など、図面の公差に入っているか
- 振り分け(対称度):溝の中心が、軸の中心に対して左右にずれていないか
- 位置:基準の端から溝の始まり・終わりまでの寸法
- 深さ:軸の外周から溝の底まで。図面では d−t1 の形で指示されることが多い
- 位相:既存の溝や平取りに対する角度
幅の公差の数値と図面への寸法の入れ方は、キー溝の規格・寸法・公差の早見表で確かめられます。測る基準は、図面の基準(両端のセンター穴や研削面など)に合わせます。図面に基準がない場合は、どこを基準に測るかを先にご相談します。
設計の段階で、費用と日数を減らす工夫
放電加工は、取る量と段取りに比例して時間がかかります。図面の段階で次のことを決めておくと、費用と日数が減ります。
| 工夫 | なぜ効くか |
|---|---|
| 焼入れ前に荒く削っておく | 放電は仕上げの分だけになり、機械の時間が短くなる。熱処理のひずみの分の取り代は残す |
| キー溝は JIS の標準幅にする | 手持ちや前回の電極を使い回せる。半端な幅は電極を新しく作る |
| 止まり溝の端の形を決めておく | 丸い端か角の端かで電極の形が決まる。角の端は、許せる丸みの大きさを書く |
| 同じ軸はまとめて頼む | 段取りと電極を共用できる。並べて一度に加工できることもある |
| 基準の端と位相の基準を図面で決める | 芯出しと位相合わせで迷わず、測る基準もそろう |
| 厳しい公差・面粗さは要る所だけ | 仕上げの電極と工程の数が減る |
本数が多いご依頼|並べて一度に加工する治具と、電極の計画
同じシャフトに同じ加工を何本も、というご依頼もお受けしています。本数が多いときは、1本ずつ段取りを繰り返すより、まとめ方を最初に決めたほうが費用と日数に効きます。
- 並べて一度に加工する治具:本数が多いときは、何本かを並べて一度に加工する治具を考えてご提案します。位相の基準をそろえて並べれば、芯出しの手間も減ります
- 電極の本数の計画:電極は加工するうちに減ります。何本ごとに電極を替えるかを最初に決め、必要な電極の数を見込みます
- ロットの分け方:先に数本を加工して寸法と面を確かめていただき、問題がなければ残りを進める、という分け方もできます
- リピート:電極と段取りの記録を保管しておけば、次の注文は準備が短く済みます
量産の部品の放電加工の進め方は量産加工のページにまとめています。歯車やスプラインを含む部品は歯車・スプラインの放電加工、内歯車や内側のスプラインは内歯車・スプラインの放電加工もご覧ください。
実際にお受けした案件と、よくあるご相談
シャフトの追加工で、実際にお受けした案件の例です(お客様の名前は伏せています)。
焼入れ後のシャフトにキー溝を追加。SCM440 を焼入れした硬さ HRC52 のシャフトに、熱処理のあとでキー溝の追加が必要になったご相談です。切削ではエンドミルが折れてしまい、当社がワイヤー放電加工でキー溝を加工して、2日で納品しました。シャフトを焼入れから作り直すことを避けられました。
全長900mmのシャフトの端面に深い加工。全長900mmのシャフトを立てて載せ、端面から深さ350mmの加工をしました。
このほか、次のようなご相談をよくいただきます。
設計変更でキー溝が増えた
焼入れ・研削まで済んだ軸に、あとからキー溝を足したいというご相談です。焼きなまさずに、そのまま加工します。
反対側にもう1本
既存のキー溝の180°反対や90°の位置に、2か所目の溝を入れたいというご相談です。
研削後に二面幅を足したい
組み付けのためにスパナを掛ける面が要るようになった、というご相談です。研削面は当て材で守ります。
端面に角穴・歯形の穴
軸の端面に、止まりの角穴やスプライン穴を入れたいというご相談です。軸を立てて加工します。
同じ軸を毎回まとめて
同じ加工の軸を定期的に何本も出したいというご相談です。電極と段取りを使い回します。
横穴を後から追加
焼入れ後の軸に、油穴やピン穴の横穴を足したいというご相談です。
ほかの加工の例は放電加工の加工事例にまとめています。
シャフトの追加工の費用が決まる要素
費用は、機械を使う時間、電極、段取りの手間で決まります。形と本数で大きく変わるため、金額は図面を拝見してからお出しします。
| 要素 | 費用への効き方 |
|---|---|
| 取る量(溝の大きさ) | 溝の幅・長さが大きいほど、機械の時間が長い |
| 深さ | 深いほど加工くずが抜けにくく、時間が延びる |
| 電極の本数 | 荒・仕上げで分ける本数、本数が多いときの替える回数で決まる |
| 段取り | 載せ方・芯出し・位相合わせの手間。長い軸・曲がった軸ほどかかる |
| 本数 | 2本目からは電極と段取りを使い回せる。並べて加工できれば段取りがまとまる |
| 公差・面粗さ | 厳しいほど仕上げの工程が増える |
ご相談の前に確かめること・送るもの
全部そろっていなくても構いません。図面1枚や写真からでもご相談いただけます。分かる範囲で、次のことをお知らせください。
- 全長:軸の端から端まで。段やフランジの一番大きい径も
- 加工する所の径:溝や穴を入れる段の直径
- 加工する位置:基準にする端からの寸法
- 位相の基準:既存の溝・平取り・穴に対する角度
- 材質と硬さ:鋼種、焼入れの有無と硬さ(HRC)
- 本数:今回の本数と、今後の見込み
- 公差:溝幅・深さ・位置・面粗さで、とくに守りたい所
- 図面:手書きや写真でも構いません。つかんでほしくない面も書き添えてください
よくあるご質問
焼入れ後のシャフトに、キー溝を追加できますか?
できます。放電加工は刃物を当てないので、電気を通す材料なら硬さに関係なく加工できます。焼きなましや作り直しをせずに、焼入れ後の軸にそのままキー溝を入れられます。
長いシャフトは何mmまで載りますか?
軸の途中を加工するなら寝かせて、全長およそ1,150mm・太さおよそφ400mmまでが目安です。端面を加工するなら立てて、全長1,300mmまでです。重さは治具を含めて約2,000kgまでで、全長1,300mmを超える軸は当社の機械には載らない見込みです。最後は図面で判断します。
2か所目のキー溝を、既存の溝の反対側に入れられますか?
できます。既存のキー溝や平取りを基準に、180°反対や90°などの位置に合わせて加工します。図面には、どの溝・どの面を基準に何度か、を書いてください。
放電加工した面は、軸の強さに影響しますか?
放電した面には、溶けて固まった薄い層が残ります。キー溝の根元は力が集まる所なので、繰り返し力を受ける軸では、仕上げの条件を細かくして層を薄くする、層を取る後処理をする、といった手を相談して決めます。
加工中にシャフトが錆びませんか?
形彫放電加工は油の中で加工するので、錆の心配はほぼありません。ワイヤー放電加工は水の中で加工するため、加工のあとに錆止めをします。
同じシャフトを何本も頼めますか?
お受けしています。本数が多いときは、何本かを並べて一度に加工する治具を考えてご提案します。電極を何本ごとに替えるかを最初に決め、先に数本で寸法を確かめてから残りを進めることもできます。電極は保管しておけるので、リピートでも使えます。
電極は用意しないといけませんか?
いいえ。電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。標準的な幅のキー溝には、当社の手持ちの電極が使える場合があります。
費用と日数はどのくらいかかりますか?
溝の大きさ・深さ・電極の本数・段取り・本数・公差で大きく変わるため、図面を拝見してからお出しします。営業時間内のご相談には、加工できるかどうかと概算を当日中にお返しします。
あわせて読みたい
キー溝1本の追加から、同じ軸の何本もの加工まで。
図面か写真をお送りいただければ、加工できるかどうかと概算を、営業時間内なら当日中にお返しします。正式なお見積りは当日〜翌営業日です。土曜・祝日も稼働しています。