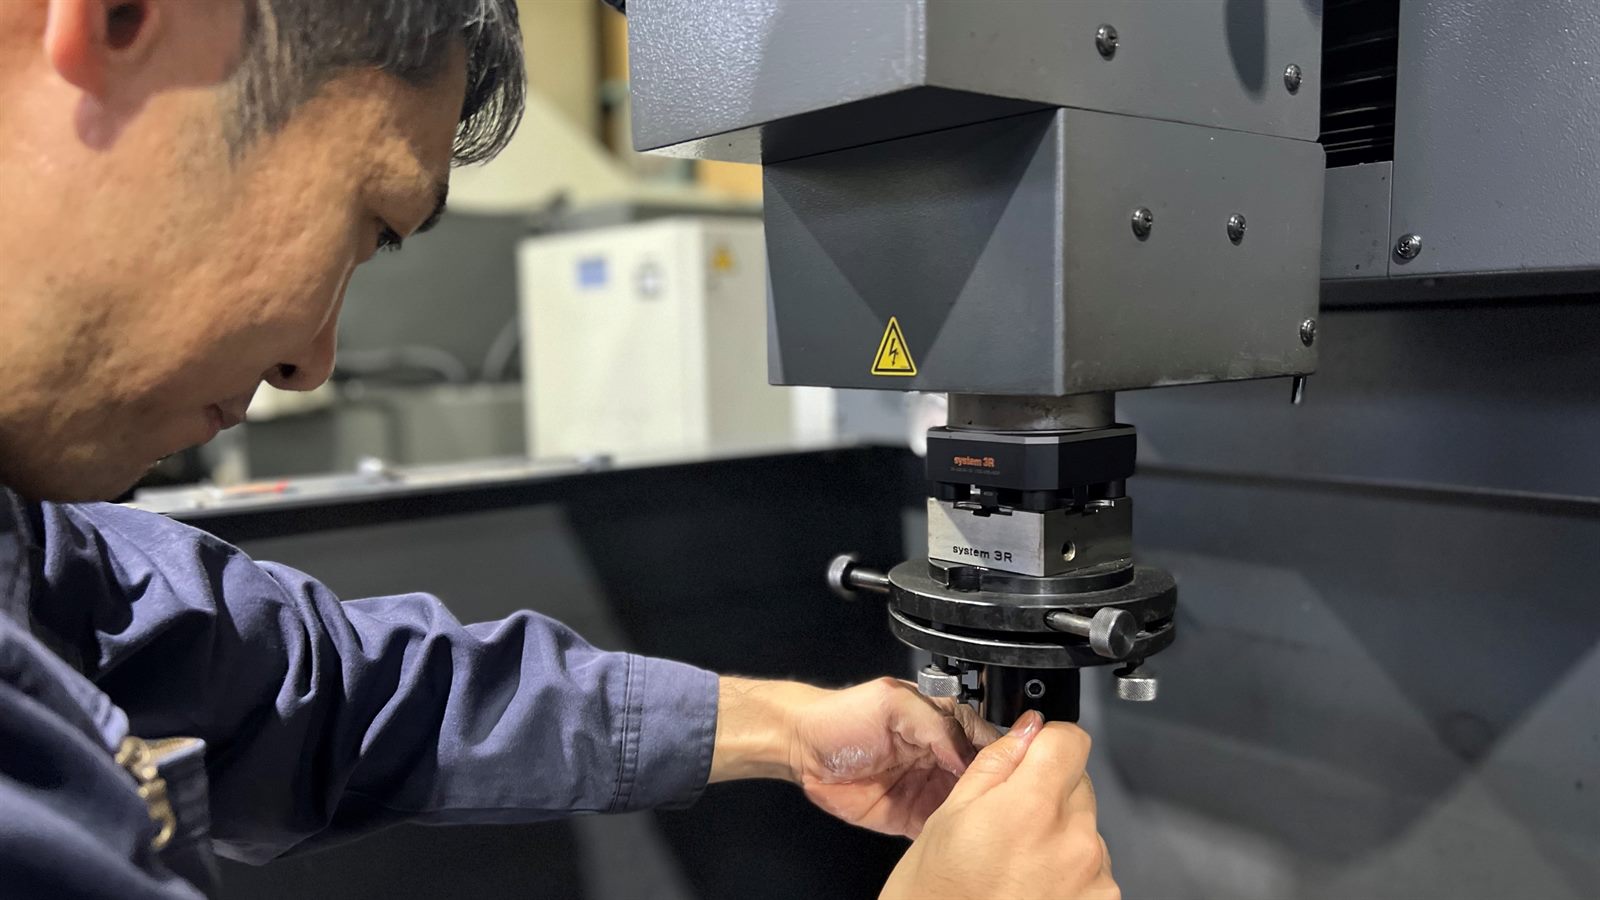
ワイヤー放電加工は、貫通した輪郭を、硬さに関係なく切る。
ワイヤーカットで頼める形・頼めない形と、精度・加工時間・費用が何で決まるかを、図面を描く側の目線で整理しました。
ワイヤー放電加工(ワイヤーカット)は、細い金属の線を電極にして、放電の熱で材料を溶かしながら、糸のこのように輪郭を切り抜く加工です。焼入れ後の鋼や超硬合金も硬さに関係なく切れ、刃物を当てないので、薄い部分や細い溝も押し曲げません。その代わり、ワイヤーが材料を上から下まで貫いていなければ切れないため、底のある形は加工できません。この記事では、設計・生産技術・金型の担当の方が「ワイヤーで頼める形か」「精度・時間・費用は何で決まるか」を判断できるよう、仕組みからできる形・できない形、図面の書き方までをまとめました。当社は愛知県尾張旭市の放電加工の専門工場で、金型部品・精密部品・厚物のワイヤー放電加工をお受けしています。
- 加工範囲 X820×Y730×Z300mm
- 厚さ300mm近い切り出しの実績
- 焼入れ後・超硬・インコネル
- 形彫7台と組み合わせて社内で
結論|ワイヤーカットに向くのは「貫通した輪郭」
ワイヤー放電加工を選ぶかどうかは、まず形で決まります。板やブロックを上から下まで貫く輪郭なら、外形・抜き穴・溝・歯形のどれでも切れます。底のある穴や彫り込み、立体の曲面は、ワイヤーが通り抜けられないので切れません。これらは形彫放電加工(型彫)か切削の仕事です。
- 向く:焼入れ後の金型部品、超硬のパンチ・ダイ、内径のキー溝・スプライン、薄い部分を残す輪郭、厚いブロックからの切り出し
- 向かない:止まり穴・底のある彫り込み、立体の曲面、内側の角のピン角、電気を通さない材料
- 精度と面を決めるもの:カット回数、厚さ、材料の内部の応力、角の形、基準の取り方
- 時間と費用を決めるもの:切る長さ(周長)×厚さ、カット回数、材質、スタート穴と段取りの数
精度は「何回切るか」でほぼ決まり、時間は「どれだけの面積を何回切るか」で決まります。図面で厳しくする所と緩めてよい所を分けておくと、精度を落とさずに時間と費用を抑えられます。以下で、その理由を順に説明します。
ワイヤー放電加工の仕組み|ワイヤー電極・加工液・放電ギャップ
上下のガイドのあいだに細い線をぴんと張り、線と材料に電圧をかけます。線と材料が触れる手前のごく狭い隙間(放電ギャップ)で放電が起き、その熱で材料の表面が少しずつ溶けて飛び散ります。機械は、この隙間を保ちながら、プログラムどおりに材料を動かして輪郭を切り進めます。
ワイヤー電極
一般には黄銅(真ちゅう)の線で、太さはφ0.1〜0.3mm程度、よく使われるのはφ0.2〜0.25mmです。線は送り出しながら使い捨てるので、形彫の電極のように減った分の誤差がたまりません。
加工液
一般には電気を通しにくくした水(脱イオン水)を使い、上下のノズルから切り溝へ噴きかけます。溶けた粒を流し出し、線と材料を冷やす役目です。厚い材料ほど、溝の奥まで液が届きにくくなります。
放電ギャップ
線と材料は触れず、数十μm程度の隙間を保って放電します。このため切り幅は線径より少し広く、内側の角には「線の半径+隙間」の丸みが残ります。押す力がかからないので、薄い部分も曲がりません。
機械は、材料を載せたテーブルを X・Y に動かして輪郭をなぞり、上のガイドを U・V にずらして線を傾けます。Z は上のガイドの高さで、一般に切れる厚さの上限の目安になります。線は材料の上下の2点で支えるだけなので、厚い材料ほど中ほどで線がたわみやすく、放電の反発で進む向きの後ろへ少し遅れます。この遅れが、あとで説明する角のだれや、厚さ方向の寸法の差のもとになります。
部品は自社で、放電の工程だけ当社へ
止まりのキー溝・角穴・スプライン・焼入れ後の追加工など、放電加工の工程だけを支給品でお受けしています。
- 数個から毎月の定期品
- 電極を保管してリピート
- 愛知県内は引き取り・お届け
スタート穴、ファーストカットと仕上げカット
材料の外から切り込める外形は、そのまま切り始められます。抜き穴のように輪郭が閉じている形は、線を通すためのスタート穴を先にあけ、そこから輪郭へ入ります。焼入れ後の材料には普通のドリルが効かないため、スタート穴は焼入れ前にあけておくか、放電で細い穴をあけます。
1回目のファーストカットは、強い放電で速く切り、仕上げ代を少し残して形を抜きます。抜けた芯(中子)を外したら、同じ輪郭を少しずつ外側へずらしながら、放電を弱めて2回目・3回目の仕上げカットを重ね、寸法と面を整えます。外形の部品を切るときは、仕上げカットの途中で部品が落ちないよう、つなぎを少し残しておき、最後に切り離します。つなぎの跡は小さな段として残るので、跡が残ってよい場所を図面で決めておくと安心です。
どちらで加工すべきかは、こちらで判断します
形彫・ワイヤーとも自社に揃っています。どちらが安く早いかを、理由をつけて見積書に書きます。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
ワイヤー放電加工でできる形
上から下まで貫いていれば、輪郭はどれだけ入り組んでいても切れます。部品・金型の仕事でよくあるのは次の6つです。
抜き型のパンチ・ダイ
同じ輪郭のデータから、パンチは外形、ダイは抜き穴として切ります。クリアランスは、切る位置のずらし量で振り分けられます。焼入れ後や超硬でも切れるのが強みです。詳しくはプレス金型のパンチ・ダイの放電加工で。
内径のキー溝
通し穴のボスや歯車のキー溝を、焼入れ後に1個から切れます。幅の公差と深さの書き方はキー溝の規格・寸法・公差にまとめています。
スプライン・セレーション
ブローチがない歯数や、焼入れ後の内歯も、歯形のデータから切れます。インボリュートスプライン・セレーションの記事と、加工方法の比べ方はスプライン加工の方法で解説しています。
スリット・細い溝
切り幅は線径より少し広い程度で、一般にφ0.2mmの線なら0.3mm弱の溝を切れます。押す力がないので、薄い板のすり割りや、細い舌を残す形でも曲がりません。
厚いブロックの切り出し
厚い材料から、輪郭どおりに部品を切り出せます。のこ盤や切削より取り除く量が少なく、硬い材料でも刃物の寿命を気にせずに済みます。厚いほど時間は長くなります。
テーパー・上下で違う形
上下のガイドをずらして線を傾け、抜き型の逃げや、上と下で形の違う輪郭を切れます。角度と厚さには機械ごとの上限があり、可否は図面を拝見してお答えします。
形彫放電加工の電極を切るのにも、ワイヤーはよく使われます。断面が一定の電極なら、銅やグラファイトのブロックから輪郭を切り出すと、角の形をそろえやすく、同じ電極を何本も作るのにも向きます。切れる形の判断に迷うときは、「真上から見た形が、上から下まで同じか(または一定の角度で傾いているか)」を目安にしてください。
できない形・条件つきの形|止まり形状は型彫へ
ワイヤーで切れない形の多くは、形彫放電加工か切削で作れます。図面の形がどれに当たるかを表で確かめてください。○はワイヤーで切れる、△は条件しだい、×はワイヤーでは切れないことを表します。
| 形 | ワイヤー | 条件・代わりの方法 |
|---|---|---|
| 貫通した外形・抜き穴 | ○ | 閉じた輪郭はスタート穴が要る |
| パンチ・ダイ・ストリッパーの輪郭 | ○ | 同じデータから切り、クリアランスはずらし量で振り分ける |
| 通し穴のキー溝・スプライン | ○ | 歯の大きさと厚さで、出せる精度が変わる |
| テーパー・上下で違う輪郭 | △ | 角度と厚さに機械の上限がある |
| 内側の角のピン角(R0) | △ | 線の半径+隙間のRが残る。ピン角が要る所は形彫で |
| 止まり穴・底のある彫り込み | × | 形彫放電加工(型彫)で |
| 止まり穴の奥のキー溝・角穴 | × | 形彫放電加工で、電極を沈めて作る |
| 立体の曲面・キャビティ | × | 形彫放電加工か切削で |
| 樹脂・ゴム・セラミックスそのもの | × | 電気を通さないので放電加工はできない |
1つの部品の中で、貫通した輪郭はワイヤー、底のある形は形彫、と分けて加工するのはよくあることです。形彫の仕組みとできる形は型彫放電加工とはで解説しています。
形彫放電加工との違いは3つだけ押さえる
どちらも放電の熱で材料を溶かす加工ですが、電極の形と、切れる形が違います。
電極
ワイヤーは既製の線をそのまま使うので、形ごとの電極づくりが要りません。形彫は、彫りたい形を写した電極を用意します。
切れる形
ワイヤーは貫通した輪郭だけ。形彫は、底のある穴・彫り込み・刻印など、電極を沈められる形なら作れます。
加工液
一般に、ワイヤーは水、形彫は油を使います。面の仕上がりや、材料への影響の出方もそれぞれ違います。
精度・面・時間・費用まで並べた比べ方は、ワイヤーカットと形彫放電加工の違いにまとめています。
精度は何で決まるか|カット回数・厚さ・応力・角
ワイヤー放電加工は、放電加工の中でも寸法を出しやすい方法です。ただし、出せる精度は機械の性能だけでなく、部品の形・厚さ・材質と、何回切るかで変わります。「ワイヤーなら何でも同じ精度」ではないので、精度の要る部品ほど、次の要素を見てから可否を決めます。
| 要素 | 起きること | 図面・段取りでできること |
|---|---|---|
| カット回数 | 1回目は速いが、寸法も面も粗い。仕上げカットを重ねるほど整う | 公差と面粗さの厳しい面を絞り、そこだけ回数を増やす |
| 厚さ | 厚いほど溝の奥へ液が届きにくく、上・中央・下で寸法に差が出やすい | 厚さ方向で精度の要る範囲を図面に書く |
| 材料の内部の応力 | 切ると応力が抜け、切り口が開く・閉じる、反る | 荒く抜いてから仕上げる。焼入れとの順番を決める |
| 角の形 | 内角には線の半径+隙間のRが残る。線のたわみで角がだれやすい | 内角のRを指示する。角の公差を必要な所だけにする |
| 基準と取り付け | 基準面の直角や平面が悪いと、位置と直角度がずれる | 基準面を先に仕上げ、図面で基準を明示する |
| 温度 | 液温や室温の変化で寸法が動く。長い加工ほど影響が出やすい | 一般に、液温を管理して抑える |
輪郭の曲がり角では、遅れて付いてくる線が曲がりの内側を近道するため、とがった角はだれ、へこんだ角には削り残しが出やすくなります。一般には、角の手前で送りを落とす、角に小さな回り込みを入れるなどの制御で抑えますが、鋭い角が多い輪郭ほど時間はかかります。細く長い舌のように、切り進むうちに支えが弱くなる形は、切る順番とつなぎの位置で動きを抑えます。
一般に、φ0.2mmの線なら、内側の角はR0.12mm前後より小さくできません。図面に内角のRが書かれていないと、加工する側は「できるだけ小さく」と読むしかありません。相手の部品の角が当たらない大きさを書いていただくと、線の太さと回数を無理なく選べます。
焼入れした厚い材料や、大きく切り込む形ほど、応力の影響が大きくなります。精度の要る部品は、1回目で荒く抜いて材料を動かし、そのあと残した仕上げ代を切ります。大きな抜き型のプレートでは、焼入れ前にスタート穴と荒抜きを済ませ、焼入れ後に仕上げる方法もよく使われます。面粗さと精度の目安の考え方は放電加工・ワイヤーカットの精度と表面粗さをご覧ください。
面粗さと、加工した面の層
ワイヤーで切った面は、細かいくぼみが重なった、つやの少ない面になります。1回目の強い放電では面が粗く、仕上げカットで放電を弱めるほど細かくなります。面粗さの指示が厳しいほど、仕上げカットの回数が増え、時間がかかります。
放電で溶けた面には、溶けて固まった薄い層と、その下の熱の影響を受けた層が残ります。荒い条件ほど層は厚く、仕上げカットを重ねると薄くなります。超硬合金を水の中で加工すると、結合材のコバルトが溶け出して表面がもろくなることがあり、一般にはそれを抑える電源や条件で加工します。パンチの刃先や、相手と擦れる面のように、面の状態が性能に関わる部品は、どの面が大事かをご相談の段階でお知らせください。必要に応じて、研削や磨きで仕上げる工程を組み合わせます。
ワイヤーの可否は、板厚と材質でほぼ決まります
板厚・材質・要求公差を教えてください。営業時間内は当日中に、可否と費用の目安をお返しします。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
加工時間は「周長×厚さ×回数」で決まる
ワイヤー放電加工の速さは、一般に1分間に切れる面積(mm²/min)で表します。切る面積は「輪郭の長さ(周長)×厚さ」なので、周長が2倍なら時間も約2倍、厚さが2倍なら時間もおよそ2倍です。さらに仕上げカットの回数だけ、同じ輪郭を回ります。
| 要素 | 時間への効き方 | 短くする工夫 |
|---|---|---|
| 周長×厚さ | 切る面積に比例して長くなる | 切らなくてよい部分は、先に切削やのこ盤で落とす |
| カット回数 | 回数の分だけ同じ輪郭を回る | 精度の要らない輪郭は1回で済ませる |
| 厚さ | 厚いほど液が届きにくく、1回目の送りが遅くなる | 厚物は日程を先に決める |
| 材質 | 超硬・タングステンなど融点の高い材料は、鋼より遅い | 材質を見直せる部品なら、設計の段階で相談する |
| スタート穴と中子 | 穴の数だけ線を通し直し、中子を外す手間が増える | 同じ形の穴はまとめて、穴の位置をそろえる |
| 段取り | ワークの据え付け・位置出し・基準の測定 | 同じ部品はまとめて依頼する |
薄い板の部品を何枚も作るときは、板を重ねて一度に切る「重ね切り」で、1枚あたりの時間を縮められることがあります。重ねた合計の厚さで時間が決まるので、板どうしの隙間やずれが出ない固定ができるか、精度の要る寸法がどこかを見て判断します。
厚さ200〜300mmの切り出しは、1回目だけでも機械に長く載ります。周長と厚さから時間の見込みを試すには、放電加工の加工時間の計算の道具をお使いください。
ワイヤー放電加工の費用が決まる要素
費用は、機械を使う時間と、その前後の手間でほぼ決まります。形・厚さ・精度で大きく変わるため、金額は図面を拝見してからお出しします。見積りの前に、次の要素を押さえておくと話が早く進みます。
| 要素 | 費用への効き方 |
|---|---|
| 機械の時間 | 周長×厚さ×カット回数と、材質で決まる(上の表) |
| 公差と面粗さの指示 | 厳しい面が多いほど、仕上げカットが増える |
| スタート穴 | 焼入れ後にあける穴が多いほど、前の工程が増える |
| 材料 | 支給か手配か。手配なら材料の大きさと材質で変わる |
| 図面とデータ | DXF・STEP があれば作図の手間が減る。紙の図面だけなら作図から |
| 数量と繰り返し | 2回目以降はプログラムと段取りを使い回せる |
| 納期 | 急ぎは、ほかの仕事との入れ替えが要る |
費用を抑える近道は、機械の時間を減らすことです。切らなくてよい部分を先に切削やのこ盤で落とす、厳しい公差の面を絞って仕上げカットを減らす、同じ部品をまとめて段取りを1回にする。この3つは、精度を落とさずに効きます。図面の段階でご相談いただければ、どこを緩めると時間が縮むかをお伝えします。
ワイヤーカット向けの図面の書き方
ワイヤーで切る部品は、図面の書き方しだいで、時間と出来上がりの安定が変わります。新しく図面を起こすときに、次の点を入れておくと確実です。
- 内側の角のR:指示がないと最小のRで仕上がる。相手の部品が当たらない大きさを書く
- 厳しい公差は必要な所だけ:はめ合いの面と、逃がしの面とで公差を分ける
- 面粗さを面ごとに:全面を細かくすると、全周で仕上げカットが増える
- 基準面と基準穴:どこから寸法を測るかを決め、その面を先に仕上げておく
- スタート穴とつなぎの位置:あけてよい位置、跡が残ってよい位置を書く
- 焼入れとの順番:焼入れ前にスタート穴と荒抜きを済ませるか、焼入れ後にすべて切るか
- データと図面の優先:DXF・STEP と図面の寸法が食い違ったとき、どちらに合わせるか
よくあるご相談
法人のお客様から多いご相談を、一般的な形でまとめました。似た状況なら、図面か写真をお送りいただければ進め方をお答えします。
焼入れ後のプレートに穴を足したい
焼入れ・研削まで済んだ金型のプレートに、あとから抜き穴や逃がしを追加したい、というご相談が多くあります。貫通していればワイヤーで切れます。スタート穴のあけ方も含めてご相談ください。
パンチを1本だけ作り直したい
欠けた・折れた超硬や焼入れ鋼のパンチを、図面かデータから1本だけ作り直したい、というご相談です。ダイとのクリアランスを合わせるため、相手のダイの寸法もお知らせください。
厚いブロックから切り出したい
のこ盤や切削では歪む、時間がかかる、という厚物の切り出しのご相談です。厚さ300mm近いものを切った実績があります。時間は周長×厚さで長くなるので、日程を先にご相談ください。
焼入れ後に内歯を入れたい
ブローチの用意がない歯数のスプラインや、焼入れ後のセレーション・キー溝を、試作の数個から切りたい、というご相談です。通し穴ならワイヤーで、止まり穴なら形彫で作ります。
外形と止まり形状を1か所で
外形と貫通した穴はワイヤー、底のある穴や刻印は形彫、と1つの部品で方法が分かれるご相談です。当社のワイヤーと形彫の機械を組み合わせて、社内で進めます。
他社で断られた硬い材料
インコネル・チタン・超硬など、切削では工具がもたない材料の輪郭を切りたい、というご相談です。電気を通す材料なら放電で切れます。材種によっては事前に確認させてください。
当社でお受けしているワイヤー放電加工
当社は形彫放電加工を中心とする放電加工の専門工場で、ワイヤー放電加工機を1台持っています。金型部品・精密部品・厚物の切り出しを、形彫放電加工と組み合わせてお受けしています。
| 項目 | 内容 |
|---|---|
| ワイヤー放電加工機 | 1台(FANUC α-1iB) |
| 加工範囲 | X820×Y730×Z300mm |
| 厚さ | 300mm近い厚物を切った実績あり |
| 材料 | 焼入れ後の鋼(HRC60以上を含む)・超硬・インコネル・チタン・ステンレスなど、電気を通す材料 |
| 組み合わせ | 形彫放電加工機7台と組み合わせ、貫通部はワイヤー、止まり形状は形彫で社内で加工 |
| スタート穴 | 穴の径と深さは、図面を拝見してお答えします |
| 分野 | 自動車・半導体・医療・航空宇宙の分野の部品・金型の加工実績あり |
| 稼働 | 土曜・祝日も稼働 |
ワイヤー放電加工機は1台のため、厚物の長い加工は日程を先にご相談ください。形彫の電極は、当社での製作・協力会社での製作・お客様からの支給のどれにも対応します。
公差は図面のご指定に合わせて加工し、機上で寸法を確かめます。形・厚さ・材質から出せない公差は、お受けする前にお伝えします。図面1枚・写真からでもご相談いただけ、加工できるかどうかと概算は当日中に、正式なお見積りは当日〜翌営業日にお出しします。厚物・深い加工の対応範囲は大型・厚物・深物の放電加工、設備の一覧は設備紹介にまとめています。
個人の方・DXF 1枚の小物は、専用のページから。板から小物を1個切り抜きたい、手持ちの DXF をそのまま切ってほしい、というご依頼は、ワイヤーカット加工の依頼ページで形を描くかデータを添えて、そのまま見積りを依頼できます。
ご相談の前に確かめること・送るもの
すべてそろっていなくても構いません。分かる範囲で、図面か写真と一緒にお送りください。
- 図面とデータ:寸法の入った図面(PDF)と、あれば DXF・STEP
- 貫通しているか:底のある穴や彫り込みがないか。あれば形彫と組み合わせる
- 材質と硬さ:鋼種と、焼入れ済みかどうか
- 外形と厚さ・重さ:材料の大きさと、切る部分の厚さ
- 厳しい公差と面:はめ合いの寸法、面粗さを指定する面
- スタート穴:あいているか、あけてよい位置はどこか
- 材料:支給か、当社で手配か
- 数量と納期:今回の数、繰り返しの見込み、希望の納期
長いシャフトの「一部分だけ」の後加工もお受けしています
焼入れ・研削まで済んだ軸に、キー溝・スプライン・二面幅・横穴を放電加工で。全長1,300mmまで(加工する場所による)、本数の多いご依頼も。載るかの目安はその場で見られます。
よくあるご質問
ワイヤーカットとワイヤー放電加工は同じものですか?
同じ加工です。正式にはワイヤー放電加工と呼び、現場や見積りでは略してワイヤーカット、ワイヤーとも呼びます。英語では Wire EDM と書きます。
止まり穴や底のある形は、ワイヤーで加工できますか?
できません。ワイヤーは材料を上から下まで貫いていないと切れないためです。止まり穴・底のある彫り込み・止まり穴の奥のキー溝は、形彫放電加工(型彫)で作ります。当社では、1つの部品の中でワイヤーと形彫を組み合わせて加工できます。
焼入れ後の金型や超硬も切れますか?
切れます。放電加工は硬さに関係なく、電気を通す材料なら加工できます。焼入れ後の鋼(HRC60以上を含む)・超硬・インコネル・チタンなどをお受けしています。樹脂・ゴム・セラミックスそのものは電気を通さないので加工できません。
内側の角は、どこまで小さくできますか?
内側の角には、線の半径と放電の隙間を足した大きさの丸みが残ります。一般に、φ0.2mmの線ならR0.12mm前後が下限です。外側の角はとがらせられます。ピン角が必要な内角は、形彫放電加工で仕上げる方法があります。
どのくらいの厚さまで切れますか?
当社の加工範囲は X820×Y730×Z300mm で、厚さ300mm近い厚物を切った実績があります。厚いほど時間が長くなり、厚さ方向の寸法の差も出やすくなるため、厚物は日程と精度の要る範囲を先にご相談ください。
精度はどのくらい出ますか?
形・厚さ・材質と、何回切るかで変わるため、一律の数字ではお答えしていません。図面のご指定の公差に合わせて加工し、機上で寸法を確かめます。出せない公差は、お受けする前にお伝えします。
加工時間はどう見積もりますか?
切る面積(輪郭の長さ×厚さ)と、仕上げカットの回数、材質で見込みます。周長か厚さが2倍なら、時間もおよそ2倍です。スタート穴の数や段取りの手間も加わります。目安は加工時間の計算の記事の道具で試せます。
個人で1個だけ、DXF 1枚だけでも頼めますか?
お受けします。小物を1個切り抜く、手持ちの DXF をそのまま切る、といったご依頼は、ワイヤーカット加工の依頼ページから、形を描くかデータを添えてそのまま見積りを依頼できます。
あわせて読みたい
焼入れ後の金型部品から、厚いブロックの切り出しまで。
図面か写真をお送りいただければ、ワイヤーで切れるか、形彫と組み合わせるかを含めて、加工できるかどうかと概算を当日中にお返しします。