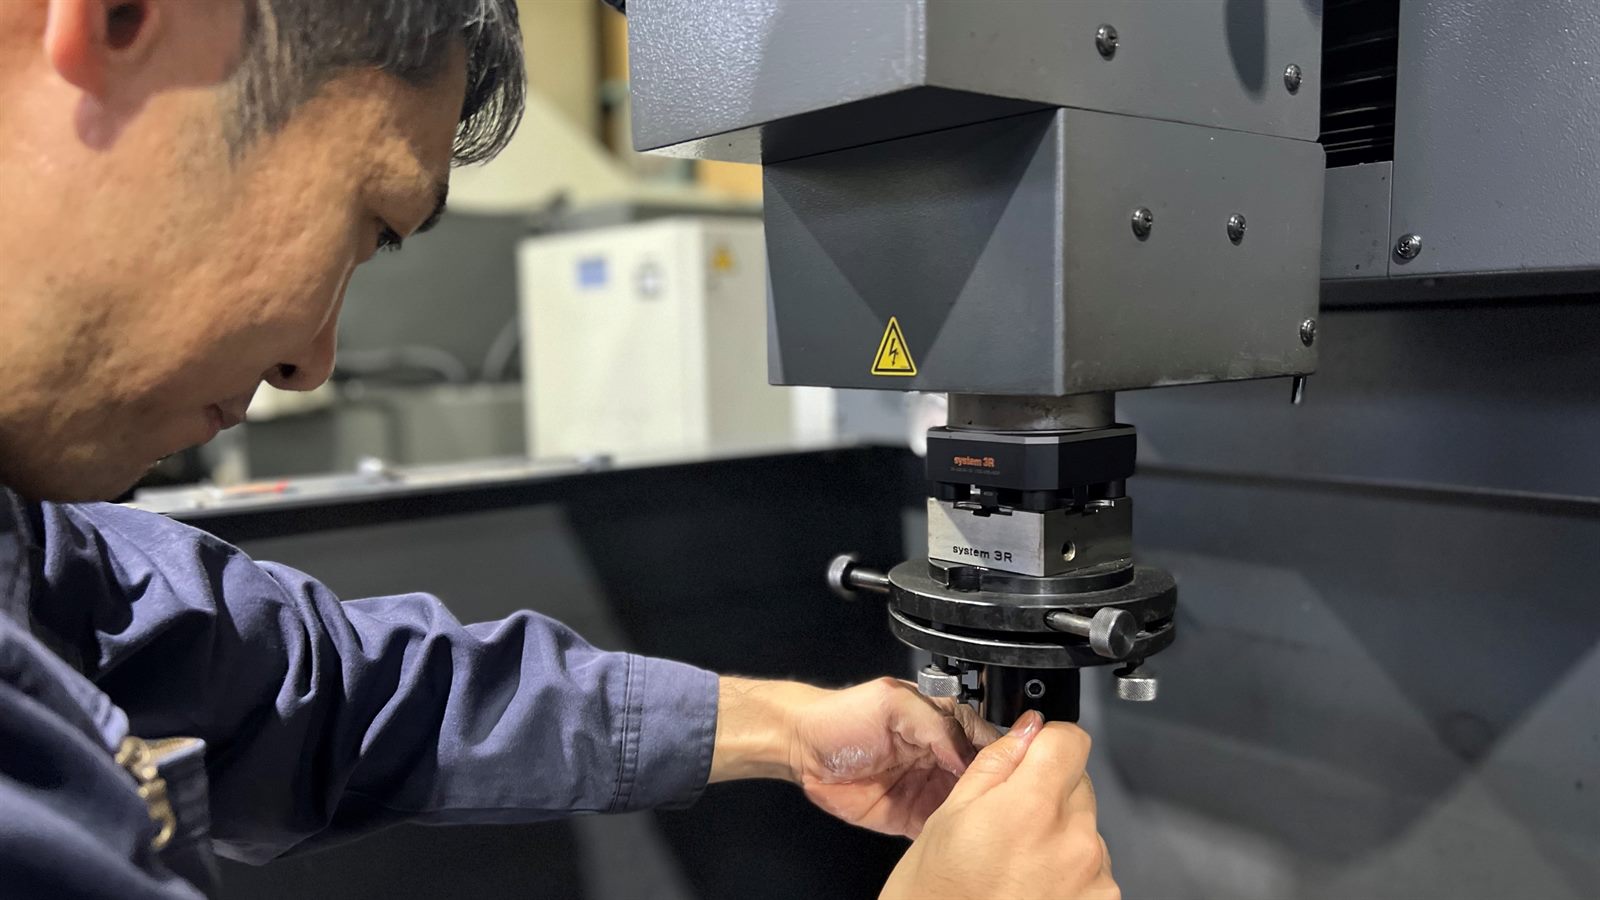
型彫放電加工は、電極の形を、硬い金属に写す加工。
焼入れした金型の深いリブも、止まりの角穴も、キャビティも。刃物の届かない形を、電極と火花で彫ります。
型彫放電加工(形彫放電加工)は、彫りたい形をした電極を金属に近づけ、すき間に飛ばす小さな火花の熱で、電極の形を少しずつ写していく加工です。「型彫り」「形彫り」と送り仮名を付けて書くこともありますが、どれも同じ工法を指します。刃物を当てないので、焼入れした鋼や超硬合金でも硬さに関係なく彫れ、エンドミルの届かない深いリブや、止まり穴の角の隅も形にできます。この記事では、仕組み、できる形、ワイヤー放電加工や切削との使い分け、加工時間と精度が何で決まるかを図と表で整理しました。当社は愛知県尾張旭市の放電加工の専門工場で、形彫放電加工機7台で金型の彫り込みと補修をお受けしています。
- 形彫放電加工機7台
- 加工範囲 1,200×800×450mm
- 高さ1,300mm・約2,000kgまで
- 秘密保持契約に対応
結論|型彫放電加工は「底のある形」を硬い金属に彫る加工
先に要点です。型彫放電加工が向くのは、焼入れ後の鋼や超硬など刃物で削りにくい材料に、止まり穴・キャビティ・深いリブのような底のある形を、刃物の半径より小さい角の隅まで彫りたいときです。反対に、板を貫通して輪郭を切り抜くならワイヤー放電加工、浅く広い面や大量の荒取りなら切削のほうが速く済みます。できること・できないことを、条件と一緒に表にしました。
| やりたいこと | 判断 | 条件・注意すること |
|---|---|---|
| 焼入れ後の鋼(HRC60以上)を彫る | できる | 電気を通す材料なら硬さに関係なく彫れる。焼入れのひずみが出たあとに彫るので、最後の寸法を出しやすい |
| 止まりの角穴・六角穴・異形の穴 | できる | 穴の形をした電極を沈めて写す。底のある穴でも、隅の丸みを小さくできる |
| 深いリブ・細い溝 | できる | 深さと幅の比が大きいほど、電極の本数と時間が増える。抜き勾配と底の形を図面で確かめる |
| 金型のキャビティ(立体の彫り込み) | できる | 電極は3Dデータから作る。面の粗さの指示で仕上げの工程が変わる |
| 刻印・文字・模様 | できる | 線の細さと深さに下限がある。字の大きさで電極の作り方が変わる |
| 超硬・チタン・インコネル・ステンレス | できる | どれも電気を通す材料。材種によって削れる速さと電極の減り方が変わる |
| 内側の角を丸みゼロ(R0)にする | 条件つき | 放電のすき間と電極の消耗があるので、丸みはゼロにならない。必要な丸みの大きさを指示する |
| 板を貫通して輪郭を切り抜く | 条件つき | 彫れなくはないが、一般にワイヤー放電加工のほうが速く、形ごとの電極も要らない |
| 大きな体積の荒取り | 条件つき | 取る量に比例して時間がかかる。荒い形は切削で先に取っておく |
| 高さ1,300mm・重さ約2,000kgを超える型 | 条件つき | 型ごとは載らない。入れ子だけを外せば加工できることがある |
| 樹脂・ゴム・セラミックスそのもの | できない | 電気を通さないので火花が飛ばない。樹脂やゴムの成形品をつくる「金属の型」は彫れる |
表の判断は一般的なものです。実際にできるかどうかは、図面とワークを拝見してお返しします。
「型彫」と「形彫」は同じ工法です。「型彫」「形彫」「型彫り」「形彫り」は、どれも同じ加工の書き方です。放電加工機のメーカーは「形彫放電加工機」と書くことが多く、金型の現場では「型彫り」「彫り放電」とも呼ばれます。英語では die-sinking EDM(sinker EDM)と呼びます。
型彫放電加工の仕組み|電極・放電のすき間・加工液
加工は、絶縁性の油(加工液)を満たした槽の中で行います。ワークを槽の中の台に固定し、主軸に付けた電極を上からゆっくり下ろしていきます。電極とワークには電源から電圧をかけておき、すき間が十分に狭くなると、油の絶縁が破れて火花(放電)が飛びます。
火花の一つひとつは、ごく短い時間しか続きません。その瞬間の熱でワークの表面がわずかに溶けて飛び散り、小さなくぼみができます。これを1秒間に何千回、何万回とくり返し、電極の形を少しずつ写していきます。電極とワークが触れることはないので、ワークを押す力はかかりません。
- 放電のすき間:電極とワークの間には、いつもわずかなすき間があります。広さは条件で変わり、一般に仕上げで数μm〜数十μm、荒い条件ほど広くなります。機械は、すき間を一定に保つように電極の高さを自動で細かく上下させます
- 加工液の役目:火花が飛ぶ場所を絞る、熱を冷ます、溶けて固まった加工くずを流し出す、の3つです。型彫放電加工では、一般に油を使います
- 加工くずの排出:すき間に加工くずがたまると、火花が乱れます。電極を周期的に持ち上げて油を入れ替える動き(ジャンプ)や、油を吹き付ける方法で排出します。深い形ほど大切になります
- 電極の消耗:火花の熱は電極にも届くため、電極も少しずつ減ります。減り方が加工の精度と時間を左右します
原理より先に、できるかどうかを知りたい方へ
図面か写真をお送りいただければ、形彫で加工できるか・いくらか・いつ出せるかを営業時間内は当日中にお返しします。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
部品は自社で、放電の工程だけ当社へ
止まりのキー溝・角穴・スプライン・焼入れ後の追加工など、放電加工の工程だけを支給品でお受けしています。
- 数個から毎月の定期品
- 電極を保管してリピート
- 愛知県内は引き取り・お届け
電極の消耗と、荒・仕上げの電極の分け方
電極は一様には減りません。火花が集まりやすい角と先端から先に丸くなります。1本の電極で彫りきろうとすると、凹みの底の隅がだれて、深さも足りなくなります。
そこで、荒加工と仕上げで電極を分けるのが一般的です。荒の電極は強い条件で速く取り、仕上げの分の厚みを残します。仕上げは新しい電極で、弱い条件に切り替えて形と面を整えます。電極は、仕上がりの寸法から放電のすき間の分だけ小さく作ります。細めの電極を小さく回すように動かして側面を削る揺動を使えば、1本の電極で寸法を追い込むこともできます。
| 電極の材料 | 特徴 | 向く形・使い方 |
|---|---|---|
| 銅 | 粘りがあり、薄く細い電極でも欠けにくい。仕上げの面を細かくしやすい | 細いリブ、薄い電極、細かい面を求める仕上げ |
| グラファイト(黒鉛) | 軽くて削りやすく、大きな電極や複雑な立体を作りやすい | 大きなキャビティ、立体の電極、荒加工。薄い形には粒の細かい材料を選ぶ |
| 銅タングステン | 熱に強く、消耗が少ない。材料が高く、重い | 超硬の加工、消耗を抑えたい細かい所 |
電極の材料と本数は、ワークの材質・形・精度・数量で決めます。
電極の設計の考え方は放電加工の電極設計に、電極の製作のご相談は電極製作のページにまとめています。当社は電極を、自社での製作、協力会社での製作、お客様からの支給のどれでもお受けします。
型彫放電加工でできる形|止まりの角穴・深いリブ・キャビティ・刻印
電極の形がそのまま写るので、電極が作れて、ワークまで届く形なら彫れます。とくに型彫放電加工が選ばれるのは、次のような形です。
止まりの角穴・六角穴
底のある四角や六角の穴は、回転する刃物では隅に丸みが残ります。穴の形の電極を沈めれば、隅まで形を出せます。
深いリブ・細い溝
細く長い刃物はたわんで折れやすく、深い溝ほど削れません。押す力のかからない薄い電極なら、深い溝も彫れます。
キャビティ・立体の彫り込み
金型の製品の形を持つ凹みです。3Dデータから電極を作り、荒から仕上げまで電極を替えて彫ります。
焼入れ後の彫り込み・追加工
焼入れした型に、焼きなまさずに穴や溝を足せます。設計変更や、焼入れのひずみを見てからの仕上げに使います。
刻印・文字・模様
金型の銘板、日付の刻印、製品に写る文字や模様です。文字の形の電極で、焼入れした型にも彫れます。
鋭い角の隅
ポケットの縦の隅や段の付け根など、刃物の半径より小さい丸みを求められる所です。電極の外側の角を立てて写します。
隅の丸みは小さくできますが、ゼロにはなりません。放電のすき間があり、電極の角も使ううちに丸くなるためです。図面には「R0」ではなく、許せる丸みの大きさ(たとえば「R0.1以下」)を書いていただくと、電極の本数と仕上げの工程を正しく見込めます。
ワイヤー放電加工との使い分け|貫通の輪郭か、止まりの形か
同じ放電加工でも、ワイヤー放電加工は細い金属の線を電極にして、糸のこのように板を切り抜く加工です。分け方の基本は、上から下まで貫通する輪郭ならワイヤー、底のある形なら型彫です。
| 比べること | ワイヤー放電加工 | 型彫放電加工 |
|---|---|---|
| 得意な形 | 板を貫通する輪郭・外形・スリット | 底のある形・止まり穴・立体の彫り込み |
| 電極 | 細い線を送りながら使う。形ごとに作らない | 形ごとに作る。荒・仕上げで複数本のことが多い |
| 始め方 | 内側の形は、線を通す下穴が要る | 下穴は要らない。上から沈めて彫る |
| 加工液 | 一般に水 | 一般に絶縁性の油 |
| 向く仕事 | パンチ・ダイ、抜き型、厚物の切断 | キャビティ、深いリブ、角穴、刻印 |
1つの部品で両方を使うこともよくあります。たとえばダイの抜き形の輪郭はワイヤーで切り、裏側の底のある逃がしは型彫で彫る、という分け方です。くわしい比べ方は形彫放電加工とワイヤー放電加工の違いにまとめています。
切削との分け方|荒い形は切削、届かない所と焼入れ後は型彫
型彫放電加工は、取る量に比例して時間がかかります。切削(マシニングセンタ)で削れる所まで型彫で彫ると、時間も費用もかさみます。金型では一般に、焼入れ前に切削で大まかな形を取り、焼入れのあとに型彫で仕上げる分け方をします。型彫に回したほうがよいのは、次のような所です。
- 深さに比べて幅が狭い:刃物を長く突き出すほどたわむ。深い溝・深い角穴は型彫が向く
- 隅の丸みが小さい:刃物の半径より小さい丸みは、刃物では作れない
- 焼入れ後に形を足す・直す:硬い鋼でも焼きなまさずに彫れる。焼入れのひずみも残らない
- 薄い壁・細い突起の近く:刃物の力で曲がる・欠ける所も、押す力のかからない型彫なら彫れる
- 超硬など刃物が負ける材料:硬さに関係なく、電気を通せば彫れる
焼入れ鋼の加工方法の選び方は焼入れ鋼の加工ガイドでも解説しています。
加工時間は何で決まるか|深さ・面積・面粗さ・電極の本数
型彫放電加工の時間は、同じ大きさの形でも数倍の差が出ます。時間を左右するのは、主に次の6つです。
彫る体積と深さ
取る量に比例して時間が延びます。深い形は加工くずが抜けにくく、電極を持ち上げて油を入れ替えながら進むので、さらに遅くなります。
放電する面積
面積が広いほど強い条件をかけられますが、取る量も増えます。細い電極は強い条件に耐えられないため、弱い条件で少しずつ彫ります。
面の粗さ
細かい面ほど火花のエネルギーを下げるので、1回に取れる量が小さくなります。仕上げの何段階かが、全体の時間の多くを占めることもあります。
電極の本数
荒・中・仕上げと電極を替えるたびに、同じ形を彫り直します。替えるたびに、位置の確認の手間も加わります。
ワークの材質
一般に、超硬や融点の高い材料は鋼より削れる速さが遅く、電極の減りも増えます。
彫る箇所の数
同じ形を何か所も彫る型は、その数だけ機械の時間がかかります。電極を使い回せば、電極の費用は抑えられます。
大きな入れ子に深いリブを何本も彫る仕事は、荒から仕上げまで続けて、長い時間機械に載ります。一度型を据えて位置を出したら、続けて彫りきるのが精度と時間の両方に有利です。時間の見込み方は放電加工の加工時間の計算で試せます。大きい型・厚い物・深い形の考え方は大型・厚物・深物の放電加工をご覧ください。
精度と面粗さは何で決まるか
型彫放電加工の寸法と面は、機械の性能だけでは決まりません。一般に、次の要素が重なって仕上がりが決まります。図面とご相談の段階で伝えていただきたいことも並べました。
| 要素 | 寸法と面への効き方 | 伝えていただきたいこと |
|---|---|---|
| 電極の精度と取り付け | 電極の形がそのまま写る。電極の寸法の誤差と、取り付けの傾き・位置のずれがそのまま出る | 基準にする面と、厳しくしたい寸法 |
| 放電のすき間 | 電極はすき間の分だけ小さく作る。条件ですき間も変わるので、荒と仕上げで電極を分ける | 仕上がりの寸法(電極の寸法ではなく) |
| 電極の消耗 | 角と先端から減り、隅の丸みと深さに出る | 隅の丸みの許容と、底の形 |
| 放電の条件 | 強いほど速いが、面が粗く、表面の変質層が厚くなる | 面ごとの粗さ(製品に写る面かどうか) |
| 深さと加工くず | 深いほど加工くずがたまり、側面で余計な放電が起きて口元が広がりやすい | 深さと、側面の勾配を許せるか |
| 温度と基準の取り方 | 長い時間の加工では、加工液の温度や型の基準の取り方が寸法に効く | 測る基準と、測定の結果を資料で要るか |
放電加工の面は、細かいくぼみが一様に並んだ梨地(なしじ)になります。この梨地をそのまま製品のつや消しに使うこともあり、粗さはVDI 3400という等級で指定されることもあります。面の表には、溶けて固まり直した薄い層(変質層)が残ります。硬くてもろく、細かい割れを含むことがあるため、製品に写る面や、熱の繰り返しを受ける型の面は、仕上げの条件で層を薄くし、必要なら磨きで取り除きます。
当社は図面の公差を拝見し、出せるかどうかを受ける前にお伝えします。寸法は機上で測り、結果は必要に応じて資料でお出しします。精度と面粗さの目安は放電加工の精度と表面粗さにまとめています。
チェックポイントは、そのまま当社への質問にお使いください
電極の本数、放電痕の面粗さ、保証できる公差の範囲。いずれもお答えします。図面がなければスケッチで構いません。
図面がなくてもOK / 1個から量産まで / 愛知・尾張旭市(全国発送対応)
金型で型彫放電加工が使われる場面
型彫放電加工は、名前のとおり金型の加工で多く使われます。型の種類ごとに、彫る所と気を配る所が違います。くわしくはそれぞれの記事で解説しています。
補修・彫り直し・設計変更にも使える
型彫放電加工は、新しく彫るだけでなく、使い込んだ型を直すときにも使います。直し方は、型の鋼を「取る」向きか「足す」向きかで大きく変わります。
- 取る向き:リブを足す・深くする、穴を広げる、割れた浅い層を取り除く。焼入れ後でも、そのまま型彫で彫れる
- 足す向き:欠けた縁を戻す、削れた面を元の高さに戻す。溶接で肉を盛ってから、型彫で元の形に彫り直す
- 作り直しとの比べ方:傷みが広く深い、補修を何度も重ねて形が保てない、といった場合は、入れ子を作り直すほうが確かなこともある
当社は肉盛りの溶接を行っていません。溶接が必要な補修は協力会社と分担し、溶接のあとの彫り直しと仕上げを当社が放電加工で受け持ちます。補修の受け口は金型補修・寸法再生、進め方の全体は金型の修理・補修の方法にまとめています。
当社でお受けしている型彫放電加工
形彫放電加工機7台
三菱電機 EX30 3台と、EA30・EA22E・EA12S・EX12。長い時間の彫り込みと急ぎの仕事を、並べて進めます。
大きい型が載る
加工範囲は最大で幅1,200×奥行800×高さ450mm(EX30・コラムアップ時)。ワークは高さ1,300mm・重さ約2,000kgまで載せられます。
焼入れ後の鋼
HRC60以上の焼入れ鋼の彫り込み・追加工を数多く手がけています。超硬・チタン・インコネル・ステンレスも彫れます。
電極は3通りで
当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。図面か3Dデータがあれば、電極の設計からご相談いただけます。
分野の実績
自動車・半導体・医療・航空宇宙の分野で、部品と金型の加工の実績があります。開発中の型は、秘密保持契約を結んで進めます。
土曜・祝日も稼働
営業時間内のご相談には、加工できるかどうかと概算を当日中にお返しします。正式なお見積りは当日〜翌営業日です。
大きい型が機械に載るかどうかは、寸法と重さを入れるだけで目安が分かる「この型は載る?」を、金型補修のページに置いています。機械ごとの加工範囲は設備一覧をご覧ください。細く深い穴のご相談は、穴の径と深さを図面で拝見してお答えします(深穴の放電加工)。焼入れ後の六角穴の追加など、実際にお受けした案件は放電加工の加工事例にまとめています。
型彫放電加工で、よくあるご相談
型彫放電加工については、次のようなご相談をよくいただきます。
焼入れ後に角穴を足したい
焼入れ済みの型やブロックに、止まりの角穴・六角穴を追加したい、というご相談です。焼きなまさずに、そのまま彫ります。
深いリブだけ外に出したい
型の大部分は社内の切削で仕上げ、刃物の届かない深いリブと角の隅だけを頼みたい、という分け方のご相談です。
大きい入れ子を彫ってほしい
機械に長く載る大きな入れ子の彫り込みを、社内の放電加工機を空けるために外に出したい、というご相談です。
電極の手配から任せたい
3Dデータはあるが、電極を作る手が足りない、というご相談です。電極は当社または協力会社で製作してお受けします。
傷んだキャビティを直したい
量産で摩耗・欠けが出た型のご相談です。浅ければ面を整え、深ければ溶接(協力会社)のあとに彫り直します。
切削で断られた硬い材料
超硬や焼入れ鋼に、底のある形を彫りたいというご相談です。電気を通す材料なら、硬さに関係なく彫れます。
型彫放電加工の費用が決まる要素
型彫放電加工の費用は、機械を使う時間、電極の数と大きさ、段取りの手間で決まります。形ごとに条件が大きく違うため、金額は図面を拝見してからお出しします。見積りの前に、次の要素を押さえておくと話が早く進みます。
| 要素 | 費用への効き方 | 費用を抑える工夫 |
|---|---|---|
| 彫る体積と深さ | 取る量が多いほど、深いほど機械の時間が長い | 荒い形は焼入れ前に切削で取っておく |
| 面の粗さ | 細かい面ほど仕上げの工程が増える | 製品に写らない面は粗さを緩める |
| 隅の丸みと公差 | 丸みが小さいほど、公差が厳しいほど仕上げの電極が増える | 厳しくする所と、緩めてよい所を分けて指示する |
| 電極の数と大きさ | 形が複雑なほど本数が増える。大きい電極は材料も製作も重い | 同じ形はそろえて共用する。支給の電極や前回の電極があれば知らせる |
| 型の大きさと段取り | 大きい型ほど据え付けと位置出しに手間がかかる | 入れ子だけを外して持ち込めるか確かめる |
| 数と繰り返し | 2回目以降は、電極と段取りを使い回せる | 同じ加工の予定は、まとめてご相談ください |
ご相談の前に確かめること・送るもの
すべてそろっていなくても構いません。図面1枚や写真からでもご相談いただけます。分かる範囲で、次のものをお送りください。
- 図面か3Dデータ:彫る所の寸法・公差・面の粗さ・隅の丸み
- 材質と硬さ:鋼種、焼入れの有無と硬さ(HRC)
- ワークの外形寸法と重さ:型ごとか、入れ子だけを外せるか
- 彫る形:止まりか貫通か、深さ、底の形
- 厳しくしたい所:寸法・面の粗さで、とくに守りたい所
- 電極の有無:支給か、当社で用意するか、前回の電極があるか
- 数量と繰り返し:今回の数と、今後の見込み
- 希望の納期:型を止められる期間
長いシャフトの「一部分だけ」の後加工もお受けしています
焼入れ・研削まで済んだ軸に、キー溝・スプライン・二面幅・横穴を放電加工で。全長1,300mmまで(加工する場所による)、本数の多いご依頼も。載るかの目安はその場で見られます。
よくあるご質問
型彫放電加工と形彫放電加工は、違うものですか?
同じ工法です。「型彫」「形彫」「型彫り」「形彫り」は書き方の違いで、どれも電極の形を放電で金属に写す加工を指します。英語では die-sinking EDM(sinker EDM)と呼びます。
型彫放電加工で加工できる材料は何ですか?
電気を通す材料です。焼入れした鋼(HRC60以上も)、超硬、チタン、インコネル、ステンレスなどを、硬さに関係なく彫れます。樹脂・ゴム・セラミックスそのものは電気を通さないため加工できませんが、樹脂やゴムの成形品をつくる金属の型は彫れます。
ワイヤー放電加工とはどう使い分けますか?
上から下まで貫通する輪郭ならワイヤー放電加工、止まり穴やキャビティのような底のある形なら型彫放電加工が基本です。1つの部品で両方を使うこともあります。迷ったときは図面をお送りいただければ、分け方をご提案します。
内側の角を丸みゼロ(R0)にできますか?
ゼロにはなりません。放電のすき間があり、電極の角も使ううちに丸くなるためです。刃物よりずっと小さい丸みにはできるので、図面には許せる丸みの大きさをお書きください。
加工時間はどのくらいかかりますか?
彫る体積と深さ、放電する面積、面の粗さ、電極の本数、材質で大きく変わります。図面を拝見して、日数の目安をお伝えします。考え方は加工時間の計算の記事でも試せます。
電極は用意しないといけませんか?
いいえ。電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。図面か3Dデータがあれば、電極の設計からご相談いただけます。
大きな金型も頼めますか?
加工範囲は最大で幅1,200×奥行800×高さ450mm(EX30・コラムアップ時)で、ワークは高さ1,300mm・重さ約2,000kgまで載せられます。載るかどうかの目安は、金型補修のページの「この型は載る?」で確かめられます。超える場合も、入れ子だけを外せば加工できることがあります。
費用はどのくらいかかりますか?
形・大きさ・精度・電極の数で大きく変わるため、金額は図面を拝見してからお出しします。営業時間内のご相談には、加工できるかどうかと概算を当日中にお返しします。
あわせて読みたい
角穴1つの追加から、大きな型の彫り込みまで。
図面か写真をお送りいただければ、加工できるかどうかと概算を、営業時間内なら当日中にお返しします。開発中の製品の型は、秘密保持契約を結んだうえで進めます。