焼入れ後の内12角・内六角を、同じ形で、数をそろえて。
止まり穴の多角形を、形彫放電加工で。1個から、毎月のくり返しまでお受けしています。
旋盤やマシニングで部品は作れる。けれど、焼入れ後の内六角や内12角、奥が閉じた異形の穴だけは社内で入れられない。しかも1個ではなく、同じ形を数そろえて、くり返し要る。このページは、そうした部品を外に頼めるかどうかを、生産技術・購買の方がご自分で判断するための事例ページです。内12角の数物の事例をもとに、切削で難しい理由、加工方法の比べ方、図面で決めること、工程のどこに入れるか、支給品の送り方、再注文の流れ、費用の決まり方を順にまとめました。当社は愛知県尾張旭市の放電加工の専門工場です。
数量・頻度は「まだ決めていない」のままで送れます。
- 形彫放電加工機7台・ワイヤー1台
- 同じ型の大型機が3台
- 1個から毎月のくり返しまで
- 土曜・祝日も稼働
結論|焼入れ後の内六角・内12角・止まりの異形穴は、数物でも頼めます
先に要点です。当社では、内六角・内12角・四角穴・キー溝・スプライン・セレーションのご依頼を日常的にお受けしています。使うのは形彫放電加工です。穴の形を反転させた電極を沈めて、火花で少しずつ彫ります。刃物を回さないので、焼入れ後の硬い部品にも、奥が閉じた止まり穴にも形を入れられます。
数は1個からお受けします。数個のロットを毎月くり返す形から、月産100個〜数千個まで実績があります。ご自分の部品が当てはまるかどうかは、次の早見表で確かめてください。
| 確かめること | 部品の条件 | 判断 | 補足 |
|---|---|---|---|
| 形 | 内六角・内12角・四角穴 | 頼める | 日常的にお受けしている形 |
| 形 | キー溝・スプライン・セレーション | 頼める | 歯形や溝の形の電極で彫る |
| 穴の種類 | 止まり穴(奥が閉じた穴) | 頼める | 形彫放電加工で彫る。底の形は図面で決める |
| 穴の種類 | 通し穴(上から下まで抜ける穴) | 頼める | 形彫のほか、ワイヤー放電加工でも切れる |
| 材質と硬さ | 焼入れ鋼・ステンレス・超硬・チタン・インコネル | 頼める | 電気を通す材料なら加工できる。HRC60以上の焼入れ後にも多くの実績 |
| 大きさ | 高さ1,300mm・重さ約2,000kgまでの部品 | 頼める | 機械に載る大きさの目安。小さな部品は小型の機械で |
| 大きさ | 対辺がごく小さい穴・径に比べて深い穴 | 相談 | 電極が細くなり、加工くずも抜けにくい。図面で個別に判断する |
| 数量 | 1個・数個のくり返し・月産100個〜数千個 | 頼める | 実績のある範囲。毎月の定期のお取引もある |
| 数量 | それを大きく超える量産 | 条件つき | 一般に、焼入れ前に入れられる形なら冷間鍛造やブローチが向く。焼入れ後・止まり穴なら相談を |
| 図面の有無 | 図面がある | 頼める | 手書きの図や、図面1枚でもよい |
| 図面の有無 | 図面がなく、現物や相手部品だけがある | 条件つき | 相手部品の規格や現物の寸法から、形を一緒に決める |
| 角の形 | 角を完全にとがらせたい | 条件つき | 放電のすき間の分、小さな丸みが残る。許せる丸みを決める |
表は一般的な目安です。実際に加工できるかどうかは、図面と部品を拝見してお返しします。樹脂やセラミックスなど、電気を通さない材料は放電加工できません。
この事例|内12角を、同じ形で数そろえた加工
写真は、穴の内側を12角の形に放電加工した部品です。同じ形の部品を、数をそろえて加工しました。

個別の寸法と数量は載せていません。そのかわりにこのページでは、同じような部品をお持ちの方が判断に使える材料を、できるだけ具体的に書きました。
数物でいちばん大事なのは、1個目と最後の1個で、形が変わらないことです。内12角は角が12か所あり、相手の部品がどの向きでもすっと入らなければなりません。1個だけなら合わせ込めても、数がそろうと、電極の減り方や部品の載せ方のわずかな違いが、はめ合いの差になって出ます。そこで数物では、電極の使い分けと、部品の載せ方(段取り)を最初に決めて、同じやり方をくり返します。くわしくは後半の「数物・くり返しで効く仕組み」の節に書きました。
なぜ内12角・内六角は切削で難しいのか|角の丸みと、止まり穴の底
内側の多角形が切削で難しい理由は、一般に2つあります。角の丸みと、止まり穴の底です。
1つ目は角の丸みです。エンドミルのような回る刃物で穴の内側を削ると、角には刃物の半径と同じ丸みが残ります。細い刃物を使えば丸みは小さくなります。しかし細くて長い刃物は、たわみやすく、折れやすくなります。穴が深いほど、角は出しにくくなります。相手が六角の軸やボルトなら、角の丸みが大きいと奥まで入りません。
2つ目は止まり穴の底です。角を出すには、ブローチやスロッターのように、刃物をまっすぐ動かして削る方法があります。ところが止まり穴では、刃物が通り抜けられません。削った切りくずの行き場もありません。そのため、底に刃物の逃げと切りくずの場所が要り、形は底の手前で終わります。「底の近くまで形がほしい」という部品では、ここが問題になります。
さらに焼入れ後だと、刃物そのものがもちません。硬い材料に細い刃物で角を出そうとすると、摩耗や欠けが早く進みます。焼入れ前に形を入れておく手もありますが、熱処理のひずみで、形や位置がわずかに動くことがあります。焼入れ鋼の加工方法の選び方は焼入れ鋼の加工ガイドにまとめています。
内側の多角形を作る方法の比較|ブローチ・スロッター・矢打ち・冷間鍛造・形彫放電
内六角や内12角を作る方法は、放電加工だけではありません。数量、穴が止まりか通しか、焼入れの前か後かで、向く方法が変わります。一般的な向き・不向きを表にしました。
| 方法 | 向く数量 | 止まり穴 | 焼入れ後 | 角の出方 | 初期の道具 |
|---|---|---|---|---|---|
| ブローチ | 一般に中量〜大量 | 一般に通し穴向け。止まり穴には向かない | 一般に焼入れ前に行う | 刃の形どおりに出る | 形ごとの専用のブローチ |
| スロッター | 一般に少量〜中量 | 底に刃物の逃げ溝が要る | 一般に焼入れ前に行う | 刃先の形で決まる。1辺ずつ削る | 刃物と、角度を割り出す段取り |
| 矢打ち(パンチの押し込み) | 一般に中量〜大量 | 入れられるが、底に切りくずの場所が要る | 一般に焼入れ前に行う | パンチの形で決まる。浅い穴に向く | 形ごとのパンチと保持具 |
| 冷間鍛造 | 一般に大量 | 向く | 成形のあとに焼入れする | 型の形で決まる。わずかな丸みが付く | 専用の金型 |
| 形彫放電加工 | 1個〜。数物・くり返しにも | 向く | 向く。硬さに左右されにくい | 電極の形が写る。すき間の分の小さな丸み | 形ごとの電極。保管して使い回せる |
矢打ち(パンチの押し込み)は、旋盤やマシニングの上で、多角形のパンチを下穴に押し込んで形を作る方法を指しています。表はどれも一般論で、設備や部品によって変わります。
このうち、当社が行うのは形彫放電加工とワイヤー放電加工だけです。上から下まで抜ける通し穴なら、下穴に細い線を通して輪郭を切るワイヤー放電加工も選べます。
正直に書くと、放電加工は1個あたりの加工時間が切削や鍛造より長くかかります。焼入れ前に形を入れられて、数が非常に多い部品は、一般に冷間鍛造やブローチのほうが合います。形彫放電が選ばれるのは、焼入れ後に入れたい・止まり穴である・角をしっかり出したい・専用の型を起こすほどの数ではない、のどれかに当てはまるときです。四角穴・六角穴の方法の選び方は四角穴・六角穴の加工方法でもくわしく説明しています。
12角と六角の違い|12角は、六角を30°ずらして2つ重ねた形
内六角と内12角は、名前は似ていますが、角の数と並び方が違います。内12角の基本の形は、同じ対辺の正六角形を、30°回して2つ重ねた輪郭です。
| 比べること | 内六角 | 内12角 |
|---|---|---|
| 外向きの角の数 | 6つ。60°ごと | 12。30°ごと |
| 相手の六角が入る向き | 60°ごとの6通り | 30°ごとの12通り |
| 相手の部品 | 六角の軸・六角ボルト・六角棒レンチなど | 六角の軸やボルトのほか、12角のボルトなど |
| 力の受け方(一般に) | 平らな面どうしで広く受ける | 角に近い所で受ける。向きを細かく合わせられる |
| 計算上の形 | 角を結ぶ円の直径は、対辺の約1.155倍 | 角は六角と同じ。谷を結ぶ円の直径は、対辺の約1.035倍 |
対辺とは、向かい合う平らな面の間の寸法です。内12角では、相手の六角を掛けられる向きが30°ごとになります。回せる角度が限られる狭い場所や、向きを細かく合わせたい部品で使われます。
表の最後の行は、形から計算した値です。下穴を決めるときの目安になります。内六角では、下穴の直径が対辺より大きいと、平らな面に下穴の丸い跡が残ります。内12角では、谷を結ぶ円(対辺の約1.035倍)より大きい下穴にすると、谷の先が欠けた形になります。跡を残してよいかどうかは、部品の使い方で決まります。
なお、実際の内12角には、相手部品の規格によって、角や谷に丸みを付けた形や、寸法の取り方が違う形があります。当社では「12角だからこの寸法」とは決めず、図面か相手部品の規格をもとに形を決めます。止まり穴の六角穴やスプラインの例は止まり穴の六角穴・スプラインの放電加工にも載せています。
形彫放電での作り方|下穴をあけ、形を反転させた電極を下ろす
形彫放電加工では、穴の形を反転させた凸の形の電極を作ります。内六角なら六角の棒、内12角なら12角の棒の形です。これを油の中で部品に近づけ、火花で少しずつ金属を取っていきます。
- 下穴をあける:先にドリルなどで丸い下穴をあけておきます。放電で取る量が減り、加工くずも抜けやすくなります。支給品の場合、下穴はお客様の側であけていただきます。径と深さは当社からお伝えします
- 電極を作る:電極と部品の間には、いつも放電のすき間があります。電極は、仕上がりの形からすき間の分だけ小さく作ります
- 荒と仕上げを分ける:電極は加工するうちに少しずつ減り、とくに角と先端が先に丸くなります。そのため、荒く取る電極と、形を整える仕上げ用の電極を分けることがあります
- 底の逃げ:下穴を形より少し深くしておくと、底に加工くずの逃げができます。底の角まで形がほしい場合は、その分の進め方を図面で決めます
- 機上で測る:加工のあと、機械に載せたまま寸法を測ります。結果は必要に応じて資料でお出しします
放電加工は、刃物を押し当てる力がかかりません。薄い部品や、すでに仕上げた面のある部品でも、形を入れる所のほかには手を付けずに済みます。一方で、形を1つ彫るたびに電極が減るので、数物では電極の本数と替えどきを先に見込みます。電極の考え方は放電加工の電極設計に、電極だけのご依頼は電極製作のページにまとめています。
図面で決めること|下穴・深さ・角の丸み・底
内側の多角形は、対辺だけ決めても加工に入れません。次の点が決まっていると、見積りも加工も早く進みます。未定の項目があっても構いません。その場合の進め方も並べました。
| 決めること | なぜ要るか | 未定のときの進め方 |
|---|---|---|
| 対辺の寸法と公差 | 相手の部品とのはめ合いが決まる。電極の大きさのもとになる | 相手部品の規格か、現物の寸法から決める |
| 下穴の径と深さ | 放電で取る量と、平らな面に残る下穴の跡が決まる | 下穴の跡を残してよいかを伺い、径を相談する |
| 形の深さ(有効な深さ) | 相手の部品がどこまで入るか。深いほど加工時間が延びる | 相手の部品が入る長さから決める |
| 角の丸み | 放電のすき間の分、角には小さな丸みが残る。許せる大きさで電極と仕上げの回数が変わる | 相手の部品の角の形に合わせて決める |
| 底の形 | 底を平らにするのか、下穴の先の形を残してよいのかで、進め方が変わる | 底の近くに相手の部品が当たるかどうかを伺う |
| 向きと位置の基準 | 多角形の向き(位相)を、キー溝や穴など、ほかの形に合わせることがある | 向きの指定がなければ、その旨を図面に書く |
| 面の粗さ・後の処理 | 放電した面の仕上げの細かさと、めっきなどの処理の有無で、狙う寸法が変わる | 部品の使い方を伺って決める |
角の丸みや下穴の径について、「当社ではこの数字」と一律に決めている値はありません。具体的な寸法は、図面か相手部品の規格で決めます。
図面がなく、相手のボルトや現物だけがある場合もご相談いただけます。進め方は図面がない部品の製作にまとめています。
数物・くり返しで効く仕組み|電極の保管・治具・同じ型の機械3台
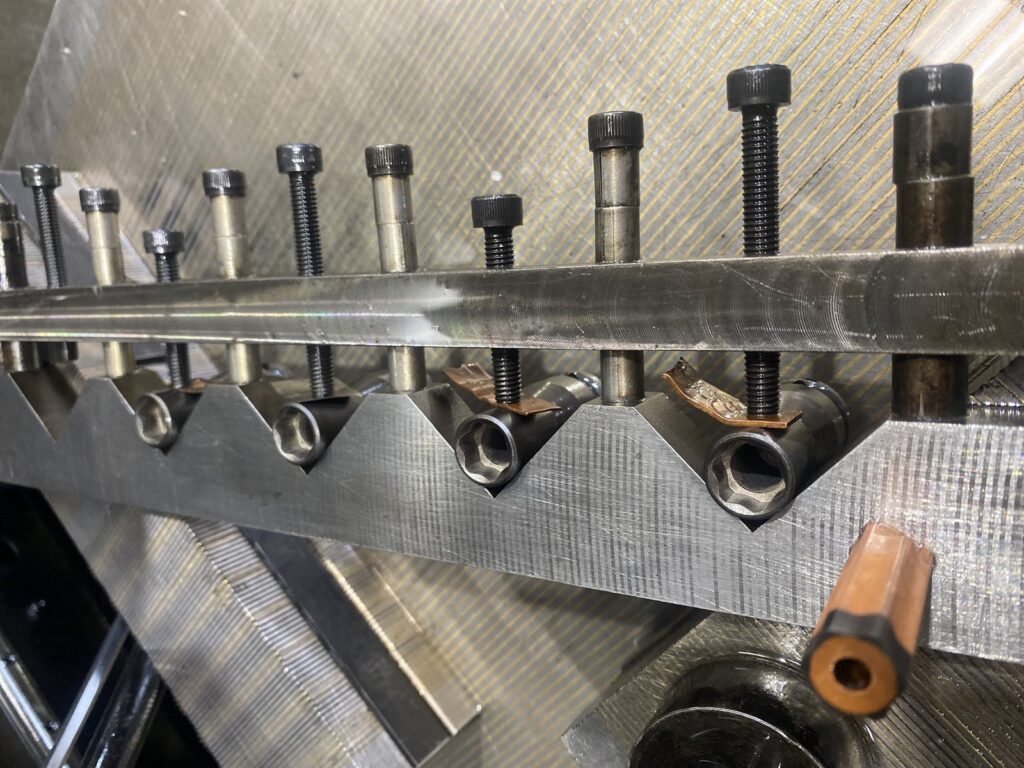
同じ形を数そろえる仕事、くり返し出る仕事では、1個だけの加工とは別の準備が効いてきます。当社では次のように備えています。
- 電極を保管できる:一度作った電極は保管しておけます。次のご注文では、その電極で同じ形に加工します。減った分は作り足します
- 手持ちの電極がある形も:よく出る形には、当社の手持ちの電極を使える場合があります。使えるかどうかは、対辺と形を伺ってお答えします
- 電極の支給にも対応:電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。お手持ちの電極を送っていただく形でも進められます
- 治具に並べて段取りをそろえる:数がまとまる部品は、治具に並べて同じ基準で載せる方法をご提案します。1個ずつ位置を出し直すより、形と位置がそろいやすくなります
- 同じ型の大型機が3台:三菱電機の形彫放電加工機 EX30 が3台あります。同じ型の機械なので、同じ電極と条件を使って並行して進められます
- 割り出しにも対応:円周の上に同じ形を等しい角度で並べる、ほかの形に対して決まった角度で入れる、といった割り出しの加工もお受けしています
形彫放電加工機は全部で7台、ワイヤー放電加工機は1台です。機械ごとの加工範囲は設備一覧に、数物の進め方は量産加工・工程請負のページに載せています。いまの外注先のほかに、もう1社確保しておきたいという場合は、セカンドソースの確保もご覧ください。
工程のどこに入れるか|焼入れの前か、後か
放電加工は、材料の硬さに左右されにくい加工です。そのため、焼入れの前にも後にも入れられます。どちらがよいかは、何を優先するかで決まります。
| 入れる位置 | 利点 | 注意すること | 向く場面 |
|---|---|---|---|
| 焼入れの後に放電 | 熱処理のひずみが出きったあとに形を入れるので、形と位置を最後の寸法で出せる | 放電した面には、溶けて固まった薄い層が残る。必要なら後の仕上げを相談する | はめ合いや位置を大事にしたい部品。焼入れ後に形の追加が決まった部品 |
| 焼入れの前に放電 | あとの工程をお客様の流れのまま進められる。放電した面も一緒に熱処理される | 熱処理のひずみで、対辺や位置がわずかに動くことがある。ひずみの分を見込む | はめ合いにゆとりがある部品。焼入れ後に仕上げの工程がある部品 |
熱処理のひずみを避けたいなら、焼入れの後に入れるのが一般に確実です。切削では刃物がもたない硬さでも、放電なら同じように彫れます。
気をつけたいのは、放電した面の性質です。放電した面には、火花の熱で溶けて固まった薄い層が残ります。強い力をくり返し受ける部品や、面の状態が大事な部品では、仕上げの条件を細かくして層を薄くする、あとで磨くなどの手を、使い方に合わせて相談して決めます。品質の考え方は品質保証・検査体制のページをご覧ください。
支給品で、放電の工程だけ頼む|送るもの・基準面・予備・受け渡し
部品はお客様の工場で作り、内六角や内12角を入れる工程だけを当社に出す。この形のご依頼を、当社はふだんからお受けしています。外径や端面は旋盤で仕上げ、下穴まであけた状態で送っていただければ、放電の工程だけをしてお返しします。
- 送るもの:加工する部品と図面です。相手の部品(ボルトや軸)を1つ一緒に送っていただくと、はめ合いを確かめながら進められます
- 基準面:穴の位置と向きを、どの面・どの穴から出すのかを図面に示してください。外径と端面が基準になることが多い部品です
- 予備:最初に条件を確かめる分として、予備を入れていただけると安心です。予備を加工するのか、そのまま返すのかも決めておきます
- 荷姿:部品どうしが当たらないように仕切り、錆びやすい材料には錆止めをしてください。数量は送り状にも書いてください
- 受け渡し:宅配便で送っていただけます。愛知県内なら、当社の引き取り・お届けにも対応します
- 返す時期:次の工程の予定をお知らせください。ご希望の時期に合わせてお返しします
工程だけを外に出すときの取り決めは、放電加工の工程外注の記事にくわしく書いています。
初回から再注文までの流れ|2回目からは、品名か図番と数量だけ
くり返しのご依頼は、初回にしっかり決めておくほど、2回目からが楽になります。流れは次の4つです。
初回のご相談には、加工できるかどうかと概算を、営業時間内なら当日中にお返しします。正式なお見積りは当日〜翌営業日です。
初回は、いきなり全数を加工しません。最初の数個で寸法を測り、相手の部品とのはめ合いを確かめていただいてから、残りを進めます。きつい・ゆるいがあれば、この段階で電極と条件を直します。
形が決まったら、電極を保管し、載せ方や条件も記録しておきます。次のご注文では、品名か図番と数量をお伝えいただくだけで、同じ形に加工できます。図面が改訂されたときだけ、加工の前にお知らせください。
ご相談の前に手元で確かめること・送るもの
全部そろっていなくても構いません。図面1枚や写真からでもご相談いただけます。数量と頻度は「未定」のままで大丈夫です。分かる範囲で、次のことをお知らせください。
- 形:内六角・内12角・四角・そのほかの形。対辺の寸法
- 穴の種類と深さ:止まり穴か通し穴か。形がほしい深さ
- 材質と硬さ:鋼種と、焼入れの有無。分かれば硬さ(HRC)
- 部品の大きさ:外径・長さと、およその重さ
- 相手の部品:六角ボルト・軸・レンチなど。規格の名前が分かればそれも
- 工程の位置:焼入れの前か後か。下穴はどちらであけるか
- 数量と頻度:今回の数と、今後の見込み。未定なら「未定」と書いてください
- 電極の有無:お手持ちの電極があれば、その旨を
- 送るもの:図面(手書きや写真でも可)。あれば現物の写真や、相手の部品
- ご希望の時期:いつごろ要るか。分けて返す必要があるか
費用が何で決まるか|電極の数・段取り・深さと面積・数量
費用は、機械を使う時間、電極、段取りの手間で決まります。形と数で大きく変わるため、金額は図面を拝見してからお出しします。何が効くのかを先に知っておくと、図面の段階で調整できます。
| 要素 | 費用への効き方 | 図面の段階でできること |
|---|---|---|
| 電極の数 | 荒用と仕上げ用を分ける本数と、数物で電極を替える回数で決まる | 角の丸みを、要る所だけ厳しくする |
| 段取り | 部品の載せ方と位置出しの手間。ロットごとにかかる | 基準面をはっきり決める。向きの指定は要るものだけに |
| 深さと面積 | 深いほど、また取る面積が広いほど、機械の時間が長い | 形の深さを、相手の部品が入る分にとどめる。下穴で先に取っておく |
| 1回の数量 | 多いほど、段取りと電極の費用が1個あたりに薄まる | 同じ形の部品は、まとめて出す |
| くり返し | 電極と段取りが共通になり、初回にかかった準備が2回目から軽くなる | 品名・図番をそろえ、形を変えずに続ける |
| 公差・面の粗さ | 厳しいほど、仕上げの工程が増える | 厳しい指定は、はめ合いに効く所だけに |
数物・くり返しでいちばん効くのは、電極と段取りが共通になることです。1個だけのときは、電極の製作と条件出しの費用がその1個にすべて乗ります。同じ形を続けると、その分を使い回せます。
よくあるご相談の形
内六角・内12角などの内側の形では、次のようなご相談を多くいただきます。
焼入れ後に入れたい
旋盤と熱処理までは自社で済ませた。焼入れ後の内六角だけを入れてほしい、というご相談が多くあります。支給品で、放電の工程だけをお受けします。
止まり穴で、底の近くまで形がほしい
切削では底の手前で形が終わってしまう、というご相談です。底の形と逃げをどうするかを図面で決めて、形彫放電で彫ります。
数個を、毎月くり返したい
1回の数は少ないが、同じ部品が毎月出る、というご相談です。電極を保管し、同じ段取りでくり返します。数が少なくても歓迎です。
これまでの外注先に頼めなくなった
内側の形を出していた先が続けられなくなった、というご相談です。図面と、前回までの現物があれば、そこから進め方を決めます。
このほか、四角穴やキー溝のご相談も日常的にいただきます。形ごとの考え方はキー溝・角穴の放電加工にまとめています。
発注の進め方を、場面ごとにまとめた記事
- 支給品の内六角を、放電加工に出す前に確かめること外径を仕上げた部品を送ってよいか。図面に添える記入例つき
- 初回と継続の見積もりを、社内で比べられる形で頼む初回5個・月20個の例と、コピーして使える依頼文
- 外注先の廃業で、図面と現物が合わない部品を引き継ぐどの図番から始めるか。会議で使える引き継ぎメモの表
よくあるご質問
焼入れ後の部品に、内六角や内12角を入れられますか?
入れられます。放電加工は刃物を当てずに火花で金属を取るので、電気を通す材料なら硬さに左右されにくく、焼入れ後の部品にもそのまま形を入れられます。HRC60以上の焼入れ後の加工にも多くの実績があります。
止まり穴でも、形を入れられますか?
入れられます。形彫放電加工は、形を反転させた電極を上から沈めて彫るので、奥が閉じた止まり穴に向いています。底を平らにするのか、下穴の先の形を残してよいのかは、図面で決めます。
角は、どこまでとがらせられますか?
電極と部品の間には放電のすき間があるため、角にはその分の小さな丸みが残ります。完全にとがった角にはなりません。許せる丸みの大きさを、図面か相手の部品の形から決めます。
何個から頼めますか?毎月のくり返しでも頼めますか?
1個からお受けします。数個のロットを毎月くり返す形から、月産100個〜数千個まで実績があります。毎月の定期のお取引もあります。数量と頻度が決まっていない段階でもご相談いただけます。
電極は用意しないといけませんか?
いいえ。電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。形によっては当社の手持ちの電極を使える場合があります。作った電極は保管でき、次のご注文で使えます。
図面がなく、相手のボルトや現物しかありません。相談できますか?
ご相談いただけます。相手の部品の規格や現物の寸法をもとに、対辺・深さ・角の丸みを一緒に決めます。写真だけの段階でも構いません。
支給品で、放電の工程だけ頼めますか?受け渡しはどうなりますか?
お受けしています。下穴まであけた部品を送っていただき、放電の工程だけをしてお返しします。受け渡しは宅配便のほか、愛知県内なら当社の引き取り・お届けにも対応します。お返しする時期は、ご希望に合わせます。
費用と、返してもらえる時期はどのくらいですか?
電極の数・段取り・深さと面積・数量で大きく変わるため、金額は図面を拝見してからお出しします。加工できるかどうかと概算は、営業時間内なら当日中にお返しします。お返しする時期は、次の工程のご予定を伺って決めます。
あわせて読みたい
内六角・内12角を、1個から毎月のくり返しまで。
図面か写真をお送りください。加工できるかどうかと概算を、営業時間内なら当日中にお返しします。正式なお見積りは当日〜翌営業日です。土曜・祝日も稼働しています。
数量・頻度は「まだ決めていない」のままで送れます。