図面を開くと、軸の端に止まり穴の内六角が1か所。外径と端面は自社の旋盤で仕上げられるのに、この六角だけは外に出すしかない。そんなときは、ワークを送る前に、完成図へ「届くときの状態」を数行添えて相談するのが近道です。
迷いやすいのは、どこまで自社で進めてから送るかです。外径を仕上げた部品をそのまま送ってよいのか。下穴は先にあけてよいのか。熱処理や研削との順番は今のままでよいのか。この記事では、旋盤加工までを自社で行う加工会社の生産技術の方に向けて、ワークを支給する前に決めておくことをまとめました。
当社は愛知県尾張旭市の放電加工の専門工場です。お客様が加工した部品をお預かりし、放電の工程だけをしてお返しするご依頼を、ふだんからお受けしています。
先に結論|仕上げたあとでも相談できる。添えるのは「届くときの状態」
外径を仕上げたあとのワークにも、止まり穴の内六角は形彫放電加工で入れられます。放電加工は、刃物を押し当てずに火花で少しずつ金属を取る加工です。仕上げた面に切削の力はかかりません。
ただし、ワークは機械の上で固定し、どこかの面を基準にして穴の位置を決めます。加工する側は、どこをつかんでよいか、どこを基準にするか、どこに傷を付けてはいけないかを知らないと段取りを決められません。これは完成図には書かれていないことがほとんどです。
いまのワークの状態ごとに、相談で決められることを表にしました。
| いまの状態 | 相談で決めること | 知っておきたいこと |
|---|---|---|
| 図面だけ・材料の段階 | 下穴の径と深さ、加工の順番、基準にする面 | 選べることがいちばん多い |
| 旋削済み・下穴はまだ | 下穴の径・深さ・先の形 | あけた下穴は、あとから小さくできない |
| 下穴まで済み・熱処理の前 | 放電を熱処理の前に入れるか、後に入れるか | 熱処理のあとは、下穴の手直しが難しくなる |
| 熱処理済み・外径は仕上げ前 | つかむ場所、基準、仕上げの取り代 | つかんだ跡を、あとの仕上げで取れる |
| 外径まで仕上げ済み | 傷を避けたい箇所、基準にする面 | 現物の状態に合わせて固定の方法を決める |
表は一般的な考え方です。実際の進め方は、図面とワークの状態を伺ってお返しします。
完成図だけでは、届く時点のワークの状態が分からない
完成図は「最後にこうなっていればよい」を示す図です。途中の状態は描かれていません。一方、放電加工をする側が知りたいのは、機械に載る時点のワークの形です。同じ完成図でも、届くワークは何通りもあります。
発注する側にとっては、いまワークがどの工程にあるかは当たり前の情報です。そのため、わざわざ書かれないまま図面だけが届くことがあります。すると、一般に次のような行き違いが起きやすくなります。
- つかむ場所の行き違い:発注する側は「外径は仕上げてあるので触れてほしくない」と考えている。加工する側はそれを知らず、いちばん安定する外径を押さえる段取りを組む
- 基準の行き違い:外径はあとで研削する予定なのに、加工する側は届いた外径を仕上がりの面だと考えて、そこから穴の中心を出す
- 深さの行き違い:図面の深さを、片方は「六角の形の深さ」、もう片方は「下穴の先まで」と読んでいる
- 下穴の行き違い:下穴はどちらがあけるのか、すでにあいているのかが分からないまま、見積りの前提がずれる
どれも、加工の難しさの問題ではありません。情報が片方にしかないことから起きます。ワークを送る前に数行で伝えれば防げます。
判断に効く情報は4つ|完成形状・支給時の形状・加工基準・仕上げ済みの面
伝える情報は、大きく4つに分けられます。軸端の止まり穴の内六角を例に、加工する側がそれぞれを何に使うのかを並べました。
| 情報 | 加工する側が決めること | 軸端の内六角での中身 |
|---|---|---|
| 完成形状 | 電極の形と、彫る深さ | 対辺、形の深さ、底の形、角の丸み |
| 支給時の形状 | 載せ方と、放電で取る量 | 下穴の有無と寸法、外径の取り代、全長 |
| 加工基準 | 穴の位置と向きの出し方 | 外径と端面。向きを合わせたいキー溝や横穴 |
| 仕上げ済みの面 | つかむ場所と、当てる面 | はめ合いの外径、シール面、ねじ |
このうち完成形状は、図面にすでに書かれています。対辺や角の丸みなど、形そのものの決め方は内12角・内六角の数物事例にある「図面で決めること」の表にまとめているので、ここではくり返しません。
この例で判断にいちばん効くのは、支給時の形状と加工基準の2つです。支給時の形状が分かると、ワークをどう載せるか、放電でどれだけ取るかが決まります。加工基準が分かると、穴の中心と向きを何から出すかが決まります。どちらも完成図からは読み取れず、発注する側しか知りません。仕上げ済みの面は、その次に効きます。理由は次の節に書きました。
基準面と、傷を避けたい箇所を伝える理由|つかむ・位置を決める・当てる
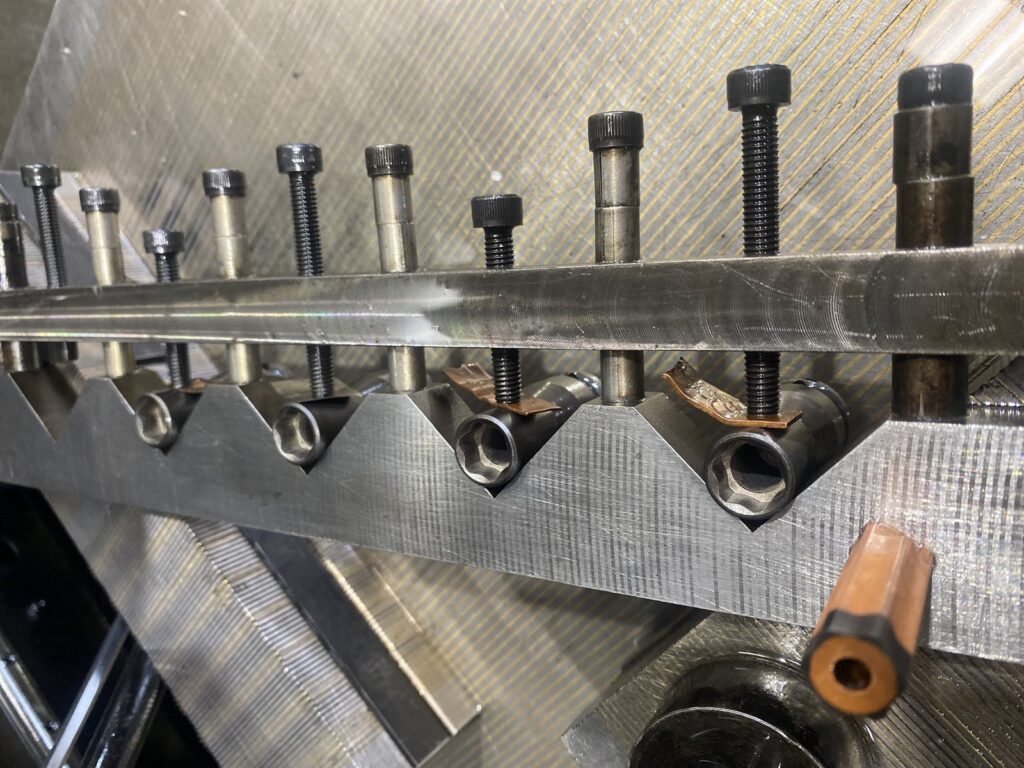
写真は、六角の内形状を加工した部品と、その加工に使う専用の銅電極です。部品はV字の受けに並べて固定しています。放電加工は切削のような力をかけませんが、それでもワークは動かないように固定し、決まった面を頼りに位置を決めます。図面のどの面も、加工する側にとっては次の3つのどれかになりえます。
- つかむ場所になる:軸の形の部品は、一般に外径を受けに載せて押さえます。押さえる所が仕上げた面なら、当て材で守るのか、別の所を持つのかを決める必要があります。触れてほしくない面は、先に知らせてください
- 位置を決める基準になる:穴の中心は、多くの場合、外径から求めます。深さは端面から測ります。その外径や端面が、仕上がった面なのか、あとで削る面なのかで、出した位置の意味が変わります
- 当てる面になる:ワークを立てるなら反対側の端面が、寝かせるなら外径が、機械や治具に当たります。当てる面が平らでない、段や面取りしかない、という場合は載せ方を変えます
つまり「基準はどこですか」「傷を避けたい所はどこですか」という質問は、検査のためだけの質問ではありません。段取りそのものを決めるための質問です。図面に基準の記号があっても、それが支給時にすでに仕上がっている面かどうかは別の話なので、ひとこと添えていただくと確実です。
もう1つ、形彫放電加工は油の中で行い、ワークに電気を流します。めっきや黒染めなどの表面処理が済んでいる部品、塗装のように電気を通さない皮膜がある部品は、一般に、処理の順番や基準に使う面を先に相談したほうが安全です。
「穴の総深さ」と「相手部品が入る深さ」は、別の寸法
止まり穴の内六角には、深さが3つあります。図面に深さが1つしか書かれていないと、どれを指しているのかが加工する側には分かりません。
| 深さ | どこまでの寸法か | 何で決まるか |
|---|---|---|
| 相手部品が入る深さ | 端面から、相手部品の先端が届く所まで | 組み付けたときの機能 |
| 六角の形が要る深さ | 端面から、六角の形が保たれている所まで | 相手部品が入る深さに、余裕を足す |
| 穴の総深さ | 端面から、下穴の先端まで | 下穴の深さと先の形。まわりの肉の厚さ |
出発点は、相手部品が入る深さです。相手の六角の軸やレンチが、どこまで入れば役目を果たすのか。組み付けたとき、相手部品は穴の底に当たって止まるのか、別の段や面で止まって底には届かないのか。ここが決まると、残りの2つが決まります。
気をつけたいのは、入った長さの全部で力を受けるわけではないことです。穴の入口の面取りと、相手部品の先端の面取りの分は、六角どうしがかみ合いません。また、形彫放電加工では、一般に電極の先端の角から先に減っていくので、形の底に近い所ほど角の丸みが大きくなりやすくなります。そのため、六角の形が要る深さは、相手部品が入る深さより少し深く取ります。
穴の総深さは、下穴の先端までの寸法です。下穴を六角の形より深くあけておくと、底に加工くずの行き場ができます。下穴の先には、ドリルの先の形がそのまま残ります。相手部品が底まで届かないなら、この形は残っていても機能に関係しません。底に当てて使うなら、底を平らにするかどうかを決めます。下穴を使う理由は内12角・内六角の事例にある、形彫放電での作り方の図で確かめられます。
一方で、総深さには上限があります。軸の中に油穴や横穴がある、反対側からねじ穴が来ている、段の付け根に近い、といった場合は、下穴の先との間に残る肉が薄くなります。「形はここまで要る」「穴はここより深くしたくない」の2つを分けて書いていただくと、底の逃げをどれだけ取れるかをこちらで判断できます。逃げを取れない場合も、その前提で進め方を考えます。
深さや逃げの量について、当社で一律に決めている数字はありません。図面と相手部品の形から、案件ごとに決めます。
下穴は、あける前に相談する|径・深さ・先の形
支給品では、下穴はお客様の側であけていただくのが基本です。旋盤の上で外径と同じ段取りであけられるので、中心も合わせやすくなります。ただし、下穴は一度あけると小さくできません。決めることは3つです。
- 径:大きいほど放電で取る量が減ります。ただし対辺より大きいと、六角の平らな面に下穴の丸い跡が残ります。跡を残してよいかどうかは、部品の使い方で決まります
- 深さ:前の節の「形が要る深さ」と「これ以上深くしたくない深さ」の間で決めます
- 先の形:ドリルの先の形のままでよいか、底を平らにさらっておくかです。相手部品が底に当たるかどうかで決まります
焼入れをする部品では、熱処理のあとの穴あけは難しくなります。下穴の径と深さは、熱処理に出す前に決めておくのが安全です。
すでに下穴をあけてある場合は、いまの径・深さ・先の形をそのままお知らせください。図面と違っていても構いません。現物に合わせて、電極と進め方を考えます。下穴がなく、すでに焼入れが済んでいる場合も、まずご相談ください。一般に、下穴がなくても放電で彫ることはできますが、取る量が増える分、加工の時間は延びます。
加工の順番を変えた方がよいのは、どんなときか
前加工や熱処理の順番に、一律の正解はありません。部品の形と、何を大事にするかで変わります。ただ、順番を入れ替えるだけで手戻りを避けられる場面はあります。よくある気がかりと、入れ替えの候補を並べました。
| 気がかり | 入れ替えの候補 | 相談で確かめること |
|---|---|---|
| 仕上げた外径に触れてほしくない | 外径の仕上げを、放電のあとにする | 穴の中心を何から出すか。仕上げの取り代 |
| 熱処理のひずみで、六角が動くのが心配 | 放電を、熱処理のあとにする | 下穴は熱処理の前にあける。その径と深さ |
| 外径を両センターで研削する | 研削を放電の前に済ませる。または支え方を変える | 六角を入れる側のセンター穴が残らないこと |
| めっきなどの表面処理がある | 表面処理を、放電のあとにする | 処理で寸法が変わる分の見込み方 |
見落としやすいのがセンター穴です。軸の端に内六角を入れると、その端にあったセンター穴はなくなります。放電のあとに、両センターで支えて研削や検査をする工程が残っているなら、順番を入れ替えるか、別の支え方を先に決めておく必要があります。
放電加工は材料の硬さに左右されにくいので、熱処理の前にも後にも入れられます。前後それぞれの利点と注意は、工程外注の記事にある、放電を焼入れ・研削の前後どこに入れるかの比較表にまとめています。この記事でお伝えしたいのは、どちらを選ぶ場合も、選べるうちに声をかけていただきたいということです。
相談するタイミング|下穴の前・熱処理の前・外径を仕上げる前
では、どの段階で相談すればよいか。お客様の工程の一例に、相談の区切りを重ねました。順番は部品によって違うので、ご自分の工程に置き換えてご覧ください。
- A 下穴をあける前:下穴の径・深さ・先の形を、放電の都合と合わせて決められます。いちばん手戻りが少ない段階です
- B 熱処理に出す前:放電を熱処理の前に入れるか後に入れるかを選べます。下穴の手直しも、まだ間に合います
- C 外径を仕上げる前:つかむ場所と基準、仕上げの取り代を決められます。つかんだ跡を、あとの仕上げで取る段取りも組めます
- D すべて仕上げたあと:遅すぎることはありません。傷を避けたい箇所と基準を伺い、いまの状態に合わせて固定の方法を決めます
ご相談は、図面だけの段階で構いません。ワークがまだ手元になくても、数量や頻度が決まっていなくても進められます。加工できるかどうかと概算は、営業時間内なら当日中にお返ししています。
図面に添えて送る記入例|支給時の状態・依頼範囲・機能上大切な箇所
ここまでの内容を、図面に添えて送れる形にまとめました。書き換えてそのままお使いください。分からない項目は空欄や「未定」のままで構いません。( )の中は書き方の例で、数値は入れていません。
1. 支給時の状態(届く時点のワーク)
・材質:____(例:鋼種の名前)
・熱処理:済み(硬さ__)/これから(放電の前・後のどちらでも相談可)/なし
・外径と端面:仕上げ済み/取り代あり(片側__)/このあと研削する
・下穴:あけてある(径__・深さ__・先の形:ドリルのまま/平ら)/まだあけていない(径と深さを相談したい)
・表面処理:なし/済み(種類__)/放電のあとに行う
2. 依頼範囲
・お願いする加工:軸端の止まり穴の内六角のみ(図面の__の箇所)
・それ以外の加工・面取り・表面処理:当方で行う
・電極:そちらで用意してほしい/支給する/相談したい
・数量と頻度:今回__個。今後は(例:毎月・不定期・未定)
・返してほしい時期:__(次の工程:__)
3. 機能上大切な箇所
・位置の基準:穴の中心は__(例:外径A)から、深さは__(例:端面B)から
・六角の向き:指定なし/__(例:キー溝)に合わせる
・相手部品:__(例:六角の軸)。底に当てて使う/底には届かない
・六角の形が要る深さ:__ これ以上深くしたくない深さ:__(理由:__)
・傷を避けたい箇所:__(例:はめ合いの外径、シール面)
・つかんでよい箇所:__/おまかせ
全部を埋める必要はありません。1の「外径と端面」「下穴」と、3の「位置の基準」「傷を避けたい箇所」の4つが分かるだけでも、加工できるかどうかのお返事が早くなります。相手部品を1つ一緒に送っていただける場合は、その旨も書いてください。箱の仕切りや現品票など、送るときの荷姿は工程外注の記事にある、支給品の送り方と受け渡しの取り決めで確かめられます。
くり返し出る部品なら、初回に決めた「支給時の状態」を変えない
同じ図番の部品がくり返し出るなら、支給する前に決めたことが、2回目からそのまま使えます。支給時の状態、基準、つかむ場所が毎回同じなら、加工する側は同じ段取りと同じ電極で進められます。当社では電極を保管でき、次のご注文でその電極を使えます。
逆に、途中で支給時の状態が変わると、初回に決めたことの一部がやり直しになります。下穴の径を変えた、熱処理の順番を入れ替えた、外径の仕上げを前に持ってきた、といった変更は、ワークを送る前にお知らせください。図面の版が同じでも、届くワークが変われば段取りは変わります。
数量は1個からお受けしています。数個のロットを毎月くり返す形から、月産100個〜数千個まで実績があります。月に数個でも、続くお仕事は歓迎です。内六角や内12角を数物で頼めるかどうかの判断材料と、費用が何で決まるかは、内12角を同じ形で数そろえた事例のページにまとめています。ご自分の部品に近いかどうかを、まずそちらで確かめてみてください。
発注の進め方を、場面ごとにまとめた記事
- 初回と継続の見積もりを、社内で比べられる形で頼む初回5個・月20個の例と、コピーして使える依頼文
- 外注先の廃業で、図面と現物が合わない部品を引き継ぐどの図番から始めるか。会議で使える引き継ぎメモの表
よくあるご質問
外径を仕上げたあとの部品でも、内六角の放電加工を頼めますか?
ご相談いただけます。放電加工は刃物を押し当てないので、仕上げた面に切削の力はかかりません。ただしワークは機械の上で固定するので、傷を避けたい箇所と、位置の基準にする面を先にお知らせください。それに合わせて固定の方法を決めます。
下穴は、自社であけてから送るのですか?
支給品では、下穴はお客様の側であけていただくのが基本です。径・深さ・先の形は、あける前にご相談ください。あけた下穴はあとから小さくできないためです。すでにあけてある場合は、いまの寸法をそのままお知らせください。
図面の深さは、どこまでの寸法として書けばよいですか?
「六角の形が要る深さ」と「これ以上深くしたくない深さ」の2つを分けて書いていただくと確実です。前者は相手部品が入る深さに余裕を足した寸法、後者は下穴の先端までの上限です。相手部品が底に当たるかどうかも添えてください。
熱処理の前と後、どちらの状態で送るのがよいですか?
部品によります。放電加工は硬さに左右されにくいので、どちらでも加工できます。熱処理のひずみを避けたいなら、一般に熱処理のあとが確実です。その場合も、下穴は熱処理の前にあけるので、熱処理に出す前にご相談ください。
図面だけの段階で相談できますか?数量が決まっていなくても構いませんか?
構いません。ワークを送る前、下穴をあける前の段階でのご相談を歓迎しています。数量と頻度は「未定」のままで送れます。加工できるかどうかと概算は、営業時間内なら当日中にお返しします。
電極は用意しないといけませんか?
いいえ。電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。形によっては当社の手持ちの電極を使える場合があります。作った電極は保管でき、次のご注文で使えます。
あわせて読みたい
旋削までは自社で。内六角の工程だけ、ご相談ください。
図面に、支給時の状態を数行添えてお送りください。ワークを送る前の段階で構いません。数量と頻度は「未定」のままで送れます。加工できるかどうかと概算を、営業時間内なら当日中にお返しします。土曜・祝日も稼働しています。