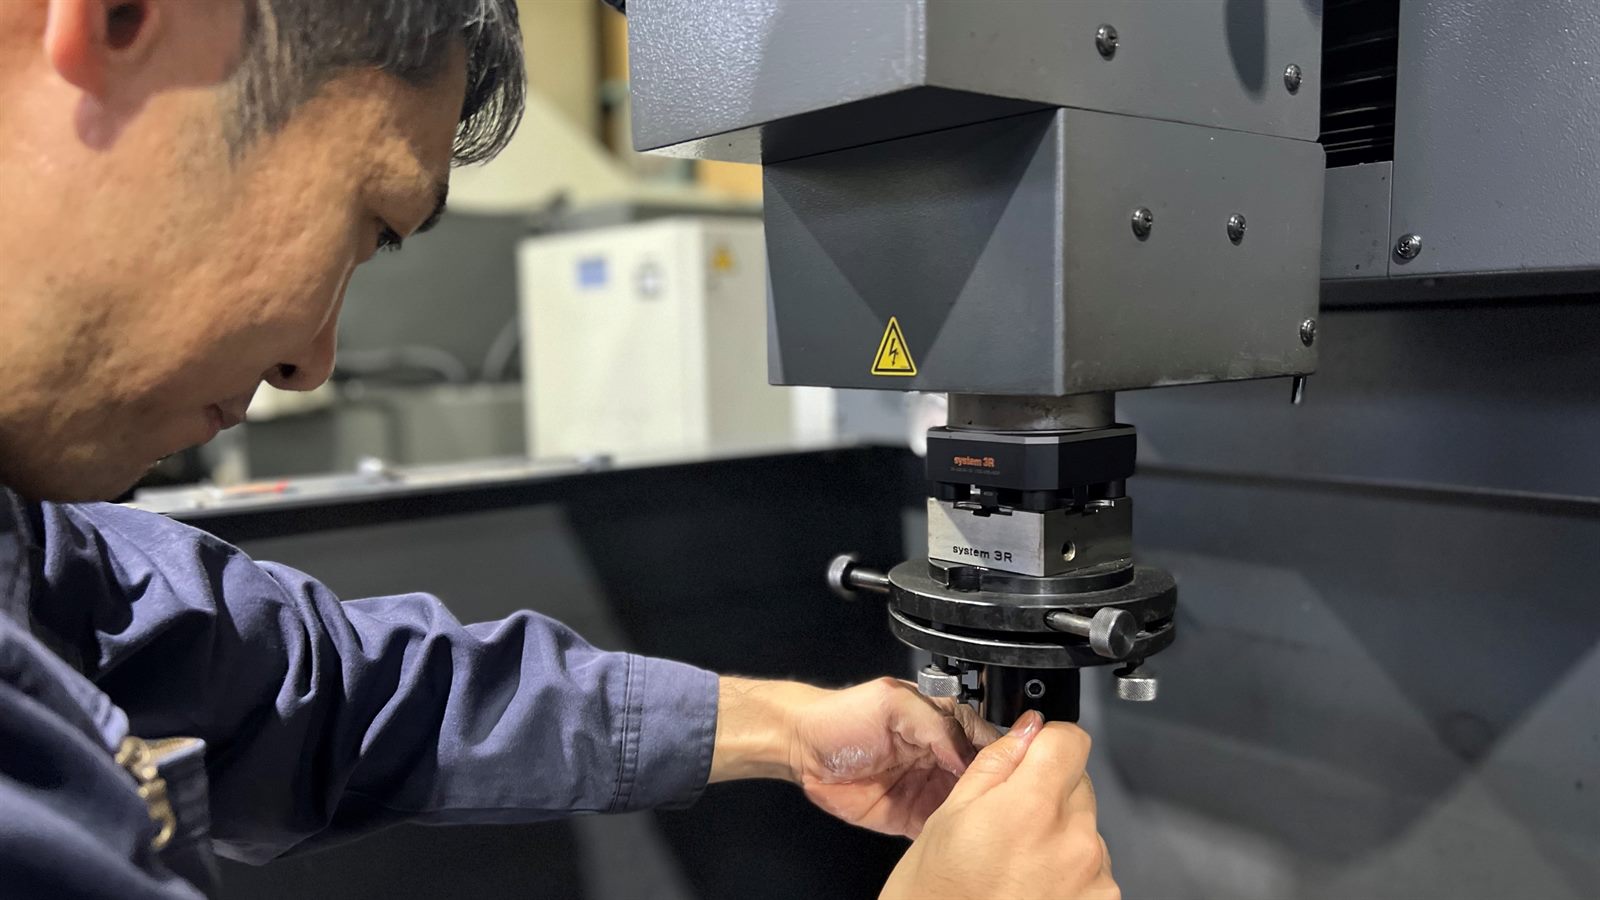
入れ子が傷んでも、型ごと作り直さずに済むことが多い。
摩耗面の追い込み、リブや逃がしの追加、欠けの補修。焼入れした入れ子のまま、放電加工で。
金型の入れ子は、製品の形を持つ部分を主型から切り分けて作った部品です。傷んだ所や変えたい所が入れ子の中に収まっていれば、型全体を作り直さずに、入れ子だけを外して直せます。この記事では、入れ子とは何か、種類と材質、傷む原因を整理したうえで、焼入れした入れ子をそのまま直す補修と追加工の進め方、作り直しとの比べ方、相談の前に揃えるものをまとめました。当社は愛知の放電加工の専門工場で、射出成形金型・ゴム金型・ダイカスト金型などで使われている入れ子の補修と追加工をお受けしています。
- 高さ1,300mm・重さ約2,000kgまで
- 焼入れしたまま加工
- 電極の手配からお受けします
- 土曜・祝日も稼働
結論|入れ子の傷みは、入れ子だけで直せることが多い
先に要点をまとめます。入れ子の補修・追加工を考えるときに押さえておきたいのは、次の4つです。
- 傷みや変更が入れ子の中に収まっていれば、入れ子を外して直すのが早い。主型はそのまま使い続けられます。
- 焼入れした入れ子は、焼きなまさずにそのまま放電加工で彫れる。熱処理をやり直さないので、ひずみでほかの寸法が動く心配が少なくなります。
- 放電加工は「取り除く」加工。欠けた・摩耗で痩せたなど、寸法を足す方向の修正は、溶接で肉を盛ってから仕上げます。溶接は協力会社、仕上げを当社が受け持ちます。
- 割れが冷却水路まで届いた、補修を何度も重ねた入れ子は、新しく作るほうが確実なことがある。判断の目安は後半の表に整理しました。
当社がお受けしているのは、お使いの入れ子の補修と追加工です。直すか新しく作るかの判断の材料は、後半にまとめています。
金型の入れ子とは|主型との違い
入れ子(いれこ)は、金型のうち製品の形を持つ部分を、外枠とは別の部品として作り、はめ込んだものです。外枠のほうを主型(おも型)、または型板と呼びます。主型は入れ子を保持し、型を成形機やプレス機に取り付けるための骨組みで、製品には直接触れない部分が大半です。入れ子は製品の形を写す部分なので、硬さ・精度・面の仕上がりが求められ、傷むのも主に入れ子です。英語ではインサート(insert)と呼ばれ、現場では「コマ」「駒」と呼ぶこともあります。
- 1主型(型板):入れ子を収めて型を組み上げる外枠。製品には直接触れない
- 2キャビティ入れ子:製品の外側の形を写す
- 3コア入れ子:製品の内側の形を写す
- 4キャビティ:材料が入る空間。赤い線が製品を写す面
- 5リブの溝:細く深い溝。焼入れ後は放電加工で彫ることが多い
- 6コアピン:製品に穴をあける細いピン。頭を入れ子の背面に収める
- 7押出しピン:固まった製品を型から押し出す
- 8ガス抜き:空気を逃がすごく浅い溝(図では深さを誇張)
- 9冷却水路:型の温度を一定に保つ
- 10取付けボルト:入れ子を背面から主型に締める
入れ子の分け方は型の種類によって違いますが、考え方は共通しています。射出成形金型・ゴム金型・ダイカスト金型・プレス金型・鍛造型のどれでも、傷みやすい所・形の細かい所・材質を変えたい所を入れ子に分けます。ダイカスト金型の入れ子の構造や材質、ヒートチェックの補修は、ダイカスト金型の構造・材質・寿命の記事で詳しく解説しています。
入れ子にする6つの理由
摩耗する所だけ替える
製品の形を写す面やピンは、成形のたびにこすれ、熱を受けます。入れ子に分けておけば、傷んだ部品だけを交換・補修でき、主型はそのまま使い続けられます。
加工しやすくする
深い溝や奥まった角は、一体の型のままでは刃物が届きません。形を入れ子に分ければ、一つひとつを外から削れる形にでき、研削で精度も出しやすくなります。
空気やガスを逃がす
樹脂やゴムが型に入るとき、中の空気やガスには逃げ道が要ります。入れ子と主型、入れ子どうしの合わせ目は、空気の通り道としても使われます。
材質を変える
製品に触れる所だけを、硬い鋼・さびに強い鋼・熱を逃がしやすい銅合金などにできます。型全体を高価な材料で作らずに済みます。
形の違いに対応する
品番ごとに刻印や一部の形だけが違う製品は、入れ子を差し替えて作り分けます。設計変更も、入れ子の交換や追加工で済ませられます。
熱処理を扱いやすくする
焼入れする部品が小さいほど、炉に入れやすく、ひずみや割れの危険も抑えられます。焼入れが要る所だけを入れ子にするのは、そのためでもあります。
入れ子には弱点もあります。合わせ目にすき間ができるとバリが出やすく、部品が増えるぶん、合わせの手間もかかります。どこまで分けるかは、型を作る段階の設計で決まります。
入れ子の種類|キャビティ・コア・ピン・スリーブ
入れ子の呼び方は会社や型の種類で違いますが、一般には次のように分けられます。どこが傷みやすく、補修や追加工でどんな内容が多いかも合わせて整理しました。
| 種類 | 役割 | 傷みやすい所 | 補修・追加工で多い内容 |
|---|---|---|---|
| キャビティ入れ子 | 製品の外側の形を写す。固定側に付くことが多い | 外観の面、角、パーティング面のふち | 角の欠けの補修、面の追い込み、刻印の追加・変更 |
| コア入れ子 | 製品の内側の形を写す。可動側に付くことが多い | リブの溝、ボス、細い突起の根元 | リブ・溝の追加、溝の深さの変更、欠けた突起の補修 |
| 部分入れ子(コマ) | 形の一部だけを別の部品にする | 合わせ目、薄い所・細い所 | 合わせ目の当たりの修正、形状の変更 |
| ピン(コアピン・鋳抜きピン) | 製品に穴をあける細い棒 | 先端、外周のこすれ | ピンが通る入れ子側の穴の修正。ピンそのものは交換が多い |
| スリーブ(押出しスリーブ) | 筒形の部品。中のピンとの間で製品を押し出す | 内径・外径のこすれ、かじり | 通る穴の修正、相手のピンとのはめあいの合わせ直し |
| スライド・傾斜コアの駒 | 型の開く向きとは別に動いて、横の穴やくぼみを作る | 摺動面、当たり面 | 当たり面の修正、摺動部の寸法の合わせ |
ピンやスリーブは市販の標準部品を使うことが多く、傷んだら交換するのが一般的です。補修の対象になるのは、ピンが通る入れ子側の穴や、合わせの面です。
入れ子の固定とはめあい|がたが出る所
入れ子は、主型に掘ったポケット(入れ子を収める穴)にはめ込み、背面からボルトで締めて固定するのが基本です。位置はポケットの壁やノックピンで決めます。ポケットと入れ子の間のすき間(はめあい)は、狭いほど位置が正確になり、広いほど組み外しが楽になります。一般には、位置の精度と交換のしやすさの兼ね合いで決めます。
- ポケットの隅の逃がし:ポケットの隅には刃物の丸みが残るため、入れ子の角を面取りするか、ポケットの隅に逃がしを設けて、角どうしが当たらないようにする
- 高さの合わせ:入れ子の面と主型の面の段差は、入れ子の底面を研削したり、敷き板(シム)を入れたりして合わせる
- 回り止め:丸い入れ子やピンは、キーや平らな面(Dカット)で回らないようにする
- 合わせ目のすき間:すき間が大きいと、樹脂やアルミが入り込んでバリになる。ガス抜きとして使う場合も、材料が入らない深さに抑える
使い込むと、ポケットの壁や入れ子の当たり面がこすれて、はめあいにがたが出てきます。がたがあると、型を閉じるたびに入れ子がわずかに動き、製品の段差やバリ、合わせ目のふちの欠けにつながります。がたの直し方は、後の章の表にまとめました。
入れ子の材質と硬さ|型の種類で変わる
入れ子の材質は、成形する材料と、型にかかる熱・圧力・こすれで決まります。代表的な組み合わせを一般論としてまとめました。具体的な鋼種と硬さは、型の製作元の方針と図面の指示が優先です。
| 材料の系統 | 使われる場面の例 | 硬さの目安 | 補修・追加工での注意 |
|---|---|---|---|
| プリハードン鋼 | 射出成形金型の入れ子・型板 | HRC 30〜40程度の硬さで納入され、焼入れせずに使う | 切削もできるが、深い溝や鋭い角は放電加工が向く |
| 冷間ダイス鋼(SKD11 系) | ガラス繊維入りの樹脂の型、プレス金型のパンチ・ダイ | 焼入れ・焼戻し後 HRC 58〜62程度 | 刃物が傷みやすい。焼入れ後の追加工は放電加工が中心になる |
| 熱間ダイス鋼(SKD61 系) | ダイカスト金型、鍛造型、熱のかかる樹脂の型 | 用途により HRC 40台半ば〜50程度 | 溶接で盛るときは、予熱と溶接後の熱処理に気を配る |
| ステンレス系の金型用鋼 | さびやすい樹脂(塩化ビニルなど)の型、医療・食品向けの製品の型 | 焼入れ後 HRC 50前後のものが多い | 面を磨いて使うことが多く、補修した所の磨き直しが要る |
| 粉末ハイス・超硬合金 | 摩耗の激しいピン・パンチ、細い突起 | 非常に硬い。超硬はロックウェルAスケールで表すことが多い | 欠けやすい。超硬も電気を通すので放電加工できる |
| 銅合金 | 熱を早く逃がしたいコアの先端など | 焼入れした鋼より軟らかい | 放電加工はできるが、一般に鋼より時間がかかる |
鋼種の記号はJISの例です。硬さは一般的な範囲で、図面に指示がある場合は図面を優先してください。
放電加工は、硬さに関係なく彫れます。放電加工は、電極と入れ子の間に起こす放電の熱で、材料を少しずつ溶かして取り除く加工です。刃物を押し当てないので、HRC60を超える焼入れ鋼でも、焼入れ前と同じ考え方で彫れます。当社は焼入れ後(HRC60以上)の鋼の加工に多くの実績があります。樹脂やセラミックスそのものは電気を通さないため放電加工できませんが、樹脂やゴムを成形する「金属の型」は加工できます。
入れ子が傷む6つの原因
入れ子の傷み方は、型の種類と成形する材料でかなり違います。代表的なものを6つ挙げます。どれも、早いうちに直すほど補修が小さく済みます。
摩耗
ガラス繊維入りの樹脂や、こすれ合う摺動部。成形のたびに少しずつ面が削られ、角がだれ、寸法が変わっていきます。ゲートの近くや、材料の流れが当たる面に出やすい傷みです。
ヒートチェック
熱せられては冷やされる繰り返しで、表面に網目状の細かい割れができます。ダイカスト金型や熱間鍛造型など、温度の高い材料を扱う型に多い傷みです。
欠け・割れ
鋭い角、細い突起、薄い壁は、衝撃や締め付けの力で欠けることがあります。異物をかんだまま型を閉じた、取り出し損ねた製品を挟んだ、といった事故でも起きます。
かじり
ピンとスリーブ、スライドの摺動面など、金属どうしがこすれ合う所で、表面がむしれて焼き付く現象です。潤滑の不足や、すき間が小さすぎるはめあいが原因になります。
はめあいのがた
ポケットの壁や当たり面がこすれて、入れ子がわずかに動くようになります。製品の段差やバリ、合わせ目のふちの欠けにつながります。
さび・腐食
樹脂から出るガス、冷却水、結露で、型の面や冷却水路がさびます。面がくもって製品に写ったり、水路が細って冷えが悪くなったりします。
製品の不具合から、入れ子の傷みを見分ける
入れ子の傷みは、まず製品に表れます。成形の条件を変えても直らない不具合は、入れ子そのものに原因があることが少なくありません。
| 製品に出る症状 | 入れ子で起きていること | 直し方の例 |
|---|---|---|
| 合わせ目やパーティングラインのバリが増える | 当たり面の摩耗・へたり、はめあいのがた | 当たり面を整え、入れ子の高さを合わせ直す |
| 寸法が公差の端に寄ってきた | 面の摩耗(成形の条件が原因のこともある) | 面を下げる向きなら彫り直し、足す向きなら盛ってから仕上げる |
| 製品の角がかける・欠けの跡が写る | 入れ子の角や細い突起の欠け | 欠けた所を整え、溶接で盛ってから元の形に仕上げる |
| 表面に網目状の模様・細いバリ | ヒートチェック(温度の高い材料の型に多い) | 割れた層を取り除くか、盛ってから仕上げ直す |
| 決まった所にガス焼け・ショート | ガス抜きの詰まり・不足 | ガス抜きを掃除し、足りなければ追加する |
| ピンの動きが重い・こすれた跡 | ピンと穴のかじり | 穴を整え、ピンとのすき間を合わせ直す |
| 製品に段差が出る・位置がずれる | はめあいのがた、位置決めの摩耗 | ポケット・入れ子の当たり面を修正し、位置決めを見直す |
症状と原因の組み合わせは一般的な例です。成形の条件が原因のこともあるため、入れ子の写真と製品の写真を両方お送りいただくと、判断が確かになります。
入れ子の補修と追加工でできること
焼入れした入れ子は刃物では削りにくく、焼きなまして削り直すと、もう一度焼入れするときにひずみや割れの心配が出ます。放電加工なら、焼入れしたまま、必要な所だけを彫れます。補修・追加工の代表的な内容を表にまとめました。
| 内容 | 何をするか | 放電加工を使う理由・条件 |
|---|---|---|
| 摩耗面の寸法の追い込み | 摩耗でむらになった面を新しい寸法で彫り直してそろえる。パーティング面の当たりを出し直す | 面を下げる(取り除く)向きの修正。寸法が足りない向きは肉盛りが要る |
| リブ・溝の追加 | 試作の結果や設計変更で、製品にリブや溝を足す | 細く深い溝でも、薄い電極で彫れる。抜き勾配と根元の丸みを決めておく |
| 逃がしの追加 | 当たっては困る所、製品が引っかかる所の面を下げる | 焼入れした面の一部だけを、決まった深さで下げられる |
| 形状の変更(彫り増し) | 肉の厚さを変える、刻印を足す・変える、穴の位置を変える | 元の面との段差の許容を決めてから彫る |
| 割れ・欠けの補修 | 欠けた所を整え、溶接で盛ってから元の形に仕上げる | 溶接は協力会社。盛った肉を放電加工で元の形に戻す |
| ピン穴・はめあい部の修正 | 広がった穴や、がたの出た当たり面を整える | 穴は大きくなる向きの修正。相手のピンを太くするか、盛って元の寸法に戻す |
| ガス抜きの追加 | ガス焼け・ショートが出る所に、空気の逃げ道を足す | ごく浅い溝。深さは型の製作元の基準や図面で決める |
入れ子(焼入れした鋼)彫る面(点線はこれから彫る所)電極
図の1は、すでにある形の底にリブの溝を足す例です。製品のリブは型から抜く向きに細くなるよう、溝の幅を奥ほど狭くします(抜き勾配)。電極は溝と同じ形に、放電のすき間のぶんだけ細く作り、少しずつ送り込んで彫ります。電極は放電で先端の角から減っていくため、角をはっきり出したい溝は、荒加工と仕上げで電極を分けます。2は製品に当たっては困る面を一段下げる逃がし、3はパーティング面に設ける浅いガス抜きです。ガス抜きの深さは図では大きく描いていますが、実際には材料が入り込まない、ごく浅い深さにします。
寸法を「削る」修正と「足す」修正は、進め方が違う
入れ子の寸法の修正で最初に確かめたいのは、直す向きです。放電加工は材料を取り除く加工なので、面を下げる・溝を深くする・穴を広げるといった「削る」向きの修正は、入れ子だけで完結します。反対に、摩耗して痩せた面を元の高さに戻す、欠けた角を元に戻すといった「足す」向きの修正は、溶接で肉を盛ってから仕上げるか、入れ子の下に敷き板を入れて全体の高さを上げ、ほかの面を合わせ直すといった別の工程が要ります。どちらの向きかが分かると、日数と段取りの見込みが立てやすくなります。
割れ・欠けの補修|肉盛りは協力会社、仕上げは放電加工で
入れ子の角が欠けた、細い突起が折れた、といった傷みは、欠けた所を整えて溶接で肉を盛り、元の形に仕上げ直すのが一般的な直し方です。当社は肉盛りの溶接を行っていないため、溶接は協力会社と分担し、盛ったあとの仕上げを当社が放電加工で受け持ちます。
入れ子(焼入れした鋼)仕上げた面溶接で盛った肉電極
焼入れした鋼に溶接すると、溶接の熱でまわりの硬さが変わったり、冷えるときに割れが入ったりすることがあります。そのため一般には、鋼種に合った溶接材を選び、溶接の前に予熱をし、溶接のあとに応力を取る熱処理を行います。盛った肉の硬さは元の入れ子と同じにならないこともあるため、製品に写る面や摩耗の激しい面を補修するときは、事前に確かめておくと安心です。
細い割れは、割れの先まで取り除いてから盛ります。割れが残ったまま盛ると、使ううちに同じ所から割れが進むためです。ヒートチェックのように面全体に広がる割れの補修は、ダイカスト金型の記事で深さごとの直し方を解説しています。
入れ子の補修・追加工で、よくいただくご相談
入れ子についていただくご相談の代表的なものを、進め方の考え方と一緒に紹介します。
試作のあとでリブを足したい
焼入れまで終えた入れ子に、試作の結果を見てリブや溝を足したい、というご相談です。焼きなまさずに放電加工で彫り足せます。リブの位置・深さ・抜き勾配が分かる図面があれば進められます。
製品の寸法を少し合わせたい
製品の寸法が公差の端に寄ってきたので、入れ子の面を少し下げたい、というご相談です。削る向きなら入れ子だけで直せます。足す向きなら、肉盛りか高さの調整を組み合わせます。
角が欠けて、型を早く戻したい
量産中に入れ子の角が欠けた、というご相談です。欠けの写真と元の形が分かる図面をいただき、溶接(協力会社)と仕上げの日程をまとめて組みます。
ガス焼けを止めたい
製品の決まった所にガス焼けやショートが出るので、ガス抜きを足したい、というご相談です。深さと位置を決めて、焼入れした入れ子に浅い溝を彫ります。
ピンががたつく
ピンの通る穴が広がって、ピンがぶれる・バリが出る、というご相談です。穴を整えて一回り大きくし、合う太さのピンに替えるか、穴を盛って元の寸法に戻すかを決めます。
刻印を足したい・変えたい
日付や材質の表示、品番の刻印を足したい・変えたい、というご相談です。電極の形がそのまま写るので、細かい文字も彫れます。古い刻印を消すには、盛ってから仕上げる工程が要ります。
入れ子だけ直すか、作り直すか|判断の表
入れ子が傷んだときの選び方は、大きく3つです。入れ子だけを補修・追加工する、入れ子を新しく作って交換する、主型ごと型を作り直す。状況ごとの向き不向きを、一般論として整理しました。
| 状況 | 入れ子だけ直す | 入れ子を新しく作る | 主型ごと作り直す |
|---|---|---|---|
| 傷みが入れ子の一部だけ(角の欠け・局所の摩耗) | 向く直す範囲が小さく、早い | 条件次第予備の入れ子があれば交換が早い | 向かない主型は傷んでいない |
| 小さな設計変更(リブ・溝・逃がしの追加) | 向く焼入れしたまま彫り足せる | 条件次第変更が多いときは作り直しも | 向かない変更が入れ子に収まる |
| 製品の形が大きく変わる | 条件次第彫り増しで届く範囲なら | 向く新しい形で作るほうが確実 | 条件次第新しい入れ子が主型に収まらないとき |
| 割れが広く深い・冷却水路に届いた | 向かない取りきれない・水が漏れる | 向く割れのない入れ子に替える | 向かない主型が無事なら要らない |
| 補修を何度も重ね、硬さや形が保てない | 条件次第残りの生産数が少なければ | 向く元の硬さと形に戻せる | 向かない主型が無事なら要らない |
| 主型のポケットや案内の部分も傷んでいる | 条件次第ポケット側の修正も合わせて要る | 条件次第ポケットが直れば | 向く傷みが型全体に及ぶとき |
| 型を止められる期間が短い | 向く直す所だけの段取りで済む | 条件次第製作に日数がかかる | 向かない日数が最もかかる |
| 残りの生産数が少ない(生産の終わりが近い) | 向く最小の手直しで使い切る | 向かない新しい入れ子を使い切れない | 向かない使い切れない |
表は一般的な目安です。実際には、型の図面・傷みの写真・残りの生産数・型を止められる期間を合わせて判断します。
当社がお受けするのは、入れ子の補修と追加工です。入れ子は外してお持ち込みいただくのが基本です。外せない場合は、主型ごと載せられる大きさかをご相談ください。載せられるのは高さ1,300mm・重さ約2,000kgまでで、加工槽の内寸は1,200×800mm、搬入できる大きさの目安は内寸から約50mm小さい寸法です。加工範囲は最大で幅1,200×奥行800×高さ450mm(三菱電機 EX30・コラムアップ時)。直すか作り直すか迷う場合も、写真をお送りいただければ、直せるかどうかの見込みをお伝えします。
焼入れした入れ子を、そのまま加工するときの注意
焼入れした入れ子を放電加工で直すと、熱処理をやり直さずに済み、ひずみでほかの寸法が動く心配が少なくなります。一方で、放電加工ならではの気配りもあります。
- 変質層:放電加工の面には、溶けて固まった薄い層(変質層)が残る。製品に写る面や割れのきっかけを避けたい面は、仕上げの放電条件で層を薄くし、必要なら磨きで取り除く
- 面の粗さの合わせ:補修した所とまわりの面とで粗さや光り方が違うと、製品に写ることがある。磨きやシボの範囲をあらかじめ決めておく
- 表面処理:窒化・めっき・コーティングをした入れ子は、加工した所の処理層がなくなる。必要に応じて、加工のあとに処理をかけ直す
- 電極の消耗:電極は先端の角から減っていく。鋭い角を出したい所は、荒加工と仕上げで電極を分ける
- 基準面:入れ子を据えるときは、ポケットに当たる面やノックピンの穴を基準にする。基準が傷んでいる入れ子は、先に基準を整える
- 寸法の確認:加工の途中と終わりに、機上で寸法を測って確かめる。測定の結果は、必要に応じて資料でお出しする
放電加工の面の粗さや精度の考え方は放電加工の精度と表面粗さ、焼入れ鋼の加工の選び方は焼入れ鋼・高硬度材の加工方法の記事にまとめています。
入れ子の補修・追加工の費用が決まる要素
費用は、機械を使う時間、電極の数と大きさ、段取りの手間、溶接などほかの工程の有無で決まります。入れ子ごとに条件が大きく違うため、金額は図面や写真を拝見してからお出しします。機械を使う時間の見込み方は、放電加工の加工時間の計算の記事にまとめました。
| 要素 | 費用への効き方 | 費用を抑える工夫 |
|---|---|---|
| 取り除く量と深さ | 多いほど、深いほど時間がかかる | 追加工の範囲を、本当に要る所に絞る |
| 電極の数と形 | 形が複雑なほど、荒加工と仕上げで電極が増える | 同じ形の溝は寸法をそろえ、電極を共用する |
| 面の粗さと公差 | 細かい面・厳しい公差ほど仕上げの工程が増える | 製品に写らない面は、粗さの指示を緩める |
| 入れ子だけか、型ごとか | 型ごとだと据え付けと位置出しに手間がかかる | 外せる入れ子は外して持ち込む |
| 溶接の有無 | 肉盛りが要ると、協力会社の工程と日数が加わる | 削る向きで直せないかを先に検討する |
| 繰り返し | 同じ補修の2回目以降は、電極と段取りを使い回せる | 予備の入れ子と合わせて、まとめて相談する |
相談の前に揃えるもの|手元で確かめる10項目
すべて揃っていなくても構いません。分かる範囲で、写真と一緒にお送りください。図面1枚、写真だけでもご相談いただけます。
- 直したい内容:補修か追加工か。直す向きは「削る」か「足す」か
- 入れ子の外形寸法と重さ:入れ子だけか、主型ごとか
- 材質と硬さ:鋼種と焼入れ後の硬さ。表面処理の有無
- 図面か3Dデータ:直す所の形と寸法が分かるもの
- 傷みの写真:入れ子の全体と近くの写真、製品の不具合の写真
- 基準にする面:ポケットに当たる面・ノックピンの穴など、寸法の基準
- 公差と面の粗さ:厳しくしたい所と、緩めてよい所
- 電極の有無:支給か、当社で用意するか
- 型を止められる期間:希望の納期と、残りの生産数
- これまでの補修の記録:溶接の有無と回数が分かれば
ご相談から返却までの流れ
- STEP 01写真・図面を送るフォームかメールで、入れ子の写真・図面と、直したい内容をお送りください。
- STEP 02可否と概算の回答営業時間内なら当日中に、加工できるかどうかと概算をお返しします。
- STEP 03見積り・日程の確定正式なお見積りは当日〜翌営業日。溶接が要る場合は、協力会社の日程も合わせて組みます。
- STEP 04加工・確認・返却機上で寸法を確かめてから返却します。土曜・祝日も稼働しています。
よくあるご質問
入れ子を新しく作る仕事も頼めますか?
当社がお受けしているのは、お使いの入れ子の補修と追加工(リブ・溝・逃がしの追加、形状の変更、欠けの補修など)です。直すか新しく作るか迷う場合は、写真をお送りいただければ、直せるかどうかの見込みをお伝えします。
焼入れした入れ子を、焼きなまさずに追加工できますか?
できます。放電加工は硬さに関係なく彫れるため、焼入れした入れ子にそのままリブや溝、逃がしを追加できます。熱処理をやり直さないので、ひずみでほかの寸法が動く心配が少なくなります。
摩耗して寸法が足りなくなった入れ子は直せますか?
放電加工は材料を取り除く加工なので、寸法を足す向きの修正は、溶接で肉を盛ってから元の形に仕上げます。溶接は協力会社と分担し、当社が放電加工で仕上げます。面を下げる向きの修正なら、入れ子だけで直せます。
入れ子だけを外して送ればよいですか?
直す所が入れ子の中に収まるなら、入れ子だけのほうが運びやすく、段取りも軽くなります。ポケットとのはめあいを合わせる修正など、主型との合わせが要る場合は、主型ごと載せて加工できるかをご相談ください。載せられるのは高さ1,300mm・重さ約2,000kgまでです。
どんな材質の入れ子でも加工できますか?
電気を通す材料なら加工できます。焼入れ鋼(HRC60以上)、超硬合金、ステンレス、銅合金などです。樹脂やセラミックスそのものは放電加工できませんが、樹脂やゴムを成形する金属の型は加工できます。
写真だけでも相談できますか?
できます。図面1枚や写真からでもご相談いただけます。営業時間内なら当日中に、加工できるかどうかと概算をお返しします。正式なお見積りには、直す所の寸法が分かる図面か3Dデータをお願いすることがあります。
加工したあとの寸法は確認してもらえますか?
加工の途中と終わりに、機上で寸法を測って確かめてから返却します。測定の結果は、必要に応じて資料でお出しします。
あわせて読みたい
欠け1か所の補修から、リブの追加まで。
入れ子の写真か図面をお送りいただければ、直せるかどうかと進め方を、営業時間内なら当日中にお返しします。電極は、当社での製作・協力会社での製作・お客様からの支給のどれにも対応します。