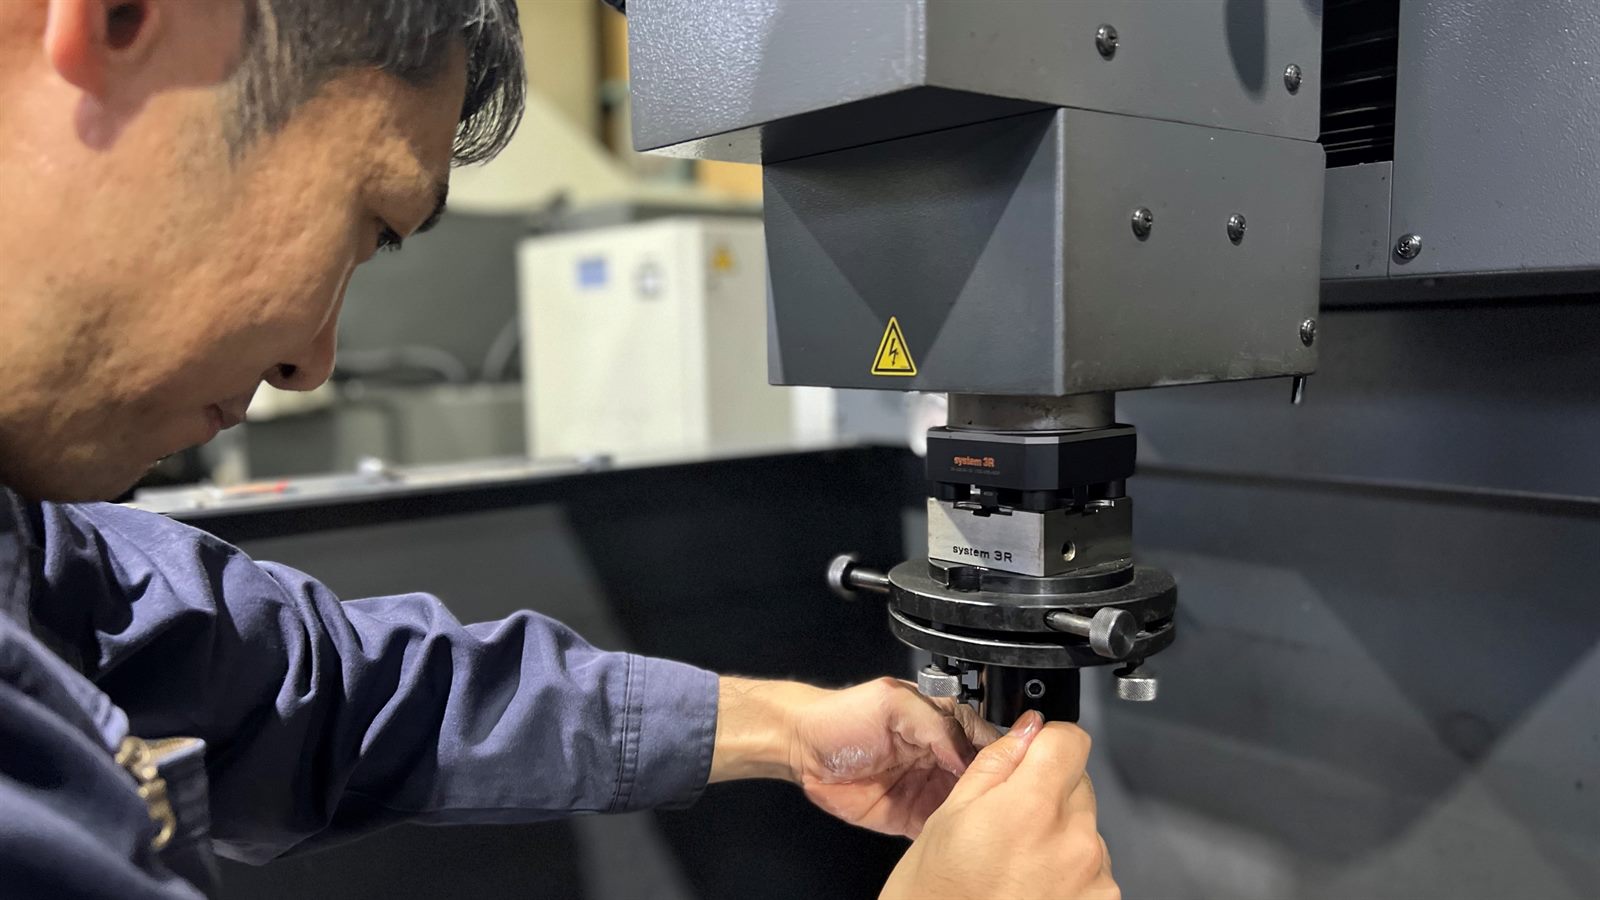
樹脂金型の深リブは、焼入れ後に電極で彫る。
刃物が届かない細く深い溝も、角の隅も、試作のあとの彫り足しも、型を硬いまま形彫放電加工で。
樹脂金型(射出成形金型)は、溶かした樹脂を流し込んで製品の形をつくる金属の型です。製品の強さを支える細く深いリブや、丸みの小さい角は、型の側では細く深い溝や鋭い隅になります。エンドミルでは刃物が届きにくく、焼入れした型ではなおさらです。こうした所は、電極の形を写して彫る形彫放電加工で仕上げます。この記事では、射出成形金型の構造と材質を整理したうえで、深リブの彫り込み、電極の分け方、面の仕上げ、設計変更と補修まで、外注を決めるための材料をまとめました。当社は愛知県の放電加工の専門工場で、樹脂金型のキャビティ・深リブの彫り込みと補修をお受けしています。
- 加工範囲 1,200×800×450mm
- 重さ約2,000kgまで
- 電極の手配からお受けします
- 秘密保持契約に対応
結論|樹脂金型で放電加工を使うのは、刃物が届かない所と焼入れ後
先に結論です。樹脂金型の加工は、切削(マシニングセンタ)で削れる所は切削で削るのが基本です。形彫放電加工の出番は、エンドミルが届かない深く細いリブの溝や丸みの小さい角の隅、焼入れで硬くなったキャビティやコア、試作のあとの彫り足しや補修の3つです。できること・できないことと、その条件を表にまとめました。
| やりたいこと | 判断 | 条件・注意すること |
|---|---|---|
| 焼入れ後のキャビティ・コアの彫り込み | できる | 電気を通す鋼なら、硬さに関係なく彫れる。焼入れのひずみが出たあとに彫るので、最後の寸法を出しやすい |
| エンドミルが届かない深く細いリブ | できる | 深さ・幅・本数で、電極の数と加工の時間が変わる。抜き勾配と根元の丸みを図面で確認する |
| 丸みの小さい角の隅 | できる | 刃物の半径より小さい隅を彫れる。ただし丸みはゼロにはならないので、必要な大きさを指示する |
| 設計変更でリブ・ボスを足す | できる | 型の鋼を取る向きの変更。焼入れ済みの型を焼きなまさずに彫り足せる |
| リブを薄く・低くする(型に肉を戻す) | 条件つき | 鋼を足す向きの変更になる。溶接で盛ってから彫り直す。溶接は協力会社が受け持つ |
| 摩耗・かじり・欠けの補修 | 条件つき | 浅ければ面を整え直す。肉が足りなければ溶接(協力会社)のあと、放電加工で元の形に仕上げる |
| 入れ子の追加工・補修 | できる | 入れ子だけを外して持ち込めば、段取りが軽く済む |
| 高さ1,300mm・重さ約2,000kgを超える型 | 条件つき | 型ごとは載らない。入れ子だけを外せば加工できることがある |
| 樹脂の成形品そのものを放電加工する | できない | 樹脂は電気を通さないため放電が起きない。彫るのは成形品をつくる金属の型のほう |
表の判断は一般的なものです。実際にできるかどうかは、図面と型の状態を拝見してお返しします。
放電加工で彫るのは、樹脂ではなく「金属の型」です。放電加工は、電極と材料の間に小さな火花を繰り返し飛ばし、その熱で材料を少しずつ溶かして取り除く加工です。電気を通さない樹脂・ゴム・セラミックスそのものは加工できません。「成形品にリブを足したい」「穴の位置を変えたい」というとき、放電加工で彫るのは、その成形品をつくる鋼の金型です。ゴム金型も同じように、金属の型を彫ります。
射出成形金型の構造|固定側・可動側、キャビティとコア
射出成形は、加熱して溶かした樹脂を、閉じた金型の中へ高い圧力で押し込み(射出)、冷えて固まったところで型を開いて取り出す成形の方法です。金型は、成形機のノズルが当たる固定側と、型を開け閉めする可動側の2つに分かれます。2つが合わさる面がパーティングライン(PL)です。
- 1固定側取付板:型を成形機の固定盤に取り付ける板
- 2固定側型板:製品の外側の形(凹んだ側)を持つ
- 3可動側型板・受け板:コアの入れ子を収め、射出の圧力を受ける
- 4コアの入れ子:製品の内側の形を持つ部品。外して直せる
- 5キャビティ:樹脂が入って製品になる空間(図の黄色)
- 6深リブの溝:細く深い溝。赤い線が放電加工で彫る面
- 7スプルー・ランナー・ゲート:樹脂の通り道と製品への入口
- 8エジェクタピン・エジェクタプレート:固まった製品を押し出す
- 9冷却水路:型の温度を保ち、樹脂を冷やして固める
- 10ロケートリング・スプルーブッシュ:成形機のノズルと型の位置を合わせる
1回の成形は、型を閉じる、樹脂を射出してスプルー・ランナー・ゲートからキャビティを満たす、保圧で縮む分を補う、冷却水路で冷やして固める、型を開く、エジェクタピンで製品を押し出す、の順に進みます。型を開くと、製品はコアに抱き付いたまま可動側と一緒に動くので、可動側の奥に押し出しの仕組みを置きます。
キャビティとコアの違い。樹脂金型では、製品の外側の形をつくる凹んだ側をキャビティ、内側の形をつくる凸の側をコアと呼ぶのが一般的です。キャビティという言葉は、樹脂が入る空間そのものを指すこともあり、2個取り・4個取りの「取り数」もキャビティの数で数えます。リブやボスは製品の内側に付けることが多いため、深い溝の多くはコアの側に彫ることになります。
図は仕組みを示すために単純化しています。実際の型では、型の位置を合わせるガイドピン、押し出しの仕組みを元に戻すリターンピン、横向きの穴やくぼみ(アンダーカット)を抜くスライドコアや傾斜ピン、空気を逃がすガスベントなどが加わります。製品の形を持つ部分を入れ子として型板から分けておくと、傷んだ入れ子だけを外して直せます。
ランナー・ゲートと型の種類|放電加工が関わる所
樹脂の通り道の作り方で、型の構造は大きく3つに分かれます。ランナーをパーティングラインの面に彫る2プレート、型板をもう1枚増やしてランナーを製品と別に取り出す3プレート、ランナーの中の樹脂をヒーターで溶かしたまま保つホットランナーです。製品への入口であるゲートは、製品の大きさ・見た目・ゲートの跡を残せる場所によって選びます。
- サイドゲート:パーティングラインの面に彫る浅い入口。切削で作ることが多く、焼入れ後に寸法を追い込むときに放電加工を使う
- ピンポイントゲート:3プレートで使う細い円すいの入口。跡が小さく、型が開くときに自動で切れる
- サブマリンゲート(トンネルゲート):型の中を斜めに通る細い入口。斜めの細い穴になるため、一般に放電加工や専用の工具で加工する
- ガスベント:空気を逃がすごく浅い溝。深いリブの先端など、樹脂が最後に届く所に設ける
ゲートは、はじめは小さめに作り、試しに成形した結果を見ながら少しずつ広げて合わせることがよくあります。広げる向きの修正は型の鋼を取る向きなので、焼入れ後の入れ子でも放電加工で追い込めます。
樹脂金型の材質と硬さ|プリハードン鋼と焼入れ鋼
樹脂金型の鋼は、成形する数、樹脂の種類(ガラス繊維が入っているか、さびの原因になるガスが出るか)、製品の面の仕上げ(磨き・シボ)、加工のしやすさを比べて選びます。代表的な分け方を表にまとめました。具体的な鋼種と硬さは、型メーカーの方針と製品で変わります。
| 材料の分け方 | 硬さの目安 | 向いている型 | 放電加工との関わり |
|---|---|---|---|
| プリハードン鋼(あらかじめ硬さを持たせて出荷される鋼) | HRC30〜40前後 | 試作型・中くらいの数の型・大きな型。焼入れをせずにそのまま使える | 切削で仕上げやすいが、深いリブや角の隅は放電加工で彫る |
| 焼入れ鋼(SKD11・SKD61 などのダイス鋼) | 焼入れ・焼戻し後 HRC50〜60前後 | 成形の数が多い型、ガラス繊維入りの樹脂、摩耗しやすい入れ子 | 焼入れ後は切削が難しくなるので、彫り込みと修正は放電加工が中心になる |
| ステンレス系の金型用鋼 | 焼入れで HRC50前後のものが多い | 塩化ビニルや難燃剤入りなど、ガスで型がさびやすい樹脂。鏡面に磨く型 | 電気を通すので放電加工できる。製品に写る面は磨きで整える |
| 型板・受け板(S50C・S55C などの構造用鋼) | 熱処理をしないか、調質して使う | 入れ子を収める枠。樹脂には直接触れない部分が多い | 入れ子を収めるポケットや、穴の修正で放電加工を使うことがある |
表の硬さは一般的な範囲です。鋼種の記号はJISの例で、各社の金型用鋼はそれぞれの規格に従います。図面に指示がある場合は図面を優先してください。
放電加工は、硬さに関係なく彫れます。刃物を当てずに火花の熱で溶かして取るため、HRC60を超える焼入れ鋼でも、焼入れ前と同じように彫れます。当社は焼入れ後(HRC60以上)の加工を数多く手がけています。焼入れのあとに彫れば、熱処理のひずみで寸法が動く心配もありません。焼入れ鋼の加工の考え方は焼入れ鋼の加工ガイドにもまとめています。
エンドミルが届かない深リブと角の隅を、放電加工で彫る理由
リブは、製品の肉を厚くせずに強さを上げるための薄い壁です。型の側では、細く深い溝になります。たとえば肉厚2mmの製品に付けるリブは、一般的な目安で厚さ1mm前後・高さ6mm程度までです。型にはそのまま、幅1mm前後・深さ6mmの溝が要ります。これを切削で彫るには、直径1mm以下のエンドミルを6mm以上突き出して使うことになり、刃物の長さが直径の6倍を超えます。
刃物は、直径に対して長く細いほど、削る力でたわみやすくなります。たわむと溝の幅や壁の角度が図面からずれ、無理をすれば折れます。焼入れした鋼では削る力が大きくなり、この傾向が強まります。放電加工は電極を材料に押し付けないので、薄い電極にも曲げる力がほとんどかかりません。溝の形をした薄い電極を、少しずつ送り込んで彫り進めます。
角の隅にも同じことが言えます。回転する刃物は、内側の角に必ず自分の半径を残します。ポケットの縦の隅を小さな丸みにしたければ、その丸みより細い刃物が要り、深い隅ほど難しくなります。電極なら、型の隅にあたる部分を電極の外側の角として削れるので、尖った形に作れます。その形が型に写るため、刃物の半径より小さい隅を彫れます。ただし、放電のすき間と電極の消耗があるので、丸みはゼロにはなりません。
浅く広い面や荒い形は、切削のほうがずっと速く取れます。一般には、取れる所まで切削で取り、深く細い所と角の隅だけを放電加工で仕上げる分け方が無理のない進め方です。切り替える所は、溝の深さと幅の比、本数、型の材質で決まります。
リブの深さ・幅・抜き勾配|図面で確かめること
リブの寸法は製品の設計で決まりますが、そのまま型の彫りやすさと加工の時間に効きます。製品の側で一般に言われる目安と、放電加工で彫るときに確かめたい点を表にまとめました。
| 項目 | 一般的な目安(製品の側) | 放電加工で彫るときの注意 |
|---|---|---|
| リブの厚さ | 付け根の肉厚の半分〜6割程度。厚すぎると裏側にひけが出やすい | 薄いほど電極も薄くなり、消耗と曲がりに気を配る |
| リブの高さ | 肉厚の3倍程度までが目安 | 深いほど加工くずが抜けにくく、時間がかかる。電極の本数も増えやすい |
| 抜き勾配 | 片側0.5〜1°程度以上 | 勾配がないと離型で製品が引っかかる。勾配は電極に付けて写す |
| 根元の丸み(R) | 肉厚の4分の1〜半分程度 | 型の側では溝の縁の丸みになる。電極の形で付ける |
| リブの先端 | 丸めるか平らにする | 溝の底の形になる。電極の消耗がいちばん出る所なので、形の指示をはっきりさせる |
| リブの間隔 | 肉厚の2倍以上あけるのが目安 | 溝と溝の間の鋼が薄いと、成形の圧力で欠けやすい |
目安は一般に言われるもので、樹脂の種類・製品の大きさ・成形の条件で変わります。図面の指示を優先してください。
深い溝の先には、空気がたまる
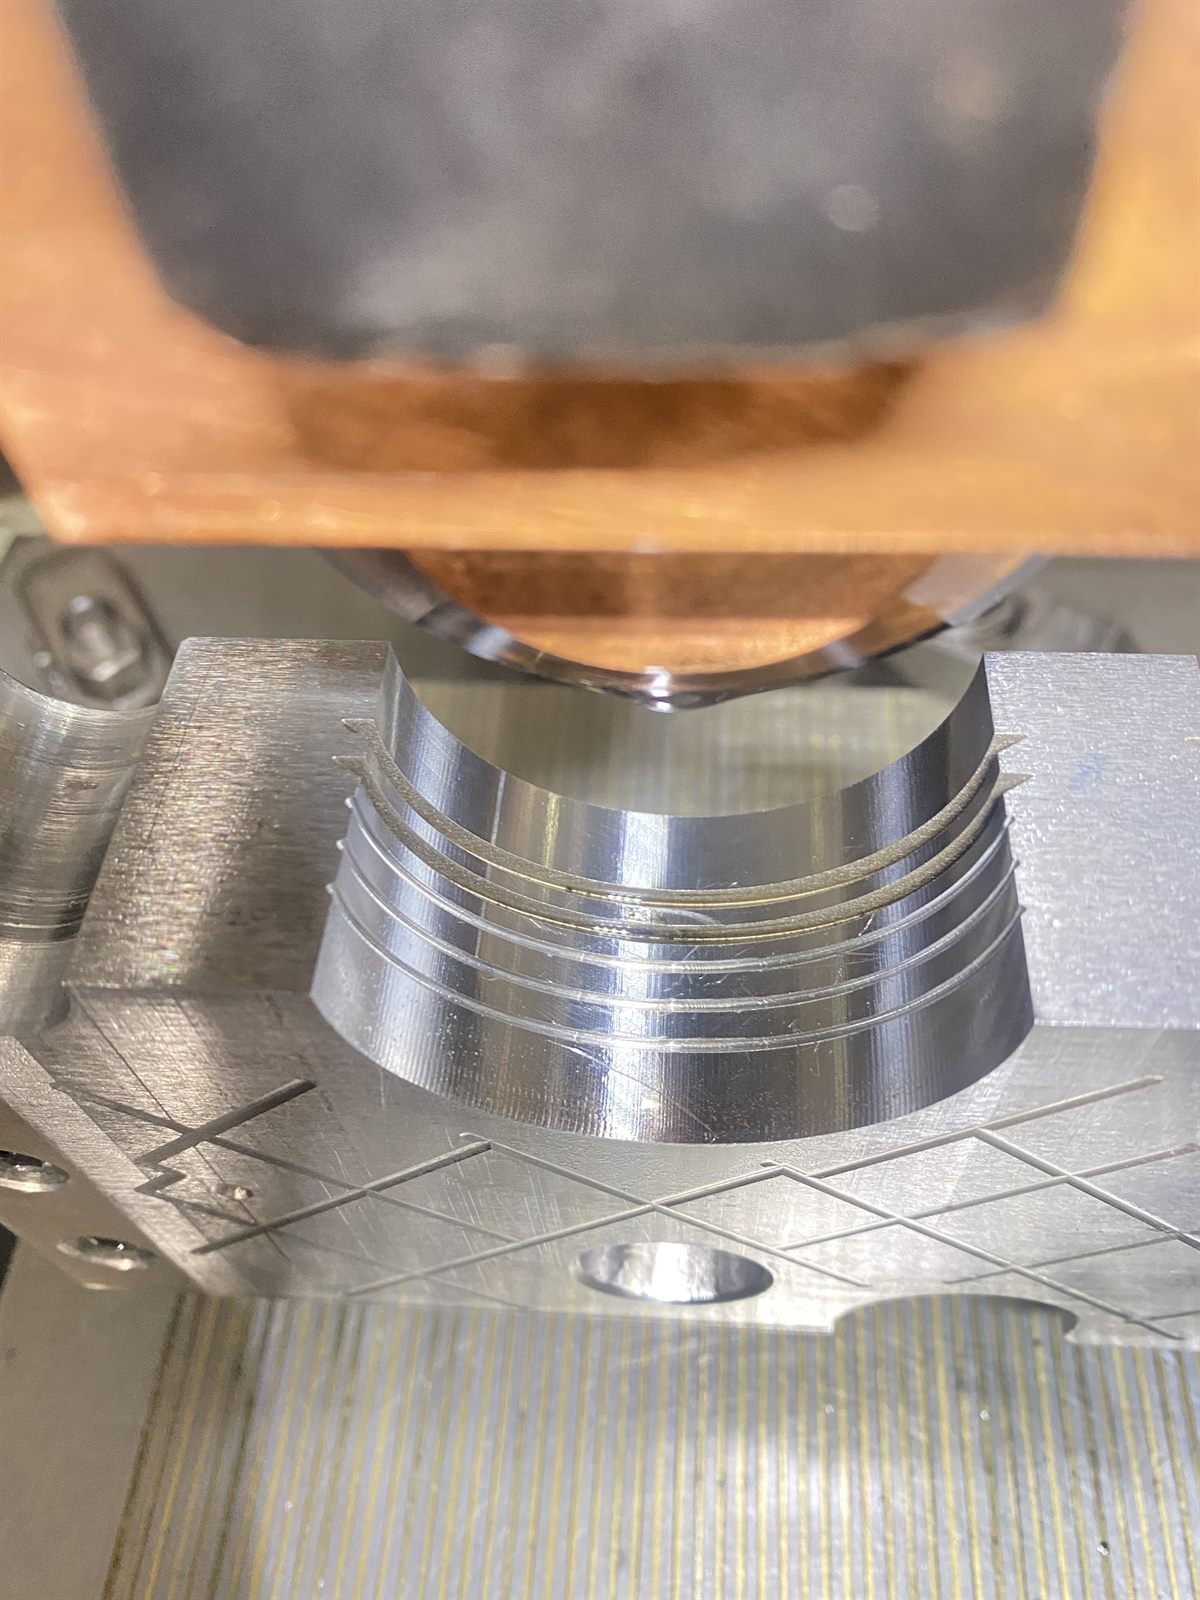
深いリブの先端は、樹脂が最後に届く所です。溝の奥に閉じ込められた空気が逃げられないと、樹脂が先端まで届かない(ショートショット)、空気が圧縮されて熱を持ち、製品が焦げる(ガス焼け)といった不具合が出ます。対策として、リブの部分を別の入れ子に分けて合わせ目から空気を逃がす方法や、溝の先にガスベントを設ける方法があります。リブを一体で彫れば合わせ目からバリが出る心配はありませんが、空気の逃げ道は別に考えておく必要があります。どちらにするかは型の設計で決めることなので、設計の段階でご相談いただければ、彫り方と時間の見込みをお伝えします。
電極の消耗と、荒・仕上げの電極の分け方
放電加工では、材料と一緒に電極も少しずつ減ります。これを電極の消耗と呼びます。減り方は一様ではなく、角と先端から先に減っていきます。深いリブの溝を1本の電極で彫りきろうとすると、先端が丸く短くなり、溝の底の形と深さが図面からずれます。そこで、荒加工と仕上げで電極を分けるのが一般的です。
- 荒の電極:仕上がりより細めに作り、強い条件で速く取る。仕上げの分の厚みを残しておく
- 仕上げの電極:新しい電極で、弱い条件で形と面を整える。深い溝や角の多い形では、仕上げの電極を2本以上用意することもある
- 揺動(ようどう):電極を小さく回すように動かし、側面を整えながら寸法を追い込む方法
- ジャンプ:電極を上下させて、溝の奥にたまる加工くずを吐き出す。深い溝ほど欠かせない
電極の材料は、銅とグラファイト(黒鉛)が一般的です。グラファイトは軽くて削りやすく、大きな電極や複雑な形に向きますが、薄い板にすると欠けやすいため、粒の細かい材料を選びます。銅は粘りがあり、薄く作っても欠けにくい材料です。消耗をさらに抑えたい細かい所には、銅タングステンを使うこともあります。考え方は放電加工の電極設計の記事に詳しく書きました。
当社は電極を、自社での製作、協力会社での製作、お客様からの支給のどれでもお受けします。幅・深さ・勾配が同じリブが何本もあれば、同じ電極で位置を変えて彫れるので、電極の数を抑えられます。
面の粗さ|シボの前の面と、磨きの手間を減らす工夫
放電加工の面は、細かいくぼみが一様に並んだ梨地(なしじ)になります。粗さは放電のエネルギーで決まり、細かい面ほど仕上げの工程が増えて時間がかかります。樹脂金型では型の面がそのまま製品の見た目になるため、面ごとにどこまで仕上げるかを決めておくことが大切です。
梨地をそのまま使う面
放電の梨地を、そのまま製品のつや消しとして使うことがあります。放電加工の面の粗さにはVDI 3400という規格があり、成形品の表面の見本としても使われています。等級で指定いただくと話が早く進みます。
シボを入れる面
腐食でつけるシボは、放電加工の面の層が残っていると出方にむらが出ることがあります。そのため一般に、シボの前に磨きで層を取ります。放電の仕上げを細かくしておくと、その磨きが軽く済みます。
鏡面に磨く面
放電の面から鏡面までは、段階を踏んで磨きます。仕上げの放電を細かくするほど磨きの手間は減りますが、放電の時間は延びます。どこで放電から磨きに切り替えるかは、面ごとに決めます。
放電加工の面には、溶けた鋼が固まり直した薄い層(変質層)が残ります。硬くてもろく、細かい割れを含むことがあるため、製品に写る面では磨きで取り除くのが基本です。一方、製品に写らない逃がしの面や、リブの溝の奥のように磨けない所は、放電の条件で面を整えます。面の粗さを面ごとに分けて指示いただくと、放電の時間と磨きの手間の両方が減ります。粗さと精度の目安は放電加工の精度と表面粗さの記事にまとめています。
設計変更|リブ・ボスの追加と寸法の追い込み
樹脂金型は、試しに成形した製品(トライの品)を見て手を入れることの多い型です。ひけ・そり・強度不足・組み立てたときの具合を見て、リブを足す、ボスを足す、寸法を合わせる、といった変更が出てきます。変更が型の鋼を「取る」向きか「足す」向きかで、直し方と時間が大きく変わります。
- リブを足す・厚くする・高くする:コアに溝を彫り足す、溝を広げる・深くする。鋼を取る向きなので、焼入れ後でも放電加工でそのまま彫れる
- ボスを足す:製品のねじ止め用の円筒(ボス)は、型の側では穴になる。穴の中にコアピンを立てる形なら、ピンを通す穴も合わせて加工する
- 外形を大きくする・穴を大きくする:キャビティを広げる、コアピンを細くする。鋼を取る向きの修正
- リブを薄く・低くする、外形を小さくする:鋼を足す向き。溶接で盛ってから彫り直すか、その部分を入れ子にして作り替える必要があり、手間と時間がかかる
寸法の追い込みは「鋼を残しておく」設計で楽になります。型を作る段階で、あとから合わせたい寸法には鋼を多めに残しておく考え方があります(スチールセーフと呼ばれます)。直すときは鋼を取る向きになるので、焼入れ後でも放電加工で少しずつ追い込めます。
彫り足しのご相談では、変更する範囲を赤で示した図面か、成形品の写真に書き込んだものがあると判断が早くなります。元の面との段差をどこまで許すかも、あわせてお知らせください。
摩耗・かじり・欠けの補修|溶接のあと放電加工で仕上げる
量産で使い込んだ樹脂金型には、摩耗・かじり・欠けが出てきます。傷みはまず成形品に表れます。成形の条件を変えても直らない不具合は、型そのものに原因があることが多く、早めに直すほど補修が小さく済みます。
| 成形品に出る症状 | 型で起きていること | 直し方の例 |
|---|---|---|
| パーティングにバリが出る | 合わせ面のつぶれ・摩耗 | つぶれた所を盛って仕上げ直す。浅ければ合わせ面を整える |
| ゲートのまわりの形がだれる | ガラス繊維入りの樹脂による摩耗 | 盛ってから元の形に仕上げる。摩耗が早い所は入れ子に分ける判断もある |
| 製品に引っかき傷・離型が悪い | スライドや入れ子の合わせのかじり | かじった面を整えて、合わせ直す |
| エジェクタピンのまわりにバリ | ピン穴の摩耗で穴が広がった | 穴を整え直し、径を合わせたピンに替える |
| リブの先端が欠ける・足りない | 細い溝の縁の欠け、溝の奥の詰まり | 欠けた所を盛って、溝の形の電極で彫り直す |
| 製品の面がくもる・荒れる | ガスやさびで型の面が荒れた | 荒れた層を取って仕上げ直す。取れる深さには限りがある |
症状と原因の組み合わせは一般的な例です。成形の条件が原因のこともあるため、型の写真と成形品の写真を両方お送りいただくと判断が確かになります。
型の鋼仕上げる面溶接で盛った肉電極
当社は肉盛りの溶接を行っていません。溶接が必要な補修は協力会社と分担し、溶接のあとの彫り直しと仕上げを当社が放電加工で受け持ちます。欠けが広い範囲に及ぶ、補修を何度も重ねて形が保てない、といった場合は、入れ子を作り直すほうが確実なこともあります。どちらがよいかは、型の状態を拝見してお伝えします。補修の全体の考え方は金型の修理・補修の方法の記事にまとめています。
長時間の加工になる理由と、段取り
樹脂金型の深リブの彫り込みは、放電加工の中でも時間のかかる仕事です。理由は4つあります。1つ目は、溝が深いほど加工くずが抜けにくく、ジャンプで吐き出しながら少しずつしか進めないこと。2つ目は、荒・中・仕上げと電極を替えるたびに、同じ形を何度も彫り直すこと。3つ目は、面を細かくするほど放電のエネルギーを下げるので、取れる量が減ること。4つ目は、多数個取りの型では同じ形をキャビティの数だけ彫ることです。
型の基準面を機械に合わせる芯出し、電極の取り付けと位置合わせ、電極を替えたときの位置の確認、加工のあとに機上で寸法を測る作業まで、段取りの一つひとつが仕上がりの精度を決めます。一度型を据えて位置を出したら、荒から仕上げまで続けて彫るのが、精度と時間の両方に有利です。加工の時間の見込み方は放電加工の加工時間の計算の記事で試せます。
大きな型が載る
加工範囲は最大で幅1,200×奥行800×高さ450mm(三菱電機 EX30・コラムアップ時)。載せられる型は高さ1,300mm・重さ約2,000kgまでです。
形彫放電加工機7台
大型機3台を含む7台で、長い仕事と急ぎの仕事を並べて進めます。土曜・祝日も稼働しています。
電極から用意できる
電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。図面か3Dデータがあれば、電極の設計からご相談いただけます。
樹脂金型で、よくあるご相談
樹脂金型については、次のようなご相談をよくいただきます。
焼入れ後のコアにリブを足したい
トライの品で強さが足りず、リブを追加することになった、というご相談です。焼入れ済みのコアを焼きなまさずに、そのまま彫り足します。
深リブと角の隅だけ頼みたい
型の大部分は社内の切削で仕上げ、刃物の届かない深いリブと角の隅だけを外に出したい、という分け方のご相談です。
全キャビティに同じ変更を入れたい
多数個取りの型で、同じリブや同じ寸法の修正をすべてのキャビティに入れたい、というご相談です。電極を使い回して位置を変えて彫ります。
パーティングのバリが増えた
合わせ面のつぶれでバリが出るようになった、というご相談です。浅ければ面を整え、深ければ溶接(協力会社)のあとに仕上げます。
リブの先端が欠けた
細い溝の縁が欠けて、製品のリブの形が崩れた、というご相談です。欠けた範囲を見て、盛ってから溝の形の電極で彫り直します。
入れ子だけ持ち込みたい
型ごとでは大きすぎる、型を止める時間を短くしたい、というときに、入れ子だけを外して補修や追加工をするご相談です。
樹脂金型の放電加工の費用が決まる要素
放電加工の費用は、機械を使う時間、電極の数と大きさ、段取りの手間で決まります。型ごとに条件が大きく違うため、金額は図面を拝見してからお出しします。見積りの前に次の要素を押さえておくと、話が早く進みます。
| 要素 | 費用への効き方 | 費用を抑える工夫 |
|---|---|---|
| 彫る体積と深さ | 取る量が多いほど、溝が深いほど時間がかかる | 取れる所は焼入れ前に切削で取っておく |
| リブの本数と形のそろい方 | 形がばらばらだと、電極がリブの数だけ要る | 幅・深さ・勾配をそろえ、電極を共用できる形にする |
| 角の隅の丸みと面の粗さ | 丸みが小さいほど、面が細かいほど、仕上げの電極と工程が増える | 製品に写らない面は粗さを緩め、丸みも必要な所だけ小さくする |
| 電極の数と材料 | 荒・仕上げの本数と、材料の削りやすさで変わる | 支給の電極や、以前の電極を使える場合はお知らせください |
| 型の大きさと取り数 | 大きい型ほど据え付けと位置出しに手間がかかる。取り数の分だけ彫る回数が増える | 補修や追加工は、入れ子だけを外して持ち込む |
| 補修の溶接の有無 | 溶接が要ると、協力会社の工程と日数が加わる | 浅い傷みのうちに直して、面を整えるだけで済ませる |
ご相談の前にそろえると早いもの
すべてそろっていなくても構いません。図面1枚や写真からでもご相談いただけます。分かる範囲で、次のものをお送りください。
- 図面:彫る所の寸法・公差・面の粗さ・角の丸みの指示
- 3Dデータ:STEP などの形式。電極の設計に使います
- 現物の写真:型の全体、彫る所・傷んだ所の拡大、定規を当てて大きさが分かるもの
- 材質と硬さ:鋼種、焼入れの有無と硬さ(HRC)
- 変更したい箇所:赤で示した図面や、成形品の写真に書き込んだもの
- 型の外形寸法と重さ:型ごとか、入れ子だけを外せるか
- 成形する樹脂:ガラス繊維入りか、さびの出やすい樹脂か(補修の場合)
- 電極の有無と希望の納期:支給か当社で用意するか、型を止められる期間
よくあるご質問
樹脂(プラスチック)の製品を放電加工できますか?
できません。放電加工は電気の火花で材料を溶かす加工なので、電気を通さない樹脂には放電が起きません。放電加工で彫るのは、その樹脂の製品をつくる金属の金型です。製品の形を変えたいときは、金型のほうを彫り足したり直したりします。
焼入れ後のコアに、リブを追加で彫れますか?
彫れます。放電加工は硬さに関係なく加工できるため、焼入れ済みのコアを焼きなまさずに彫り足せます。リブの幅・深さ・抜き勾配・根元の丸みと、元の面との段差の許容を図面でお知らせください。
どのくらい深く細いリブまで彫れますか?
リブの深さと幅の比、本数、型の材質と大きさで変わるため、一律には決められません。一般に、細く深いほど電極の消耗と加工の時間が増え、電極の本数も多くなります。図面をいただければ、彫り方と時間の見込みをお返しします。
放電加工した面に、そのままシボを入れられますか?
放電加工の面には、溶けて固まり直した薄い層が残ります。腐食でつけるシボはこの層が残っていると出方にむらが出ることがあるため、一般にシボの前に磨きで層を取ります。放電の仕上げを細かくしておくと、その磨きが軽く済みます。
欠けや摩耗の補修だけでも頼めますか?
お受けします。浅い傷みなら面を整え直し、肉が足りなければ溶接で盛ってから元の形に仕上げます。溶接は協力会社と分担して行い、当社が放電加工で仕上げます。まず傷んだ所の写真をお送りください。
電極は支給しないといけませんか?
いいえ。電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。図面か3Dデータがあれば、電極の設計からご相談いただけます。
図面が古く、現物の型しかない場合でも相談できますか?
ご相談いただけます。彫る所・直す所の写真と、分かる範囲の寸法をお送りください。図面1枚や写真からでも、加工できるかどうかの見込みをお返しします。
どのくらいの大きさの型まで載りますか?
加工範囲は最大で幅1,200×奥行800×高さ450mm(EX30・コラムアップ時)、加工槽の内寸は1,200×800mmです。載せられる型は高さ1,300mm・重さ約2,000kgまでです。これを超える場合も、入れ子だけを外せば加工できることがあります。
あわせて読みたい
リブ1本の彫り足しから、大きな型の彫り込みまで。
図面か写真をお送りいただければ、加工できるかどうかと概算を当日中にお返しします。開発中の製品の型は、秘密保持契約を結んだうえで進めます。