鍛造型は、彫り直して何度も使う型。
熱間鍛造型の型彫りと、摩耗した型の彫り直しを、焼入れ後のまま放電加工で。
鍛造型は、赤く熱した鋼を何千回、何万回とたたき、押しつぶして形を写す型です。使うほど彫り込みの角が摩耗し、熱でへたり、表面に細かい割れが出てきます。そこで多くの鍛造型は、傷んだら型の面を下げて同じ形を彫り直し、何度も再生して使われます。焼入れした硬い型ブロックに、深い彫り込みを正確に彫る仕事は、形彫放電加工が得意とするところです。この記事では、鍛造型の構造・材質・寿命と、型彫り・彫り直しに放電加工を使うときの考え方をまとめました。当社は愛知県尾張旭市の放電加工の専門工場で、鍛造型の型彫り・彫り直し・補修をお受けしています。
- 型の重さ約2,000kgまで
- 高さ1,300mmまで
- 同じ電極で彫り直し
- 厚さ300mm近いバリ抜き型も
鍛造型とは|温度で変わる3つの鍛造と型
鍛造は、金属に大きな力を加えて形を変え、同時に中の組織を締めて強くする加工です。型を使わずにたたいて形を作る自由鍛造に対し、製品の形を彫った型で挟んで形を写すのが型鍛造で、その型を鍛造型(鍛造金型)と呼びます。英語では forging die です。鍛造は、材料を加熱する温度によって3つに分かれ、型にかかる負担も、型の材料も変わります。
| 種類 | 材料の温度の目安(鋼の場合) | 型にかかる負担 | 主な製品 |
|---|---|---|---|
| 熱間鍛造 | およそ1,100〜1,250℃に加熱 | 熱い材料に触れて型の表面が熱せられ、冷やされる。摩耗・へたり・熱による割れが主な傷み | クランクシャフト、コンロッド、ギヤの素材、建設機械の部品 |
| 温間鍛造 | 熱間より低い温度(数百℃〜900℃前後) | 熱間より寸法が出しやすく、冷間より力が小さい。型には熱と力の両方がかかる | 等速ジョイントの部品、ギヤ |
| 冷間鍛造 | 常温 | 非常に大きな力がかかる。型の割れと摩耗が主な傷みで、超硬の型も使う | ボルト・ナット、シャフト、小さな精密部品 |
温度は一般的な目安です。材料の種類や製品の大きさで変わります。冷間鍛造・圧造の超硬ダイスとパンチは、冷間鍛造の金型部品の記事で詳しく解説しています。
熱間鍛造型の構造|型彫り・バリ道・抜き勾配
熱間の型鍛造では、上型と下型のそれぞれに製品の形を彫り込みます。加熱した素材を置いて型を閉じると、材料が彫り込みの中へ流れ込み、余った材料は型のすき間からバリとして外へ出ます。このバリが出る通り道の作りが、製品の形がきちんと出るかどうかを左右します。
- 1上型:プレスやハンマーの上側に取り付ける型
- 2下型:ボルスターに固定する型
- 3型彫り(彫り込み):製品の形。赤い線が放電加工で彫る面
- 4フラッシュランド(バリ道):すき間を狭くして、材料を型の奥まで行き渡らせる
- 5ガッタ(バリだまり):余った材料を受け止める逃げ
- 6抜き勾配:製品を型から抜くための壁の傾き
- 7ノックアウトピン:製品を型から押し上げる
- 8バリ:あとでバリ抜き型で切り落とす
- -点線:パーティング面(上型と下型の合わせ面)
フラッシュランド(バリ道)は、上型と下型の間のすき間をわざと狭くした部分です。ここで材料の流れに抵抗がかかるので、材料が外へ逃げる前に彫り込みの奥まで行き渡ります。その外側のガッタ(バリだまり)は、余った材料を受け止める広い逃げです。彫り込みの壁には、製品を型から抜くための抜き勾配を付け、角には材料が流れやすく型が割れにくいよう丸みを付けます。
実際の型鍛造では、1つの製品を何段階かに分けて形づくることが多く、1つの型ブロックに、荒地を作る型(荒打ち)と仕上げの型(仕上げ打ち)を並べて彫ることもあります。図は仕組みを示すために単純化しています。
型鍛造の工程と、工程ごとの型
熱間の型鍛造は、1回たたいて終わりではありません。素材を少しずつ製品の形に近づけるため、工程ごとに形の違う型を使います。どの型にも、放電加工で彫ったり作ったりする部分があります。
- 01 加熱素材を加熱する切断した棒材を、炉や誘導加熱で鍛造の温度まで加熱します。
- 02 荒打ちおおまかな形にする材料の量を製品の形に合わせて配分します。荒地を作る型を使います。
- 03 仕上げ打ち製品の形を写す仕上げの型で製品の形と寸法を出します。余った材料はバリになります。
- 04 バリ抜きバリを切り落とす製品の外形に合わせた刃を持つバリ抜き型で、外周のバリを抜きます。
仕上げの型は製品の寸法を決めるため、摩耗の管理がもっとも厳しい型です。荒打ちの型は形の精度より材料の流れを整える役目が大きく、仕上げの型より長く使えることがあります。彫り直しの周期も、型の役目ごとに変わります。
鍛造型の材質と硬さ
熱間鍛造型には、熱い材料に何度も触れても軟らかくなりにくく、衝撃で割れにくい熱間工具鋼を使います。冷間鍛造型には、非常に大きな力に耐える硬さが求められ、冷間工具鋼やハイス、超硬合金を使います。一般的な選び方を表にまとめました。
| 用途 | よく使われる材料 | 硬さの目安 | 選ぶときの考え方 |
|---|---|---|---|
| 熱間鍛造型(プレス) | 熱間ダイス鋼 SKD61・SKD62、高温の強さを高めた各社の改良鋼 | HRC 40台が多い | 熱でへたりにくい硬さと、割れにくい粘りの兼ね合いで決める |
| 熱間鍛造型(ハンマー・大型) | SKT4(ニッケル・クロム・モリブデン系の熱間金型用鋼) | HRC 30台後半〜40台前半が多い | 大きな型ブロックでも芯まで粘りを持たせる。たたく衝撃に強い |
| 温間鍛造型 | 熱間ダイス鋼、ハイス | 用途により異なる | 熱と力の両方に耐える材料を選ぶ |
| 冷間鍛造型 | 冷間ダイス鋼 SKD11、ハイス(SKH51 など)、超硬合金 | HRC 58〜64 程度、超硬は HRA 80台後半〜90台 | 硬さで摩耗と変形を抑える。割れやすさとの兼ね合いに注意する |
硬さは一般的な範囲です。型の大きさ・製品・鍛造機の種類で選び方は変わります。図面の指示を優先してください。
焼入れ後に彫れば、ひずみの心配がありません。放電加工は、放電の熱で材料を溶かして取り除く加工で、材料の硬さに左右されません。焼入れ・焼戻しを終えた型ブロックに彫り込めば、熱処理による寸法の動きを気にせずに、最終の形と寸法を出せます。
鍛造型の寿命を縮める4つの傷み方
鍛造型の寿命は、打った回数(ショット数)や作った製品の数で管理します。何回もつかは、製品の形・材料・鍛造の温度・潤滑や冷却・型の材質で大きく変わり、同じ工場でも型ごとに違います。寿命を縮める傷み方は、主に次の4つです。
摩耗
材料が型の面をこすりながら流れることで、型が少しずつ削られます。材料が速く流れるバリ道の入口や、彫り込みの角が先に減り、製品の寸法がずれてきます。
へたり(塑性変形)
熱い材料に触れて型の表面の温度が上がると、型の鋼が軟らかくなり、強い力で角がつぶれたり、面がへこんだりします。熱間鍛造型に多い傷み方です。
ヒートチェック
熱い材料に触れて熱せられ、潤滑剤や冷却で冷やされる。この繰り返しで、型の表面に網目状の細かい割れが入ります。割れが製品の表面に写るようになります。
割れ・欠け
深い彫り込みの角や、丸みの小さい所に力が集まると、そこから大きな割れが進みます。予熱が足りないまま打ち始めると、割れやすくなります。
型の寿命を延ばすには、打ち始める前に型を予熱して温度差を小さくすること、潤滑と冷却をむらなく行うこと、摩耗が小さいうちに手入れをすることが基本です。そして摩耗やへたりが許容を超えたら、型を作り直す前に、彫り直しで再生できないかを考えます。
鍛造品の不具合から、型の傷みを見分ける
型の傷みは、まず鍛造品に表れます。素材の温度や潤滑を整えても直らない不具合は、型の摩耗やへたりが原因であることが多く、早めに手を打つほど彫り直しの量が少なく済みます。
| 鍛造品に出る症状 | 型で起きていること | 手の打ち方の例 |
|---|---|---|
| 角が丸く、形が出きらない(欠肉) | 彫り込みの角の摩耗・へたり、バリ道の摩耗で材料が外へ逃げている | バリ道の寸法を確かめ、許容を超えていれば彫り直す |
| 寸法が少しずつ大きくなる | 彫り込みの壁が摩耗して広がっている | 摩耗量を測り、彫り直しの時期を決める |
| 表面に網目状の模様 | 型の表面のヒートチェック | 浅いうちに割れた層を取り除く。進んでいれば彫り直す |
| 同じ所に深いひび・欠け | 型の角や丸みの小さい所からの割れ | 割れの深さを見て、補修か型ブロックの作り直しを決める |
| バリが厚くなる | バリ道の摩耗、型の合わせ面のへたり | 合わせ面とバリ道を整え直す |
症状と原因の組み合わせは一般的な例です。素材の温度・潤滑・鍛造機の状態が原因のこともあるため、型の写真と鍛造品の写真を両方お送りいただくと判断が確かになります。
彫り直しで型を再生する|同じ電極で同じ形を
鍛造型の多くは、型ブロックに厚みの余裕を持たせて作られています。彫り込みが傷んだら、型の面を傷んだ深さより下まで下げ、そこに同じ形をもう一度彫り込みます。新しい型ブロックを用意するより、材料も熱処理の手間も少なく済みます。
型ブロック(焼入れした鋼)放電加工で彫る面電極
電極を残しておく
放電加工の電極は、彫った形の写しです。最初の型彫りに使った電極を保管しておけば、次の彫り直しで電極を作り直さずに済み、日数も費用も抑えられます。
何回再生できるか
彫り直すたびに型ブロックは低くなります。型の取付けに必要な高さと、製品の形の深さから、再生できる回数が決まります。最初の設計で厚みに余裕を持たせておくのが基本です。
硬さを確かめる
型の表面が熱で軟らかくなっていることがあります。面を下げたあとの硬さが十分でなければ、彫り直す前に熱処理をし直すかどうかを決めます。
彫り直しか、新しい型ブロックか
| 考えること | 彫り直しが向く | 新しい型ブロックが向く |
|---|---|---|
| 型の厚みの残り | 面を下げても、取付けに必要な高さが残る | 何度も再生して、型が低くなりすぎた |
| 傷みの深さ | 摩耗やヒートチェックが表面に近い | 割れが深く、型の奥まで進んでいる |
| 型の硬さ | 面を下げたあとも必要な硬さがある | 熱で軟らかくなった層が厚い |
| 形の変更 | 形は前と同じ | 製品の形を変える。ただし小さな変更なら彫り直しと同時にできることもある |
型の面を下げる加工や、割れ・欠けを溶接で盛る補修は、当社だけでは行いません。どの工程を誰が受け持つかを含めて、型の状態を拝見してご提案します。溶接は協力会社と分担し、当社が放電加工で仕上げます。
鍛造型を長持ちさせる、日々の手入れ
型の寿命は、型の材料や設計だけでなく、使い方と手入れでも大きく変わります。彫り直しの間隔を延ばすために、現場でできることをまとめました。
打つ前に予熱する
冷えた型に熱い素材が触れると、表面と内部の温度差が大きくなり、割れやすくなります。打ち始める前に型を温め、温度差を小さくします。
潤滑をむらなく
潤滑剤は、材料の流れを助け、型の表面を守ります。付け方にむらがあると、付きにくい所から摩耗や焼付きが進みます。
冷やしすぎない
型を冷やすのは温度を保つためですが、冷やしすぎると熱の衝撃が大きくなり、ヒートチェックが進みます。打つ間隔と冷却の量の釣り合いが大切です。
摩耗を測って記録する
決まったショット数ごとに、彫り込みの寸法とバリ道を測ります。摩耗の進み方が分かれば、彫り直しの時期を前もって計画できます。
小さな割れのうちに
表面の細かい割れは、浅いうちなら取り除くだけで済みます。深く進んでからでは、取り除く量も彫り直しの量も増えます。
電極と記録を保管する
型彫りに使った電極と、加工の条件・寸法の記録を残しておくと、次の彫り直しを短い日数で進められます。
鍛造型で放電加工が使われる5つの場面
| 場面 | 使う加工 | 放電加工が向く理由 |
|---|---|---|
| 焼入れ後の型彫り | 形彫放電加工 | 焼入れした型ブロックに、深い彫り込み・細いリブ・小さな丸みを、熱処理のひずみの影響なく彫れる |
| 彫り直し(型の再生) | 形彫放電加工 | 保管した電極で、前と同じ形を同じ寸法で彫り込める |
| 部品番号・日付などの刻印 | 形彫放電加工 | 型の中に文字を彫れば、製品に番号や記号が浮き出る。焼入れ後でも追加できる |
| バリ抜き型のパンチ・ダイ | ワイヤー放電加工 | 鍛造品の外形に沿ってバリを切り落とす型の刃を、厚い焼入れ鋼から輪郭どおりに切り出せる |
| 割れ・欠けの補修 | 形彫放電加工(溶接は協力会社) | 割れた部分を取り除き、肉を盛ったあと元の形に仕上げ直せる |
バリ抜き型は、鍛造品の形に合わせた輪郭の刃を持つ型で、厚い鋼を使うことが多い型です。当社のワイヤー放電加工機は、厚さ300mm近い材料を切った実績があります。厚いほど切る時間は長くなりますが、焼入れ後の鋼から、刃の輪郭を一度の段取りで切り出せます。
重い型を据えて、深く彫る仕事を外へ出す
鍛造型の型彫りは、重い型ブロックを機械に据えて位置を出し、荒・中・仕上げと電極を替えながら、長い時間をかけて深く彫り進める仕事です。社内の放電加工機でこれを受けると、その間は型の手入れや急ぎの補修に機械を回せません。彫る時間の長い仕事を外へ出せば、社内の設備は日々の手入れに使えます。
重い型が載る
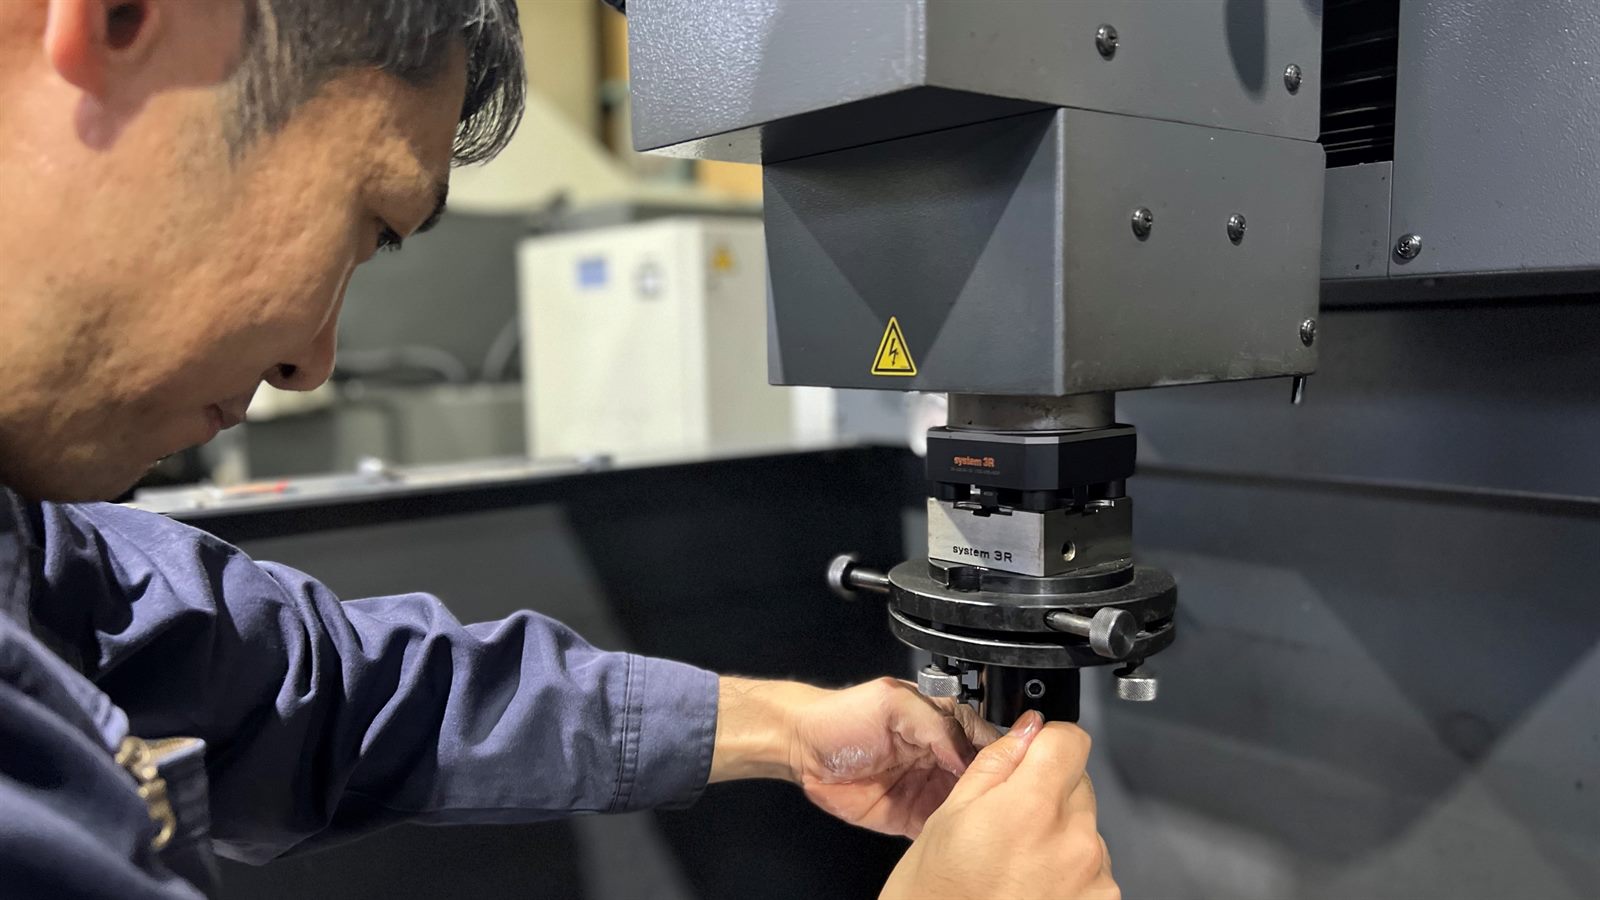
載せられる型は重さ約2,000kg・高さ1,300mmまで。加工範囲は最大で幅1,200×奥行800×高さ450mm(三菱電機 EX30・コラムアップ時)です。
形彫放電加工機7台
大型機3台を含む7台で、長い彫り込みと急ぎの補修を並べて進めます。土曜・祝日も稼働し、日曜は緊急時に対応します。
電極から用意できる
電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。彫り直し用に電極をお預かりする方法もご相談ください。
鍛造型の放電加工の費用が決まる要素
費用は、機械を使う時間・電極・段取りの手間で決まります。機械を使う時間の見込み方は、放電加工の加工時間の計算の記事にまとめました。型ごとに条件が大きく違うため、金額は図面か型の写真を拝見してからお出しします。
| 要素 | 費用への効き方 | 抑える工夫 |
|---|---|---|
| 彫り込みの体積と深さ | 取り除く量が多いほど、深いほど時間がかかる | 焼入れ前に荒い形を切削で取っておく |
| 電極の数 | 荒・中・仕上げや、形の部分ごとに電極が増える | 彫り直しでは前回の電極を使い回す |
| 面の粗さと寸法の精度 | 細かく厳しいほど、仕上げの工程が増える | 製品に効く面だけを厳しくする |
| 型の大きさと重さ | 重いほど据え付けと位置出しに手間がかかる | 複数の彫り込みは同じ段取りでまとめる |
| 繰り返し | 同じ型の2回目以降は段取りの情報と電極がそろっている | 再生の周期が決まっている型は計画的にご相談ください |
鍛造型の費用(型代)は、どの工程で決まるか
新しく鍛造型を作るときの費用は、設計から試し打ちまでの工程の積み重ねです。彫り直しでは、このうち型材・荒加工・熱処理の多くが要らなくなるため、新作より少ない費用と日数で型を戻せることがあります。
| 工程 | 新しく作る型 | 彫り直し |
|---|---|---|
| 型の設計 | 製品の形・工程・バリ道を設計する | 前回の図面とデータを使う |
| 型材 | 型ブロックを用意する | 今の型ブロックを使う |
| 荒加工・熱処理 | 焼入れ前に削り、焼入れ・焼戻しをする | 必要なら面を下げる。硬さが足りなければ熱処理をし直す |
| 電極 | 彫り込みの形に合わせて作る | 前回の電極を使えることが多い |
| 型彫り(放電加工) | 彫り込みをすべて彫る | 同じ形を彫り直す |
| 仕上げ・試し打ち | 磨き、試し打ち、手直し | 磨き、確認の試し打ち |
工程の分け方は一般的な例です。どこまでを当社が受け持つかは、型の状態と工程をうかがってご提案します。
長く使える鍛造型にするための、設計のポイント
- 型ブロックの厚みに余裕を:彫り直しの回数は、型の厚みの余裕で決まる
- 角に十分な丸みを:丸みが小さいと材料が流れにくく、割れの起点になる
- 抜き勾配をそろえる:同じ勾配なら電極の形が単純になり、彫る時間も短い
- バリ道の幅と厚みを管理:摩耗しやすい部分なので、寸法の基準を残しておく
- 電極と加工の記録を残す:次の彫り直しで同じ形を早く再現できる
- 放電加工の面の扱い:仕上げの条件で変質層を薄くし、必要なら磨きで取り除く
見積りのときに伝えると早い8つの情報
すべてそろっていなくても構いません。分かる範囲で、型の写真と一緒にお送りください。
- 新作か彫り直しか補修か
- 型ブロックの外形寸法と重さ
- 材質と硬さ:鋼種と焼入れ後の硬さ
- 図面か3Dデータ:彫り込みの形と寸法
- 電極の有無:前回の電極があるか
- 面を下げる量:彫り直しの場合
- 傷んだ所の写真:補修・彫り直しの場合
- 希望の納期:型を止められる期間
ご相談から納品までの流れ
- STEP 01図面・写真を送るフォームかメールで、図面・3Dデータ・型の写真をお送りください。
- STEP 02可否と進め方の回答営業時間内なら当日中に、加工できるかと進め方をお返しします。
- STEP 03見積り・日程の確定電極の手配と加工の日程を組み、正式なお見積りをお出しします。
- STEP 04加工・確認・返却機上で寸法を確かめてから返却します。日数は型の大きさと彫る量で変わります。
よくあるご質問
焼入れ後の鍛造型に、型彫りできますか?
できます。放電加工は材料の硬さに左右されないため、焼入れ・焼戻しを終えた型ブロックに、深い彫り込みや小さな丸みを彫れます。熱処理のひずみの影響を受けずに、最終の寸法を出せます。
摩耗した型の彫り直しだけを頼めますか?
お受けします。前回の電極があれば、同じ電極で同じ形を彫り直せます。型の面を下げる加工や、割れを溶接で盛る補修は、当社だけでは行わないため、型の状態を拝見して進め方をご提案します。
どのくらい重い型まで載りますか?
載せられる型は重さ約2,000kg・高さ1,300mmまでです。加工範囲は最大で幅1,200×奥行800×高さ450mm(EX30・コラムアップ時)、加工槽の内寸は1,200×800mmです。
バリ抜き型のパンチとダイも作れますか?
作れます。刃の輪郭をワイヤー放電加工で焼入れ後の鋼から切り出します。当社のワイヤー放電加工機は、厚さ300mm近い材料を切った実績があります。
電極はこちらで用意する必要がありますか?
いいえ。電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。次の彫り直しに備えて、電極をお預かりする方法もご相談ください。
冷間鍛造の超硬ダイスも相談できますか?
できます。冷間鍛造・圧造の超硬ダイスやパンチも、放電加工で製作・補修しています。詳しくは冷間鍛造の金型部品の記事をご覧ください。
あわせて読みたい
型彫り1型から、定期の彫り直しまで。
図面か型の写真をお送りいただければ、加工できるかどうかと進め方を、営業時間内なら当日中にお返しします。電極をお預かりして、次の彫り直しに備える方法もご相談ください。