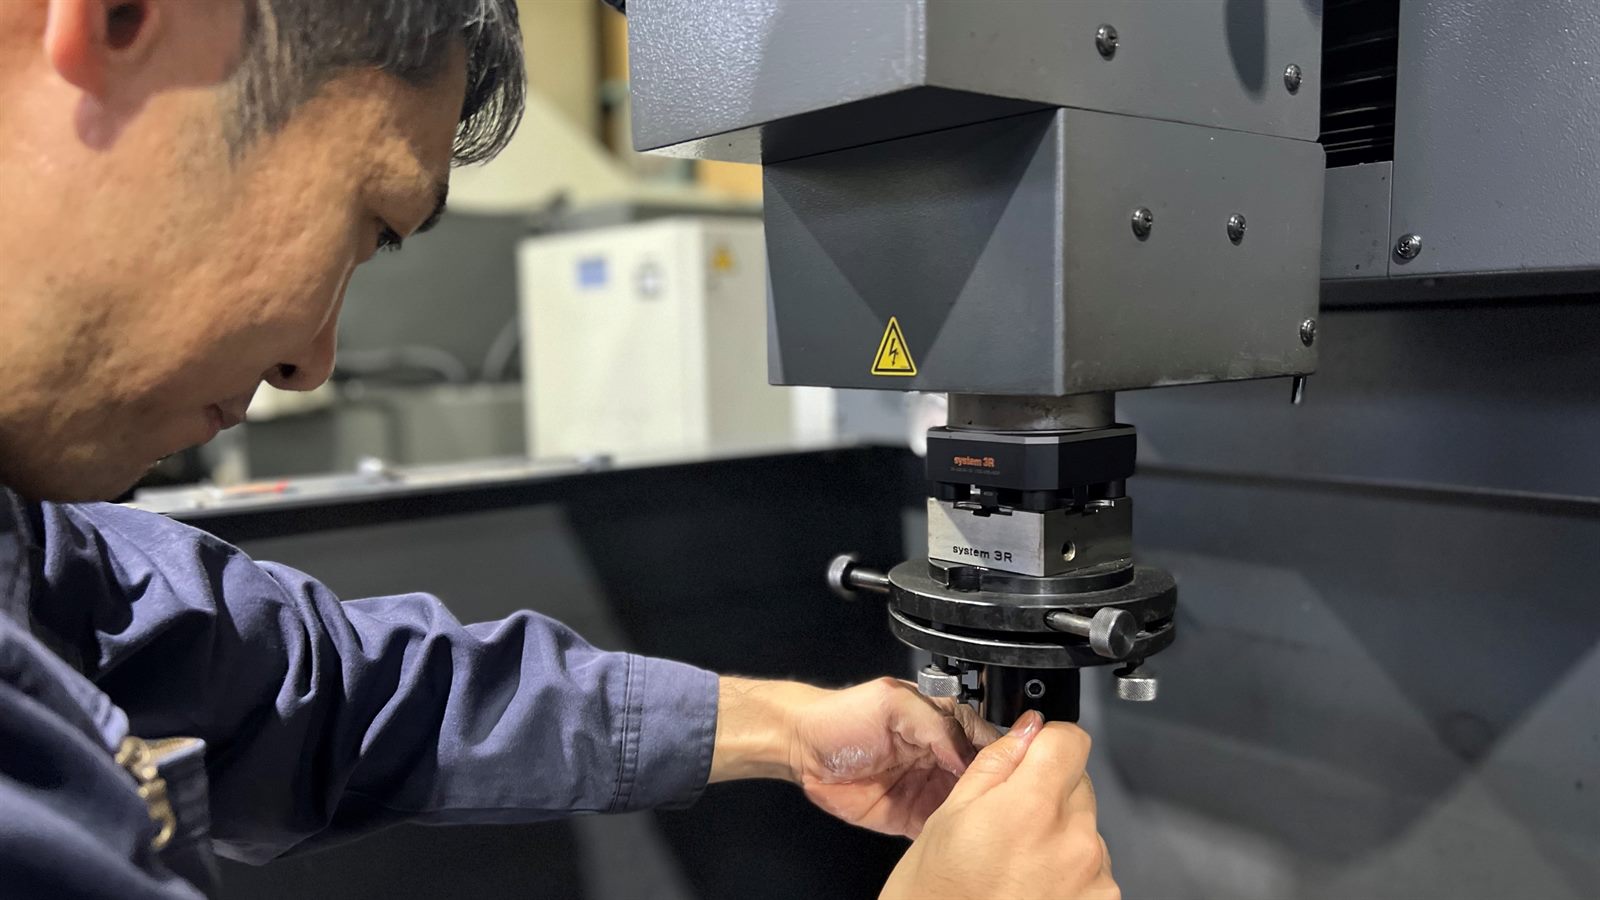
ゴム金型のバリ・さび・寸法の差は、金属の型の側で直せます。
焼入れした型のキャビティも、細いバリ溝も、型を焼きなまさずに放電加工で彫り込み・補修します。
ゴム金型は、まだ加硫していないゴムの生地を、熱と圧力で加硫して形にする金属の型です。成形のたびに熱と加硫のガスにさらされ、生地の流れや清掃でキャビティのふちがすり減っていくため、使い込むほどバリが厚くなり、さびや汚れの焼き付きが製品の面に写るようになります。放電加工は電気を通す金属を溶かして取り除く加工なので、ゴムの製品そのものは加工できませんが、型の鋼であれば焼入れのあとでも彫れます。この記事では、ゴム金型の成形方式・構造・材質を整理したうえで、型に起きる困りごとと、放電加工で彫る・直すときの考え方、相談の前に揃えておくと早いものをまとめました。当社は愛知県の放電加工の専門工場で、ゴム金型のキャビティや溝の彫り込みと補修をお受けしています。
- 加工範囲 1,200×800×450mm
- 重さ約2,000kgまで
- 電極の手配からお受けします
- 図面1枚・写真からご相談できます
先に結論|ゴム金型で放電加工ができること・できないこと
ゴム金型で放電加工が役に立つのは、大きく3つの場面です。1つめは、焼入れした型にキャビティや溝を彫るとき。2つめは、細く深いバリ溝やランドのように、刃物では寸法を出しにくい形を彫るとき。3つめは、すり減ったランドや傷んだ合わせ面を、型を作り直さずに元の形へ戻すときです。反対に、ゴムの製品そのもののバリ取りや穴あけは、ゴムが電気を通さないため放電加工ではできません。判断の目安を表にまとめました。
| やりたいこと | 判断 | 条件・補足 |
|---|---|---|
| 焼入れ後の型にキャビティ・溝を彫る | できる | 硬さに関係なく彫れる。彫る形に合わせた電極が要る |
| 細く深いバリ溝・ランドを彫る、彫り直す | できる | 電極の細さと長さで、彫れる深さに限りがある。幅と深さを図面で確認する |
| 多数個取りのキャビティの寸法を揃える | 条件つき | 放電加工は削る方向だけ。小さいキャビティは広げて揃えられるが、大きすぎるものは肉盛りが要る |
| ランドの摩耗・パーティング面の傷を直す | できる | 浅ければ面を整える。深ければ肉盛り(協力会社)のあとに放電加工で仕上げる |
| さび・腐食で荒れたキャビティを直す | 条件つき | 穴の深さで方法が変わる。めっきのある型は、補修の前にご相談ください |
| 大きな型をそのまま載せる | できる | 高さ1,300mm・重さ約2,000kgまで。加工範囲は最大1,200×800×450mm |
| ゴムの製品のバリ取り・穴あけ | できない | ゴムは電気を通さないため放電しない。バリの原因になっている型の側を直す |
ゴム金型の3つの成形方式|圧縮・トランスファー・射出
ゴムの成形は、型の中で生地を加硫させて弾力のある製品にする工程です。生地を型へ入れる方法によって、圧縮成形・トランスファー成形・射出成形の3つに分かれ、型の作りも変わります。どの方式でも、型は成形機の熱板やヒーターで温められ、その熱でゴムが加硫します。
| 方式 | 生地の入れ方 | 型の特徴 | よく使われる製品 |
|---|---|---|---|
| 圧縮成形 | 重さを量った生地を、開いた型のキャビティに直接置き、熱板で挟んで押しつぶす | 型の作りが単純で、上型・下型の2枚が基本。余った生地を受けるバリ溝が要る | Oリング・パッキン・ガスケット、少量で品種の多い製品 |
| トランスファー成形 | 型の上のポットに入れた生地を、プランジャーで押してスプルー・ゲートからキャビティへ送る | ポットとプランジャーの分だけ板が増える。ポットに残る材料(カル)が出る | 金具とゴムを接着する防振ゴム、インサートのある製品、形の細かい製品 |
| 射出成形 | 加熱筒で柔らかくした生地を、閉じた型へ押し込む | ランナーで多数個取りにしやすい。ランナーの中で加硫しないよう温度を分ける型もある | 数の多い小物、自動車のシール、液状シリコーンゴムの製品 |
樹脂の金型との違いは、温度の向きです。樹脂の射出成形は、熱で溶かした樹脂を温度の低い型で冷やして固めます。ゴムはその反対で、比較的低い温度の生地を、熱い型の中で加硫させて固めます。ゴム金型は高い温度のまま長い時間使われ、加硫のときに出るガスにもさらされるため、さびや汚れが型の寿命を左右しやすくなります。
また、ゴムは弾力があるので、小さなアンダーカットなら製品を変形させて抜く(無理抜きする)こともあります。その分、型の形は樹脂の型と違う考え方で決まります。
ゴム金型の構造|上型・下型・中子・キャビティ・バリ溝・エアベント
いちばん基本になる圧縮成形の型で、各部の名前と役目を見てみます。図は、中央に穴のある円筒形のゴム部品を成形する型を、型を閉じた状態で切った断面です。型は熱板に挟まれて温められ、上型が生地を押しつぶしてキャビティの隅まで行き渡らせます。
- 1上型:熱板で温められ、生地を押しつぶして形にする
- 2下型:キャビティの下半分。中子やインサートの位置を決める
- 3キャビティ:ゴムが入る空間。赤い線が放電加工で彫る型の面
- 4中子(コアピン):製品の穴や中空の形をつくる
- 5ランド(土手):キャビティのふちの細い面。バリの厚さを決める
- 6バリ溝:余った生地を受け止める溝。オーバーフロー溝とも呼ぶ
- 7エアベント:空気と加硫のガスを型の外へ逃がす浅い溝
- 8ガイドピン:上型と下型の位置を合わせる
- 9パーティング面(PL):上型と下型の合わせ面
圧縮成形では、キャビティの容積より少し多めに生地を入れます。足りないと形が欠けるためです。余った生地は、キャビティのふちの細い面(ランド)を越えて外側のバリ溝に流れ込み、型が閉じきると、ランドの上に薄いバリとして残ります。ランドの幅とふちの角の状態が、バリの厚さと、バリを手で切り取りやすいかどうかを決めます。ランドの角がすり減って丸くなると、バリは厚く切れにくくなります。
型の中の空気や、加硫のときに出るガスが逃げきらないと、製品に気泡や欠けが出ます。そのため、バリ溝から型の外へ抜ける浅い溝(エアベント)を設けたり、成形機で型を一度わずかに開いてガスを逃がす動作を入れたりします。製品に穴や中空の形があるときは中子を、金具と一体の製品では金具を決まった位置に置くための座や穴を、型に組み込みます。
図は仕組みを示すために単純化しています。実際の型は、同じキャビティを1枚の板に並べる多数個取りが多く、上型・中型・下型の3枚以上で組む型や、取り出しを楽にする仕組みを持つ型もあります。
ゴム金型の材質の選び方(一般論)
ゴム金型に求められるのは、長い時間温められても寸法が動かないこと、生地の流れや清掃ですり減りにくいこと、加硫のガスでさびにくいこと、の3つです。材料は、成形する数と求める寿命、成形するゴムの種類で選ばれます。一般的な選び方を表にまとめました。実際の鋼種は、型メーカーと成形メーカーの方針で変わります。
| 型の使われ方 | よく使われる材料 | ねらい・注意点 |
|---|---|---|
| 一般のゴム・数の少ない型 | 機械構造用炭素鋼(S50C・S55C など) | 削りやすく手に入りやすい。さびやすいので、保管と手入れに気を配る |
| 数が多い・寸法を長く保ちたい型 | プリハードン鋼(硬さを入れた状態で納入される鋼)、焼入れした合金工具鋼(SKD61・SKD11 など) | 摩耗とへたりに強い。焼入れのあとの彫り込みや追加工が放電加工の出番になる |
| 腐食性のガスが出るゴム(フッ素ゴム・クロロプレンゴムなど) | ステンレス系の型用鋼、または鋼にめっき(硬質クロム・ニッケルなど) | 加硫のときに出る酸性のガスで型がさびる・荒れるのを抑える |
| 補強材の多いゴム(カーボン・シリカなどを多く含む) | 焼入れした工具鋼、表面処理との組み合わせ | 生地の流れでランドの角がすり減り、バリが厚くなりやすい |
| 中子・ピン | 工具鋼・ステンレス系の鋼 | 細く長いほど曲がりやすい。位置がずれると製品の肉の厚さが偏る |
表は一般的な例です。図面に材料と硬さの指示がある場合は図面を優先してください。
放電加工は、硬さに関係なく彫れます。放電加工は、電極と型の鋼の間に起こす放電の熱で、鋼を少しずつ溶かして取り除く加工です。刃物を当てないため、焼入れで硬くした型でも、プリハードン鋼でも、同じように彫れます。焼入れのあとに彫れば、熱処理のひずみで寸法が動く心配もありません。ステンレス系の型用鋼も彫れます。
ゴム金型の製作の流れと、放電加工が入るところ
ゴム金型の製作は、一般に次の順で進みます。ゴムは加硫したあと冷えると縮むため、型のキャビティは製品より縮む分だけ大きく作ります。縮み方はゴムの種類と配合、加硫の条件で変わるため、試し成形の結果を見て寸法を追い込むことも少なくありません。
- 01 設計縮みを見込んだ寸法製品の図面から、縮む分を見込んだキャビティの寸法と、ランド・バリ溝・ベントの配置を決めます。
- 02 加工切削と焼入れ旋盤やマシニングセンタで形を削ります。焼入れする型は、焼入れ前に荒い形を取っておきます。
- 03 仕上げ放電加工・磨き・めっき焼入れ後の細い溝や角を放電加工で彫り、製品に写る面を磨きます。めっきは最後にかけます。
- 04 量産手直しと補修試し成形の製品を見て寸法を追い込み、量産に入ってからはバリやさびを早めに直します。
ゴム金型で起きる6つの困りごと
ゴム金型の傷みは、ほとんどが製品の不良として先に表れます。成形の条件を変えても直らない不良は、型そのものに原因があることが多く、早く手を打つほど直す範囲が小さく済みます。
バリが厚くなる
ランドの角のすり減り、合わせ面のへたりや傷、型の反り、ガイドのがたで、パーティング面のすき間が広がります。バリが厚いと仕上げの手間が増え、寸法の不良にもつながります。
摩耗
補強材の多いゴムは、流れるたびに型の面を少しずつ削ります。ゲートの近く、ランドのふち、中子の根元のように、生地が速く流れる所から形がだれていきます。
腐食・さび
加硫のときに出るガスや、成形を止めた型の結露で、型の面に点状のさびや腐食の穴ができます。穴は製品の面に小さな突起として写ります。
汚れ・離型剤の焼き付き
ゴムの配合剤や離型剤が熱い型の面に少しずつ焼き付き、層になって残ります。製品の面がくもり、離型が悪くなります。強い洗浄を繰り返すと、今度は型のふちが丸くなります。
パーティング面の傷み
生地のかすや異物を挟んだまま型を締める、清掃の工具で引っかく、といったことでパーティング面に傷やへこみができます。その場所からバリが出るようになります。
多数個取りの寸法ばらつき
キャビティごとの彫りの差、熱板の温度のむら、補修を重ねた所とそうでない所の差で、同じ型から出る製品の寸法がそろわなくなります。
製品の不良から、型の状態を見分ける
型を直すかどうかは、製品の不良と型の状態を突き合わせて決めます。よくある組み合わせを表にしました。ゴムの配合や加硫の条件が原因のこともあるため、型の写真と製品の写真を両方そろえると判断が確かになります。
| 製品に出る症状 | 型で起きていること | 直し方の例 |
|---|---|---|
| パーティングのバリが厚くなった | ランドの角のすり減り、合わせ面のへたり・傷 | 浅ければ合わせ面とランドを整える。深ければ盛ってから彫り直す |
| 同じ場所だけにバリが出る | パーティング面の局所の傷・へこみ | 傷の深さを見て、整えるか、盛って仕上げる |
| 表面に点状の突起・荒れ | キャビティのさび・腐食の穴 | 浅ければ磨き、深ければ盛って仕上げる |
| 表面のくもり・離型が悪い | 汚れや離型剤の焼き付き | まず洗浄。洗浄で丸くなったふちや、取れない荒れは型の面を整える |
| 欠け・気泡が同じ所に出る | エアベントの詰まり・不足 | ベントを掃除する。足りなければ焼入れ後の型にベントを追加する |
| キャビティごとに寸法が違う | 彫りの差、補修の重ねによる差 | キャビティごとに寸法を測り、ずれたものを揃える |
症状と原因の組み合わせは一般的な例です。
ゴム金型を放電加工で彫る・直す3つの理由
ゴム金型の多くは、旋盤やマシニングセンタでの切削で作られます。放電加工が入るのは、切削では寸法を出しにくい所と、焼入れのあとの型に手を入れる所です。
焼入れ後でも彫れる
焼入れした型に、キャビティの追加や形の変更、ベントの追加をするとき、型を焼きなまさずにそのまま彫れます。焼入れのひずみが出たあとに彫るので、最後の寸法を出しやすくなります。
細いバリ溝・深い溝
エンドミルは径が細く長いほどたわみ、溝の幅と角がだれます。放電加工は電極を押し付けないので、細い電極で狭く深い溝や、角の立ったランドを彫れます。シールのリップのような細い形にも向きます。
多数個取りを揃える
同じ形の電極で全部のキャビティを仕上げれば、形の写り方がそろいます。電極の減りを測って替えながら進めることで、キャビティごとの差を小さくできます。
彫るのは、ゴムではなく金属の型です。放電加工は、電気を通す金属にしか使えません。ゴムの製品にバリが出る、寸法がそろわない、という困りごとは、ゴムを加工するのではなく、原因になっている型の鋼の側を彫り直して解決します。
多数個取りのキャビティを、同じ電極で揃える
Oリングやパッキンのような小さな製品は、1枚の型に同じキャビティをいくつも並べて成形します。キャビティごとに寸法が違えば、同じ型から出た製品の寸法もばらつきます。放電加工でキャビティを揃えるときは、まず荒加工で仕上げ代を残して全部を彫り、そのあと同じ形の仕上げ電極で1個ずつ仕上げていきます。
電極は、放電のたびに型と一緒に少しずつ減ります。減るのは主に電極の角と先端で、何個も仕上げるうちに角の丸みが大きくなり、深さが浅くなっていきます。そのため、決めた個数ごとに電極を測り、必要なら同じデータから作った新しい電極に替えます。仕上げの途中で機上で寸法を確かめ、キャビティごとの深さと形をそろえます。
すでに使っている型の寸法がばらついている場合は、いちばん大きいキャビティに合わせて、ほかのキャビティを広げて揃えるのが基本です。放電加工は鋼を取り除く方向にしか直せないため、大きくなりすぎたキャビティは、肉を盛ってから彫り直すことになります。どの寸法を、どこまでそろえたいかを最初に決めておくと、電極の数と進め方がはっきりします。
ランド・パーティング面の補修|肉盛りは協力会社、仕上げは放電加工
バリが厚くなった型の多くは、ランドの角がすり減っているか、パーティング面がへたっています。すり減りが浅く、型の面を少し下げても製品の寸法に影響がなければ、合わせ面とランドを整え直すだけで済むことがあります。すり減りが深いとき、面を下げると製品の厚さが変わってしまうときは、溶接で肉を盛ってから元の形に彫り直します。
型の鋼溶接で盛った肉電極仕上げる面
溶接で盛った肉は、元の面より少し高く、形もでこぼこしています。これをランドの幅と高さ、バリ溝の幅と深さが図面どおりになるよう、電極で彫り戻します。細いバリ溝は切削では彫りにくく、溶接で埋まったあとに彫り直す工程で、特に放電加工が役に立ちます。パーティング面を整える場合は、上型と下型を合わせたときのすき間と、製品の厚さへの影響を確かめながら進めます。
当社は肉盛りの溶接を行っていません。溶接が必要な補修は協力会社と分担し、溶接のあとの彫り直しを当社が放電加工で受け持ちます。めっきのはがし・かけ直しは、当社では行っていません。めっきのある型は、補修の前にご相談ください。
さびや傷が型全体に広がっている、補修を何度も重ねて形が保てない、といった場合は、型を作り直すほうが確実なこともあります。どちらがよいかは、型の状態を拝見してお伝えします。
放電加工の面と、磨き・めっき・離型の関係
放電加工の面は、細かな凹凸のあるつや消しの面(梨地)になります。ゴムの製品はつや消しの外観で使われることも多く、仕上げの放電条件で面を整えて、そのまま製品の面として使う型もあります。つやの要る面は、放電加工のあとに磨きます。ゴム金型で放電加工を使うときに気を配る点をまとめました。
- 製品に写る面:つや消しで使うか、磨いてつやを出すかを先に決める。面の粗さの指示があると条件を決めやすい
- 変質層:放電加工の面には、溶けて固まった薄い層が残る。仕上げに近づくほど放電の力を弱めて薄くする
- めっきの順番:めっきは、放電加工と磨きを終えてからかける。めっきの厚さの分を寸法に見込む
- 離型と汚れ:面の粗さは、離型のしやすさと汚れの付きやすさにも効く。いまの型の面に近づけたいときは、製品の写真があると合わせやすい
補修で一部の面だけを彫り直すと、まわりの面とつやの具合が変わることがあります。製品の外観で目立つ所の補修では、仕上げの条件と磨きの範囲を事前に打ち合わせておくと安心です。
ゴム金型でよくいただくご相談
ゴム金型について、成形メーカーや型メーカーの方からいただくご相談は、おおむね次の3つの形です。進め方の考え方と合わせて紹介します。
「バリが増えた型を、作り直さずに直したい」
まずランドの角とパーティング面の状態を見て、整えるだけで済むか、盛ってから彫り直すかを決めます。バリが出る場所の写真と、製品の厚さの許容が分かると、どこまで面を下げられるかの判断が早くなります。
「焼入れした型に、キャビティを足したい・形を変えたい」
型を焼きなまさずに、そのまま彫り込みます。追加するキャビティの位置と、まわりのキャビティ・ピン穴との肉の厚さ、元の面との段差の許容を図面で確かめてから進めます。
「多数個取りの一部のキャビティだけ寸法が違う」
キャビティごとに寸法を測り、どれに合わせるかを決めます。小さいものは広げて揃え、大きすぎるものは肉盛りを含めて考えます。成形品の寸法の記録があると、型の寸法と突き合わせやすくなります。
ゴム金型の放電加工の費用が決まる要素
放電加工の費用は、機械を使う時間と、電極の数・大きさ、段取りの手間で決まります。機械を使う時間の見込み方は、放電加工の加工時間の計算の記事にまとめました。型ごとに条件が大きく違うため、金額は図面や写真を拝見してからお出しします。次の要素を押さえておくと、見積りの話が早く進みます。
| 要素 | 費用への効き方 | 費用を抑える工夫 |
|---|---|---|
| 彫る体積と深さ | 取り除く量が多いほど、深いほど時間がかかる | 焼入れ前に切削で荒い形を取っておく |
| 溝の細さ | 細く深い溝ほど電極が細くなり、加工くずが抜けにくく時間がかかる | 製品の機能に要らない深さ・細さになっていないか見直す |
| キャビティの数 | 数が多いほど、電極の測定と交換の回数が増える | キャビティの形と寸法をそろえ、電極を共用できるようにする |
| 面の粗さ | 細かい面を求めるほど、仕上げの工程が増える | 製品に写らない面は粗さの指示を緩める |
| 補修の範囲 | 溶接(協力会社)が要るかで工程が増える | 傷みが浅いうちに直す。補修する場所を写真で特定しておく |
| 型の大きさと重さ | 大きいほど据え付けと位置出しに手間がかかる | 補修なら、傷んだ板だけを外して持ち込む |
相談の前に揃えると早い9つのもの
すべてそろっていなくても構いません。図面1枚や写真からでもご相談いただけます。分かる範囲でお送りください。
- 新しく彫るか、補修か:キャビティの追加・形の変更か、バリ・さび・傷の補修か
- 成形の方式:圧縮・トランスファー・射出のどれか
- 型の外形寸法と重さ:上型・下型を分けて持ち込めるか
- 材質・硬さ・めっき:鋼種と焼入れの有無、めっきの種類
- 図面か3Dデータ:キャビティ・ランド・バリ溝の寸法が分かるもの
- 不良の写真:製品と型の両方。成形しているゴムの種類も
- キャビティの数:寸法をそろえたいキャビティと、その寸法
- 電極の有無:支給か、当社で用意するか
- 希望の納期:型を止められる期間
ご相談から納品までの流れ
- STEP 01図面・写真を送るフォームかメールで、図面・3Dデータ・型と製品の写真をお送りください。
- STEP 02可否と概算の回答当日中に、加工できるかどうかと概算をお返しします。土曜・祝日も稼働しています。
- STEP 03見積り・日程の確定正式なお見積りは当日〜翌営業日にお出しします。電極と、溶接が要る場合は協力会社の工程も合わせて組みます。
- STEP 04加工・確認・返却機上で寸法を確かめてから返却します。測った結果は、必要に応じて資料でお出しします。
よくあるご質問
ゴムの製品のバリ取りや穴あけを、放電加工で頼めますか?
できません。放電加工は電気を通す金属にしか使えず、ゴムは電気を通さないため加工できません。バリが厚い、寸法がそろわないといった困りごとは、原因になっている金属の型の側を彫り直して解決します。
焼入れしたゴム金型に、キャビティを追加できますか?
できます。放電加工は硬さに関係なく彫れるため、型を焼きなまさずに追加で彫り込めます。追加する位置と、まわりのキャビティやピン穴との肉の厚さ、元の面との段差の許容を図面でお知らせください。
バリが増えた型を、作り直さずに直せますか?
原因によります。ランドの角のすり減りやパーティング面の傷が浅ければ、面を整えて直せることがあります。深い場合は、協力会社で溶接して肉を盛り、そのあと当社が放電加工でランドとバリ溝を元の形に彫り直します。
さびて荒れたキャビティは直せますか?
さびの穴が浅ければ磨きで、深ければ肉を盛ってから彫り直して直します。めっきのある型は、補修の前にご相談ください(めっきのはがし・かけ直しは当社では行っていません)。まず、さびの出ている所の写真をお送りください。
多数個取りのキャビティの寸法を揃えられますか?
揃えられます。同じ形の仕上げ電極で全部のキャビティを仕上げ、電極の減りを測って替えながら進めます。放電加工は削る方向にしか直せないため、小さいキャビティは広げて揃え、大きすぎるものは肉盛りを含めて考えます。
電極は支給しないといけませんか?
いいえ。電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。図面か3Dデータがあれば、電極の設計からご相談いただけます。
どのくらいの大きさの型まで載りますか?
加工範囲は最大で幅1,200×奥行800×高さ450mm(三菱電機 EX30・コラムアップ時)、加工槽の内寸は1,200×800mmです。載せられる型は高さ1,300mm・重さ約2,000kgまでです。補修であれば、傷んだ板だけを外してお持ち込みいただく方法もあります。
あわせて読みたい
バリ溝1本の彫り直しから、多数個取りの型の彫り込みまで。
図面か写真をお送りいただければ、加工できるかどうかと概算を当日中にお返しします。型の写真と、バリやさびが出ている製品の写真があると、判断がいっそう早くなります。