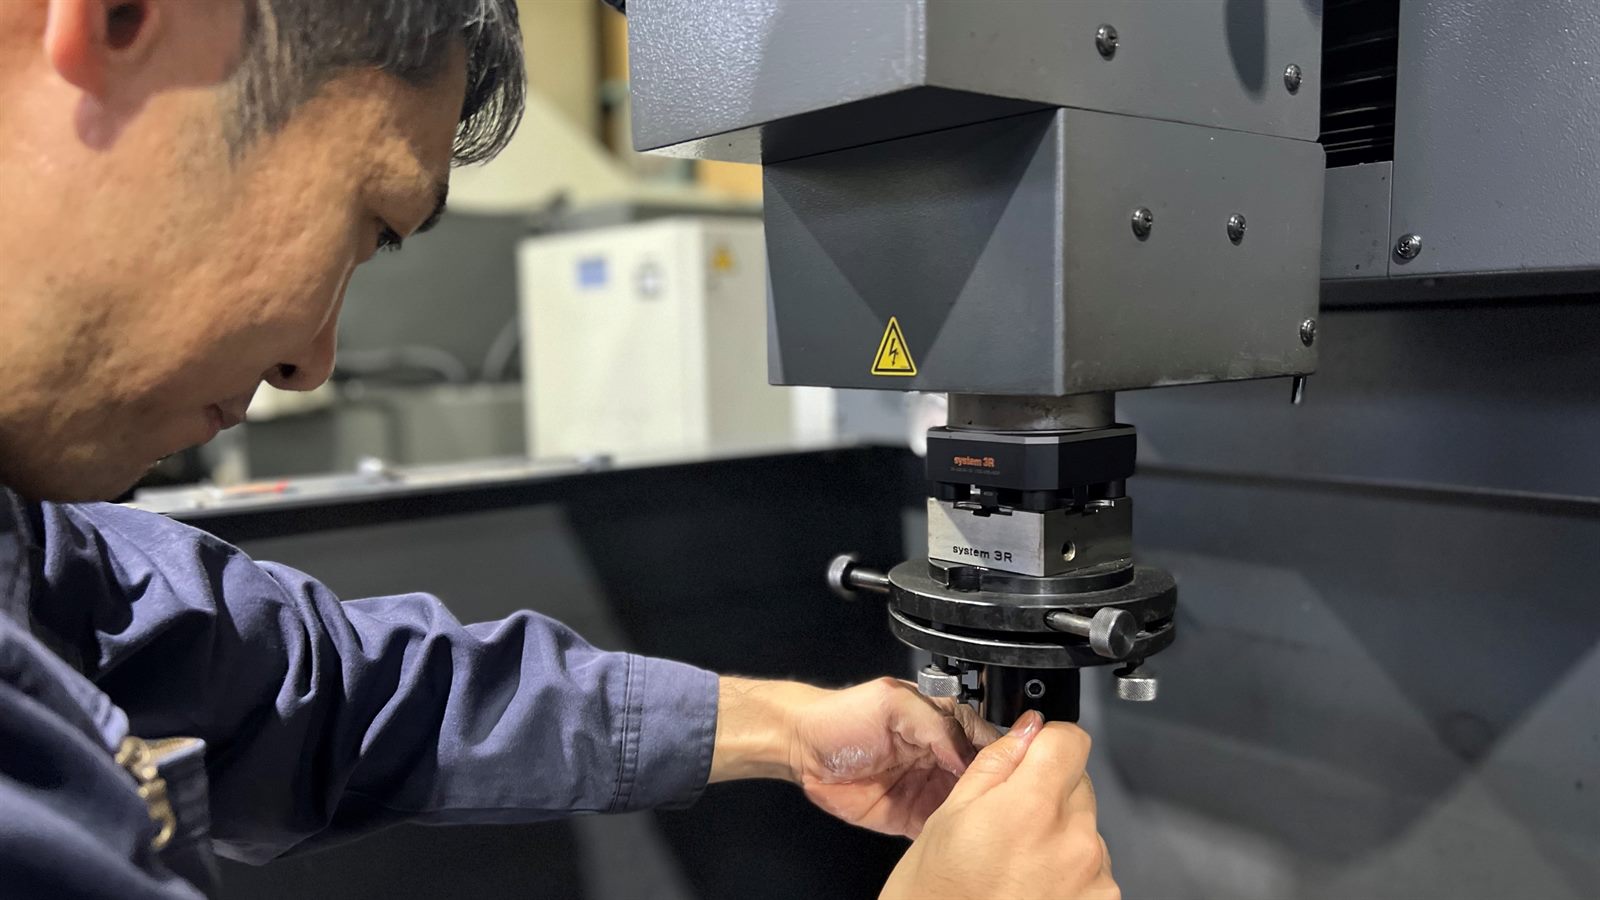
ダイカスト金型は、焼入れ後に彫る時間が長い型。
深いリブの彫り込みも、ヒートチェックの補修も、入れ子を焼入れしたまま放電加工で。
ダイカスト金型の入れ子は、650℃を超えるアルミの溶湯に何万回も触れる部品です。熱に強い鋼を硬く焼入れして使うため、細く深いリブや鋭い角は切削では仕上げにくく、使い込むと表面に細かい割れ(ヒートチェック)が出てきます。どちらも、焼入れ後の鋼をそのまま彫れる形彫放電加工の出番です。この記事では、ダイカスト金型の構造・材質・寿命を整理したうえで、放電加工が役に立つ場面と、外注するときに伝えると早い情報をまとめました。当社は愛知県尾張旭市の放電加工の専門工場で、ダイカスト金型の彫り込み・深リブ・補修をお受けしています。
- 幅1,200mm・高さ1,300mmまで
- 重さ約2,000kgまで
- 電極の手配からお受けします
- 秘密保持契約に対応
ダイカスト金型の構造|入れ子・方案・冷却・押出し
ダイカストは、溶かしたアルミや亜鉛を金型の中へ高い圧力と速さで押し込み、短い時間で固めて取り出す鋳造の方法です。金型は、鋳造機に固定される固定型と、開け閉めする可動型の2つに分かれます。どちらも、外枠の主型(おも型)の中に、製品の形を持つ入れ子を組み込む作りが一般的です。入れ子だけを交換できるので、傷んだときに型全体を作り直さずに済みます。
- 1主型(おも型):入れ子を収める外枠。構造用の鋼でつくることが多い
- 2入れ子:製品の形を持つ部分。熱間ダイス鋼を焼入れして使う
- 3キャビティ:溶けたアルミが入る空間。赤い線が放電加工で彫る面
- 4深いリブ:細く深い溝。エンドミルが届きにくい部分
- 5冷却水路:型の温度を保ち、熱による割れを抑える
- 6押出しピン・押出し板:固まった製品を型から押し出す
- 7ランナー・ゲート・ビスケット:溶湯の通り道と入口
- 8射出スリーブ・プランジャー:溶湯を高い圧力で押し込む
- 9オーバーフロー・エアベント:冷えた湯と空気を逃がす
溶湯は、射出スリーブからビスケット、ランナー、ゲートを通ってキャビティに入ります。この通り道の作りを方案と呼びます。キャビティの先には、冷えて質の落ちた湯と空気を受け止めるオーバーフローと、空気を外へ逃がす薄い溝(エアベント)を設けます。入れ子の中には冷却水路を通し、型の温度を一定に保ちます。製品の形に横向きの穴やくぼみ(アンダーカット)があるときは、型が開く向きとは別に動くスライド中子を組み込みます。
図は仕組みを示すために単純化しています。実際の型では、キャビティを複数持つ多数個取りや、鋳抜きピン(製品に穴をあけるための細いピン)、型の温度を測る熱電対の穴などが加わります。
鋳造の方式と合金で、型にかかる負担が変わる
ダイカストには、溶湯を炉の外のスリーブへ汲んでから押し込むコールドチャンバー方式と、炉の中に沈めた射出部で直接押し込むホットチャンバー方式があります。アルミは溶けた状態で鉄を侵しやすいため、射出部を溶湯に浸けないコールドチャンバー方式で鋳造します。融点の低い亜鉛や、小さなマグネシウムの製品では、ホットチャンバー方式がよく使われます。
| 合金 | 主な方式 | 型への負担 | よく使われる製品 |
|---|---|---|---|
| アルミ合金(ADC12 など) | コールドチャンバー | 溶湯の温度が高く、熱による割れと溶損が型の寿命を決めやすい | 自動車のエンジン・変速機・電動化部品のケース、ブラケット |
| マグネシウム合金 | コールド・ホットの両方 | アルミより軽く流れやすい。薄い製品ほど型の細部に負担が集まる | 携帯機器の筐体、自動車の内装の骨組み |
| 亜鉛合金(ZDC など) | ホットチャンバー | 溶湯の温度が低く、アルミより型が長持ちしやすい | 小さな機構部品、金具、装飾部品 |
合金の記号はJISの例です。同じ合金でも、製品の肉の厚さや鋳造の速さで、型の傷み方は変わります。
冷却の設計が、割れと焼付きを左右する
型の温度は、製品の品質と型の寿命の両方に効きます。冷えすぎると湯が回りきらず、表面の温度差が大きくなってヒートチェックが進みます。熱がこもると、アルミが型にくっつく焼付きが起き、製品の寸法も安定しません。冷却水路は、型の温度をむらなく保つための配置が求められます。
- 型の面からの距離:近すぎると水路から割れが入りやすく、遠すぎると冷えない。肉の厚い所ほど熱がこもる
- 細いピン・ボスの局部冷却:太い水路が通せない所は、細い管で先端まで水を送る冷却を使う
- 水路の手入れ:水あかや詰まりで冷却が弱まると、同じ条件でも焼付きが増える
- 型の温度の管理:鋳造を始める前の予熱と、温調機による温度の管理で、熱の衝撃を和らげる
割れが冷却水路の近くから出ている型は、補修のときに水路との距離に気を配ります。割れた所を深く取り除くほど水路に近づくため、取り除ける深さには限りがあります。補修の前に、水路の位置が分かる図面があると判断が早くなります。
ダイカスト金型の材質と硬さ
入れ子に求められるのは、高い温度で軟らかくなりにくいこと、急に熱せられ冷やされても割れにくいこと、溶けたアルミとくっつきにくいことです。そのため、熱間ダイス鋼を焼入れ・焼戻しして使うのが基本です。部位ごとの一般的な選び方を表にまとめました。具体的な鋼種と硬さは、製品の形・鋳造の条件・型メーカーの方針で変わります。
| 部位 | よく使われる材料 | 硬さの目安 | ねらい・注意点 |
|---|---|---|---|
| 入れ子(キャビティ・コア) | 熱間ダイス鋼 SKD61(AISI H13 相当)、高温の強さや粘りを高めた各社の改良鋼 | 焼入れ・焼戻し後 HRC 44〜50 程度が多い | 硬すぎると割れやすく、軟らかすぎるとへこみや摩耗が早い。硬さは割れと摩耗の兼ね合いで決める |
| 鋳抜きピン・細い中子 | SKD61、粉末ハイス など | 用途により異なる | 細いほど溶湯の熱がこもり、溶損や焼付きが起きやすい。表面処理を組み合わせることが多い |
| 主型(おも型) | 機械構造用炭素鋼(S50C・S55C など)、クロムモリブデン鋼(SCM440 など) | 熱処理をしないか、調質して使う | 入れ子を保持する枠。溶湯に直接触れないので、入れ子ほどの耐熱性は求めない |
| スリーブ・ブッシュ | 熱間ダイス鋼に窒化などの表面処理 | 表面処理で表面を硬くする | 溶湯が最初に触れ、摩耗と溶損を受けやすい |
表の硬さは一般的な範囲です。図面に指示がある場合は図面を優先してください。
放電加工は、硬さに関係なく彫れます。放電加工は、電極と材料の間に起こす放電の熱で材料を溶かして取り除く加工です。刃物を当てないため、焼入れでHRC50近くまで硬くなった入れ子でも、焼入れ前と同じように彫れます。焼入れのあとに彫れば、熱処理のひずみで寸法が動く心配もありません。
ダイカスト金型の寿命を縮める5つの原因
ダイカスト金型の寿命は、ショット数(鋳造した回数)で数えます。アルミダイカストの入れ子では、数万〜十数万ショットが一つの目安と言われますが、製品の形・肉の厚さ・溶湯の温度・冷却と離型剤の使い方・手入れの仕方で大きく変わります。寿命を縮める主な原因は次の5つです。
ヒートチェック
溶湯で熱せられ、離型剤で冷やされる。この繰り返しで、型の表面に網目状の細かい割れができます。割れが製品の表面に写り、網目の模様やバリになります。もっとも多い寿命の原因です。
大割れ
角の丸みが小さい所、冷却水路の近く、肉の薄い所から、深い割れが一気に進むことがあります。割れが冷却水路に届くと水が漏れ、型が使えなくなります。
溶損・焼付き
溶けたアルミが型の鋼と反応してくっつき、はがすたびに型の面が痩せていきます。熱がこもりやすい細いピンや、ゲートの正面で起きやすい現象です。
エロージョン(浸食)
ゲートから入る速い湯の流れが、型の面を少しずつ削り取ります。ゲートの近くの形がだれて、製品の寸法が変わってきます。
摩耗・へたり
型を締める力や、押出し・スライドの動きで、合わせ面や摺動部が摩耗します。パーティングラインがへたると、すき間からバリが出るようになります。
寿命を延ばす手入れ
型の温度を一定に保つ予熱と冷却、決まったショット数ごとの応力除去の焼戻し、窒化などの表面処理、初期の割れのうちの補修。どれも、割れを深く進ませないための手入れです。
製品の不具合から、型の傷みを見分ける
型の傷みは、まず製品に表れます。鋳造の条件を変えても直らない不具合は、型そのものに原因があることが多く、早めに直すほど補修が小さく済みます。
| 製品に出る症状 | 型で起きていること | 直し方の例 |
|---|---|---|
| 表面に網目状の細いバリ・模様 | キャビティの面のヒートチェック | 浅ければ割れた層を取り除き、深ければ盛って仕上げ直す |
| 同じ場所に太いバリ・ひび | 角や薄い所から進んだ大割れ | 割れの先端まで取り除けるかを見て、補修か入れ子の作り直しを決める |
| 穴の径が細る・ピンの跡が荒れる | 鋳抜きピンの溶損・焼付き | ピンを交換し、取付け穴が傷んでいれば穴を整える |
| ゲートの近くの寸法が変わる | 湯の流れによるエロージョン | 削られた面を盛ってから元の形に仕上げる |
| パーティングラインのバリが増える | 合わせ面の摩耗・へたり | 合わせ面を整え直す。入れ子の高さの調整が必要なこともある |
症状と原因の組み合わせは一般的な例です。鋳造の条件(湯の温度・速さ・離型剤)が原因のこともあるため、型の写真と製品の写真を両方お送りいただくと判断が確かになります。
型の製作から補修まで、放電加工が入るところ
- 01 製作荒加工と焼入れ焼入れ前に、切削で大まかな形を削ります。焼入れ・焼戻しで入れ子を硬くします。
- 02 仕上げ焼入れ後の彫り込み深いリブ・鋭い角・細部を放電加工で彫り、寸法を出します。製品に写る面は磨きます。
- 03 試打ち手直しと設計変更試しに鋳造した製品を見て、肉の厚さやリブを追加で彫ることがあります。
- 04 量産定期の手入れと補修決まったショット数で点検し、割れや溶損を早めに直します。同じ補修は電極を使い回せます。
ダイカスト金型で放電加工が使われる6つの場面
ダイカスト金型の加工は、焼入れ前に切削で大まかな形を削り、焼入れ後に仕上げるのが一般的です。焼入れ後の硬い入れ子を、刃物の届かない深さや細さまで彫るところで、形彫放電加工が使われます。
| 場面 | 放電加工が向く理由 | 注意すること |
|---|---|---|
| 深く細いリブ | エンドミルは、径に対して長く伸ばすほどたわんで折れやすい。放電加工は電極を押し付けないので、薄い電極で深いリブを彫れる | 深いほど加工くずが抜けにくく、時間がかかる。抜き勾配とリブの根元の丸みを図面で確認する |
| 焼入れ後のキャビティの仕上げ | 焼入れのひずみが出たあとに彫るので、最終の寸法を出しやすい | 荒い形は焼入れ前に切削で取っておくと、放電加工の時間を短くできる |
| 鋭い角・細い溝・文字 | 電極の形がそのまま写るので、刃物の半径より小さい角や、細い文字・刻印を彫れる | 角の丸みはゼロにはならない。必要な丸みの大きさを指示する |
| 設計変更の彫り増し | 焼入れ済みの入れ子を、焼きなまさずに追加で彫れる | 元の面との段差の許容を事前に決めておく |
| 割れ・溶損の補修 | 割れた層だけを取り除く。肉が足りなければ溶接で盛ってから元の形に仕上げる | 溶接は協力会社と分担して行う。割れの深さは取ってみないと分からないことがある |
| ピン穴・嵌合部の修正 | 摩耗して広がった穴や合わせ面を、形を整えて寸法を出し直せる | 穴を大きくする方向の修正になる。相手の部品の寸法も合わせて決める |
入れ子の中を通る長い冷却水路は、ふつうはガンドリルなどの深穴の加工であけます。放電加工は、焼入れ後に追加する穴や、ドリルでは位置や形を出しにくい穴に向いています。
深いリブは、入れ子を分けるか、放電加工で彫るか
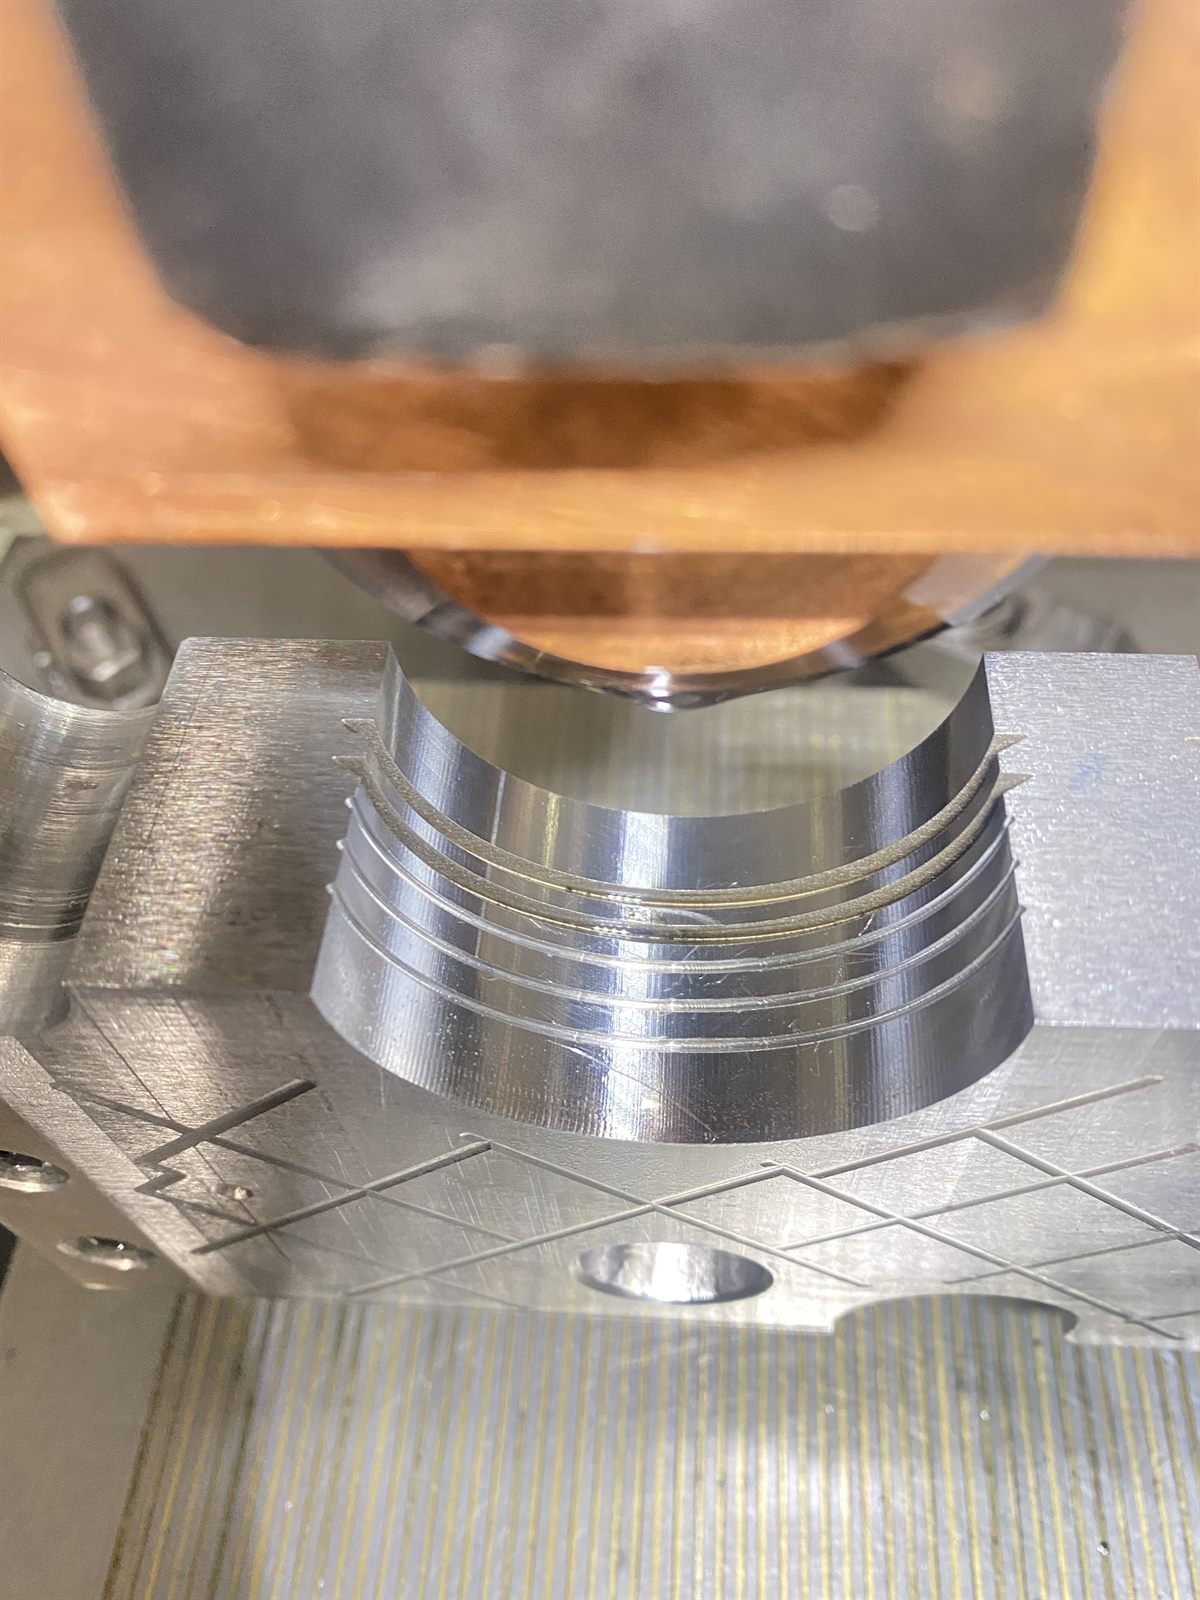
深いリブを切削で作る方法として、リブの部分を別の入れ子に分けて組み合わせるやり方もあります。分ければ一つひとつは削りやすくなりますが、合わせ目にすき間ができると、そこから溶湯が差し込んでバリになり、熱の繰り返しで合わせ目から割れが入ることもあります。リブを一体の入れ子に放電加工で彫れば、合わせ目はできません。その代わり、深いリブほど彫る時間がかかります。どちらがよいかは、リブの深さ・幅・本数と、型の手入れのしやすさで決まります。設計の段階でご相談いただければ、彫り方と時間の見込みをお伝えします。
ヒートチェック・割れの補修は、深さで方法が変わる
型の面にできた割れの補修は、割れの深さと、製品の寸法にどこまでの余裕があるかで方法が決まります。割れが浅く、型の面を少し下げても製品に影響がなければ、割れた層だけを取り除きます。割れが深いときや、面を下げられないときは、溶接で肉を盛ってから元の形に仕上げ直します。
入れ子(焼入れした鋼)仕上げる面溶接で盛った肉電極
補修か、入れ子の作り直しか。割れが広い範囲に深く入っている、冷却水路まで割れが届いている、補修を何度も重ねて硬さや形が保てない。こうした場合は、入れ子を新しく作るほうが確実なことがあります。どちらがよいかは、型の状態を拝見してお伝えします。
当社は肉盛りの溶接を行っていません。溶接が必要な補修は協力会社と分担し、当社が放電加工で仕上げます。
放電加工の面と型の寿命|変質層への気配り
放電加工の面には、溶けた鋼が再び固まった薄い層(変質層、白層とも呼ばれます)が残ります。この層は硬くてもろく、細かい割れを含むことがあります。ダイカスト金型のように熱の繰り返しを受ける型では、この層がヒートチェックのきっかけになることがあるため、次のような気配りをします。
- 仕上げに近づくほど放電のエネルギーを下げ、変質層を薄くする
- 製品の面に写る部分は、放電加工のあとに磨きで変質層を取り除く
- 窒化などの表面処理は、放電加工と磨きを終えてから行う
- 補修のあとは、型の予熱を守ってから使い始める
放電加工の条件は、面の粗さ・寸法・加工時間のどれを優先するかで変わります。ダイカスト金型では、製品に写る面と、写らない逃がしの面とで条件を分けると、型の寿命と加工時間の両方に無理がありません。
彫る時間が長い型ほど、外注の効果が大きい
大きな入れ子に深いリブを何本も彫る仕事は、一度型を機械に据えて位置を出したら、荒・中・仕上げと電極を替えながら、長い時間をかけて彫り進めます。社内の放電加工機でこの仕事を受けると、その間ほかの型の補修や急ぎの仕事が止まってしまいます。彫る時間の長い仕事こそ、外注すると社内の設備が空き、全体の日程が組みやすくなります。
大きな型が載る
加工範囲は最大で幅1,200×奥行800×高さ450mm(三菱電機 EX30・コラムアップ時)。載せられる型は高さ1,300mm・重さ約2,000kgまでです。
形彫放電加工機7台
大型機3台を含む7台で、長い仕事と急ぎの仕事を並べて進めます。土曜・祝日も稼働し、日曜は緊急時に対応します。
電極から用意できる
電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。図面か3Dデータがあれば、電極の設計からご相談いただけます。
ダイカスト金型の放電加工の費用が決まる要素
放電加工の費用は、機械を使う時間と、電極の数・大きさ、段取りの手間で決まります。機械を使う時間の見込み方は、放電加工の加工時間の計算の記事にまとめました。型ごとに条件が大きく違うため、金額は図面を拝見してからお出しします。見積りの前に、次の要素を押さえておくと、話が早く進みます。
| 要素 | 費用への効き方 | 費用を抑える工夫 |
|---|---|---|
| 彫る体積と深さ | 取り除く量が多いほど、深いほど時間がかかる | 焼入れ前に切削で荒い形を取っておく |
| 面の粗さ | 細かい面を求めるほど、仕上げの工程が増える | 製品に写らない面は粗さを緩める |
| 電極の数と大きさ | 形が複雑なほど、荒・中・仕上げで電極が増える | 同じ形のリブは電極を共用できる形にそろえる |
| 型の大きさと重さ | 大きいほど据え付けと位置出しに手間がかかる | 補修なら入れ子だけを外して持ち込む |
| 繰り返し | 同じ補修や同じ形の2回目以降は、電極と段取りを使い回せる | 補修の周期が決まっている型は、まとめてご相談ください |
放電加工の時間を短くする、型の設計のコツ
放電加工の時間は、型の設計でかなり変わります。新しく型を起こすときに次の点を考えておくと、彫り込みの時間と電極の数を減らせます。
荒い形は焼入れ前に
放電加工は、取り除く量に比例して時間がかかります。焼入れ前に切削で取れるところまで取り、放電加工は仕上げの厚みだけにすると、時間が大きく縮みます。
リブの形をそろえる
幅・深さ・抜き勾配が同じリブは、同じ電極で何本も彫れます。わずかな寸法の違いのために電極が増えていないか、図面を見直す価値があります。
面ごとに粗さを分ける
製品に写る面と、写らない逃がしの面とで、面の粗さの指示を分けます。すべての面を細かくすると、仕上げの工程が型全体に広がります。
見積りのときに伝えると早い8つの情報
すべてそろっていなくても構いません。分かる範囲で、写真と一緒にお送りください。
- 新作か補修か:新しく彫るのか、割れや摩耗を直すのか
- 型の外形寸法と重さ:入れ子だけか、型ごとか
- 材質と硬さ:鋼種と、焼入れ後の硬さ
- 図面か3Dデータ:彫る形と寸法が分かるもの
- 電極の有無:支給か、当社で用意するか
- 面の粗さと公差:厳しくしたい面がどこか
- 不具合の写真とショット数:補修の場合
- 希望の納期:型を止められる期間
ご相談から納品までの流れ
- STEP 01図面・写真を送るフォームかメールで、図面・3Dデータ・型の写真をお送りください。
- STEP 02可否と進め方の回答営業時間内なら当日中に、加工できるかと進め方をお返しします。
- STEP 03見積り・日程の確定電極の手配と加工の日程を組み、正式なお見積りをお出しします。
- STEP 04加工・確認・返却機上で寸法を確かめてから返却します。日数は型の大きさと彫る量で変わります。
よくあるご質問
焼入れ後の入れ子に、追加でリブを彫れますか?
彫れます。放電加工は硬さに関係なく加工できるため、焼入れ済みの入れ子を焼きなまさずに彫り増しできます。元の面との段差の許容と、リブの抜き勾配・根元の丸みを図面でお知らせください。
ヒートチェックの補修だけでも頼めますか?
お受けします。割れが浅ければ割れた層だけを取り除き、深ければ溶接で盛ってから元の形に仕上げます。溶接は協力会社と分担して行い、当社が放電加工で仕上げます。まず割れの写真をお送りください。
どのくらいの大きさの型まで載りますか?
加工範囲は最大で幅1,200×奥行800×高さ450mm(EX30・コラムアップ時)、加工槽の内寸は1,200×800mmです。載せられる型は高さ1,300mm・重さ約2,000kgまでです。これを超える場合も、入れ子だけを外せば加工できることがあります。
電極は支給しないといけませんか?
いいえ。電極は、当社での製作、協力会社での製作、お客様からの支給のどれにも対応します。図面か3Dデータがあれば、電極の設計からご相談いただけます。
放電加工の面は、そのまま製品の面に使えますか?
放電加工の面には、溶けて固まった薄い変質層が残ります。製品に写る面は、仕上げの放電条件で層を薄くしたうえで、磨きで取り除くことをおすすめします。表面処理は、放電加工と磨きを終えてから行ってください。
鍛造型やプレス金型も相談できますか?
できます。鍛造型の彫り込み・彫り直しや、プレス金型のパンチ・ダイの製作と補修もお受けしています。焼入れ後の鋼や超硬の型を、放電加工で加工します。
あわせて読みたい
入れ子1個の補修から、大きな型の彫り込みまで。
図面か写真をお送りいただければ、加工できるかどうかと進め方を、営業時間内なら当日中にお返しします。開発中の製品の型は、秘密保持契約を結んだうえで進めます。