超硬・タングステン
「放電」の匠。
銀タングステン・銅タングステン電極の選定、
そして、ワイヤー加工の応力開放を見極める職人技。
素材を知り尽くした40年の職人が、アナログな「手の感覚」と「条件設定」で、HRA90超の素材をミクロン単位で支配する。
なぜ、その超硬加工は断られるのか
加工中の「割れ」リスク
超硬やタングステンは、加工による内部応力の開放で一瞬にして割れることがあります。ワイヤーカットのスタート位置やパス取りを誤れば、高価な素材がスクラップになります。
刃物が立たない「硬度」
HRA90を超える超硬やタングステン。マシニング加工では工具摩耗が激しく、数ミリ進むだけで精度が狂い、コストも納期も破綻します。
「面」が仕上がらない
放電加工でも、ただ電気を流すだけでは表面が荒れ、変質層(白層)が残ります。鏡面に近い面粗度を出すには、熟練の条件設定が必要です。
機械任せにしない。
電極と「使い分け」で品質を作る。
超硬加工において重要なのは、機械のスペックではなく、「電極材の選定」と「工法の見極め」です。私たちは40年の経験から、素材と形状に最適な解を導き出します。
消耗に強く、鋭利なエッジが出せる「銀タングステン」「銅タングステン」電極を常時ストック。形状と要求精度に合わせ、最適な電極を職人が削り出します。
ワイヤーカットで超硬を切断する際、素材内部の残留応力により割れが発生します。私たちは経験に基づき、割れを防ぐ「アプローチ位置」と「加工ルート」を緻密に計算してプログラムします。
素材のロットごとの微妙な違いを職人が感じ取り、放電条件(パルス幅・休止時間)を微調整。「ギリギリを攻める」設定で、クラックを防ぎつつ最速の加工を実現します。
※ RECOVERY RATE: 90%+
論より証拠。
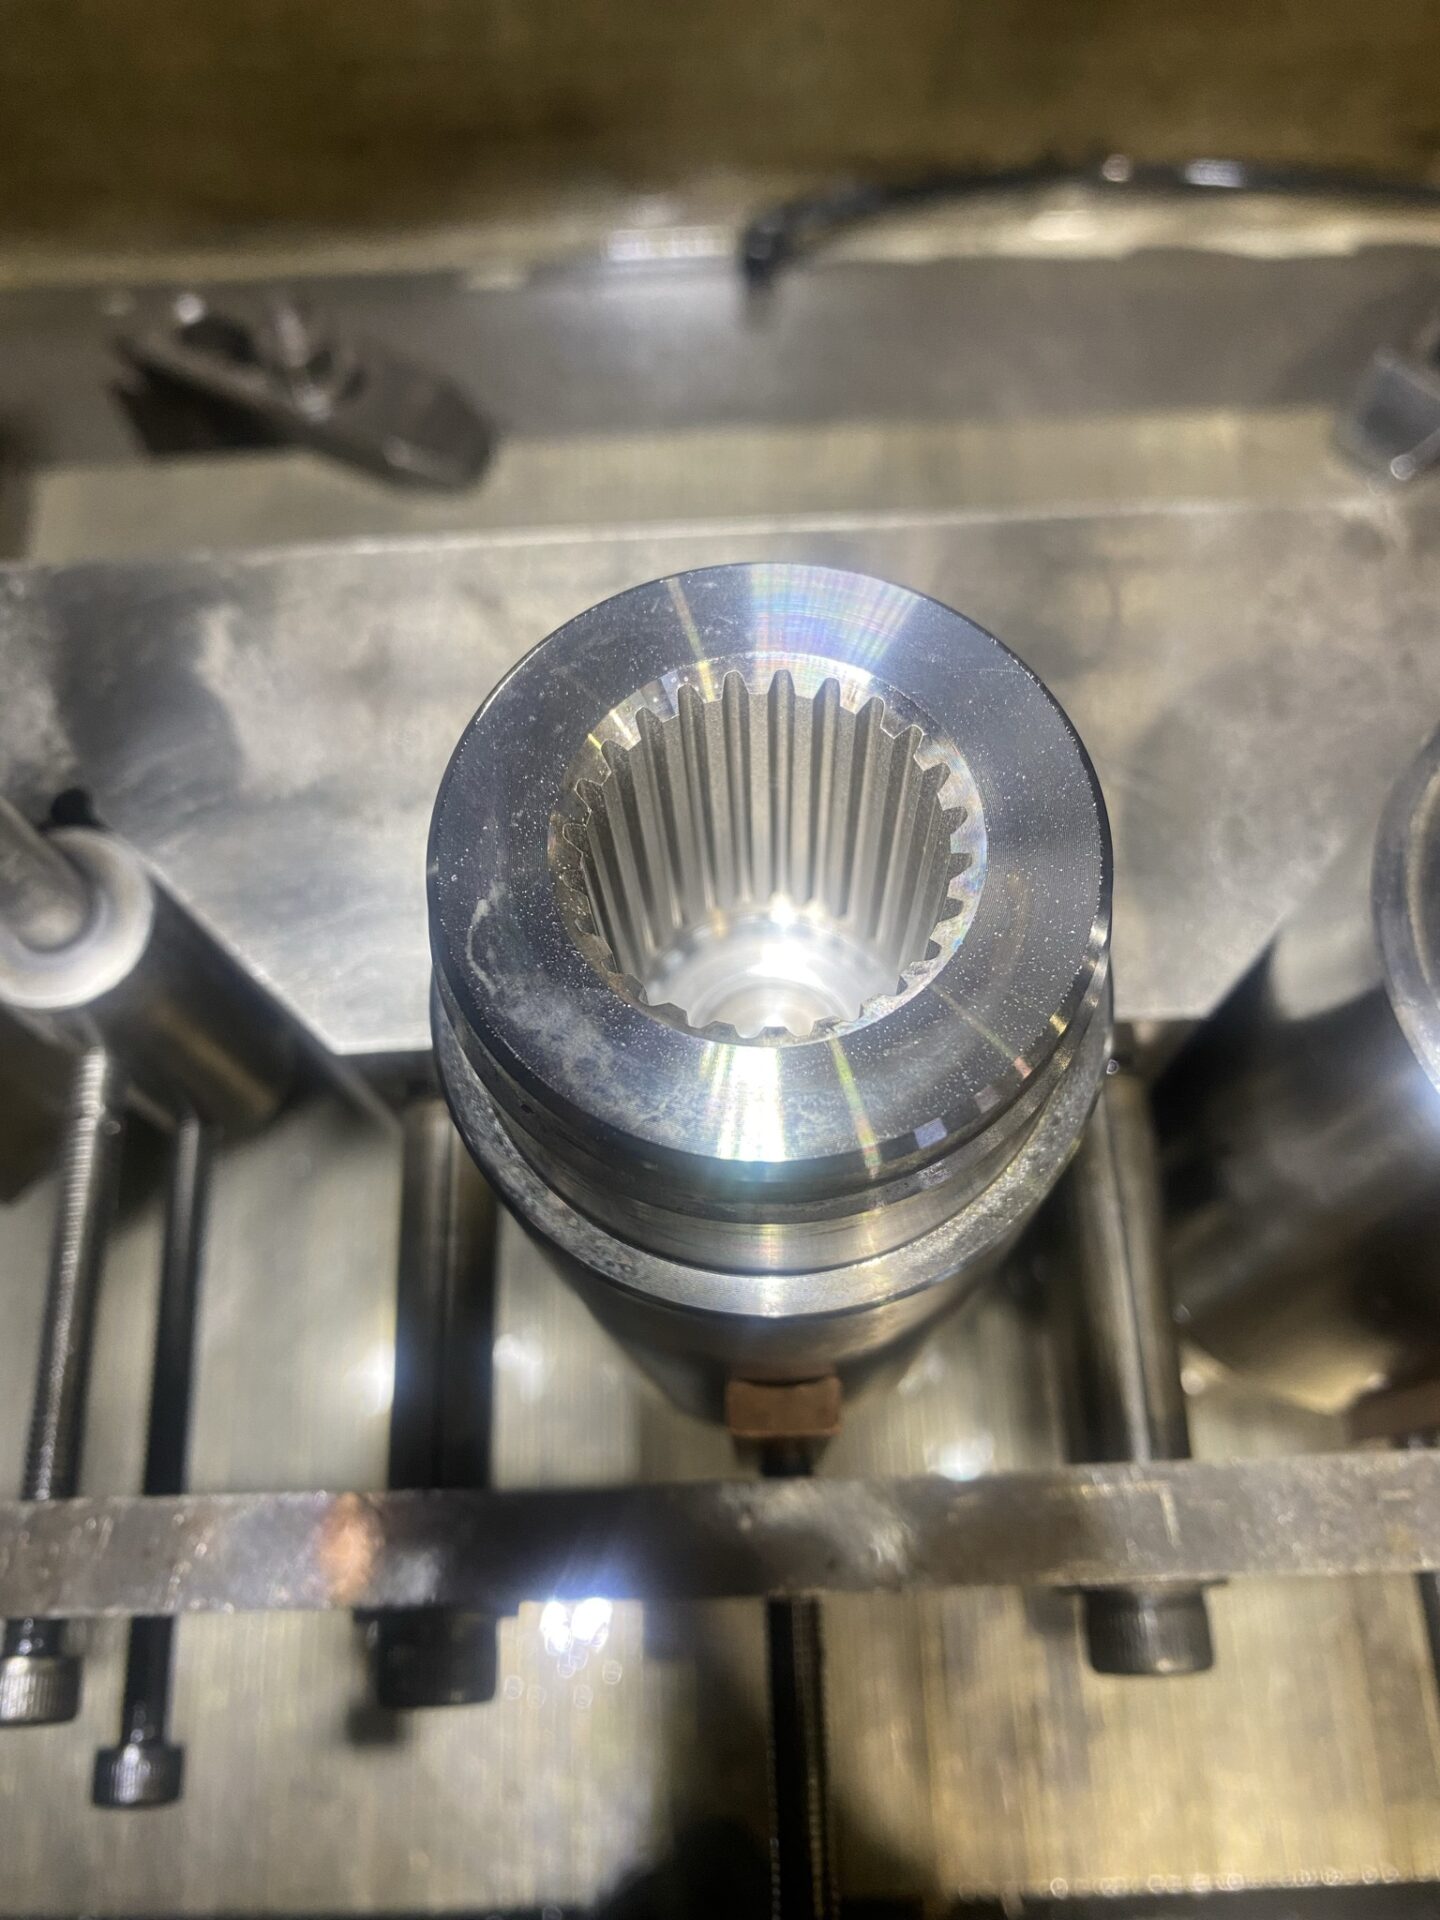
切削不可の袋小路形状。銅タングステン電極を使用し、コーナーR0.05以下を実現。
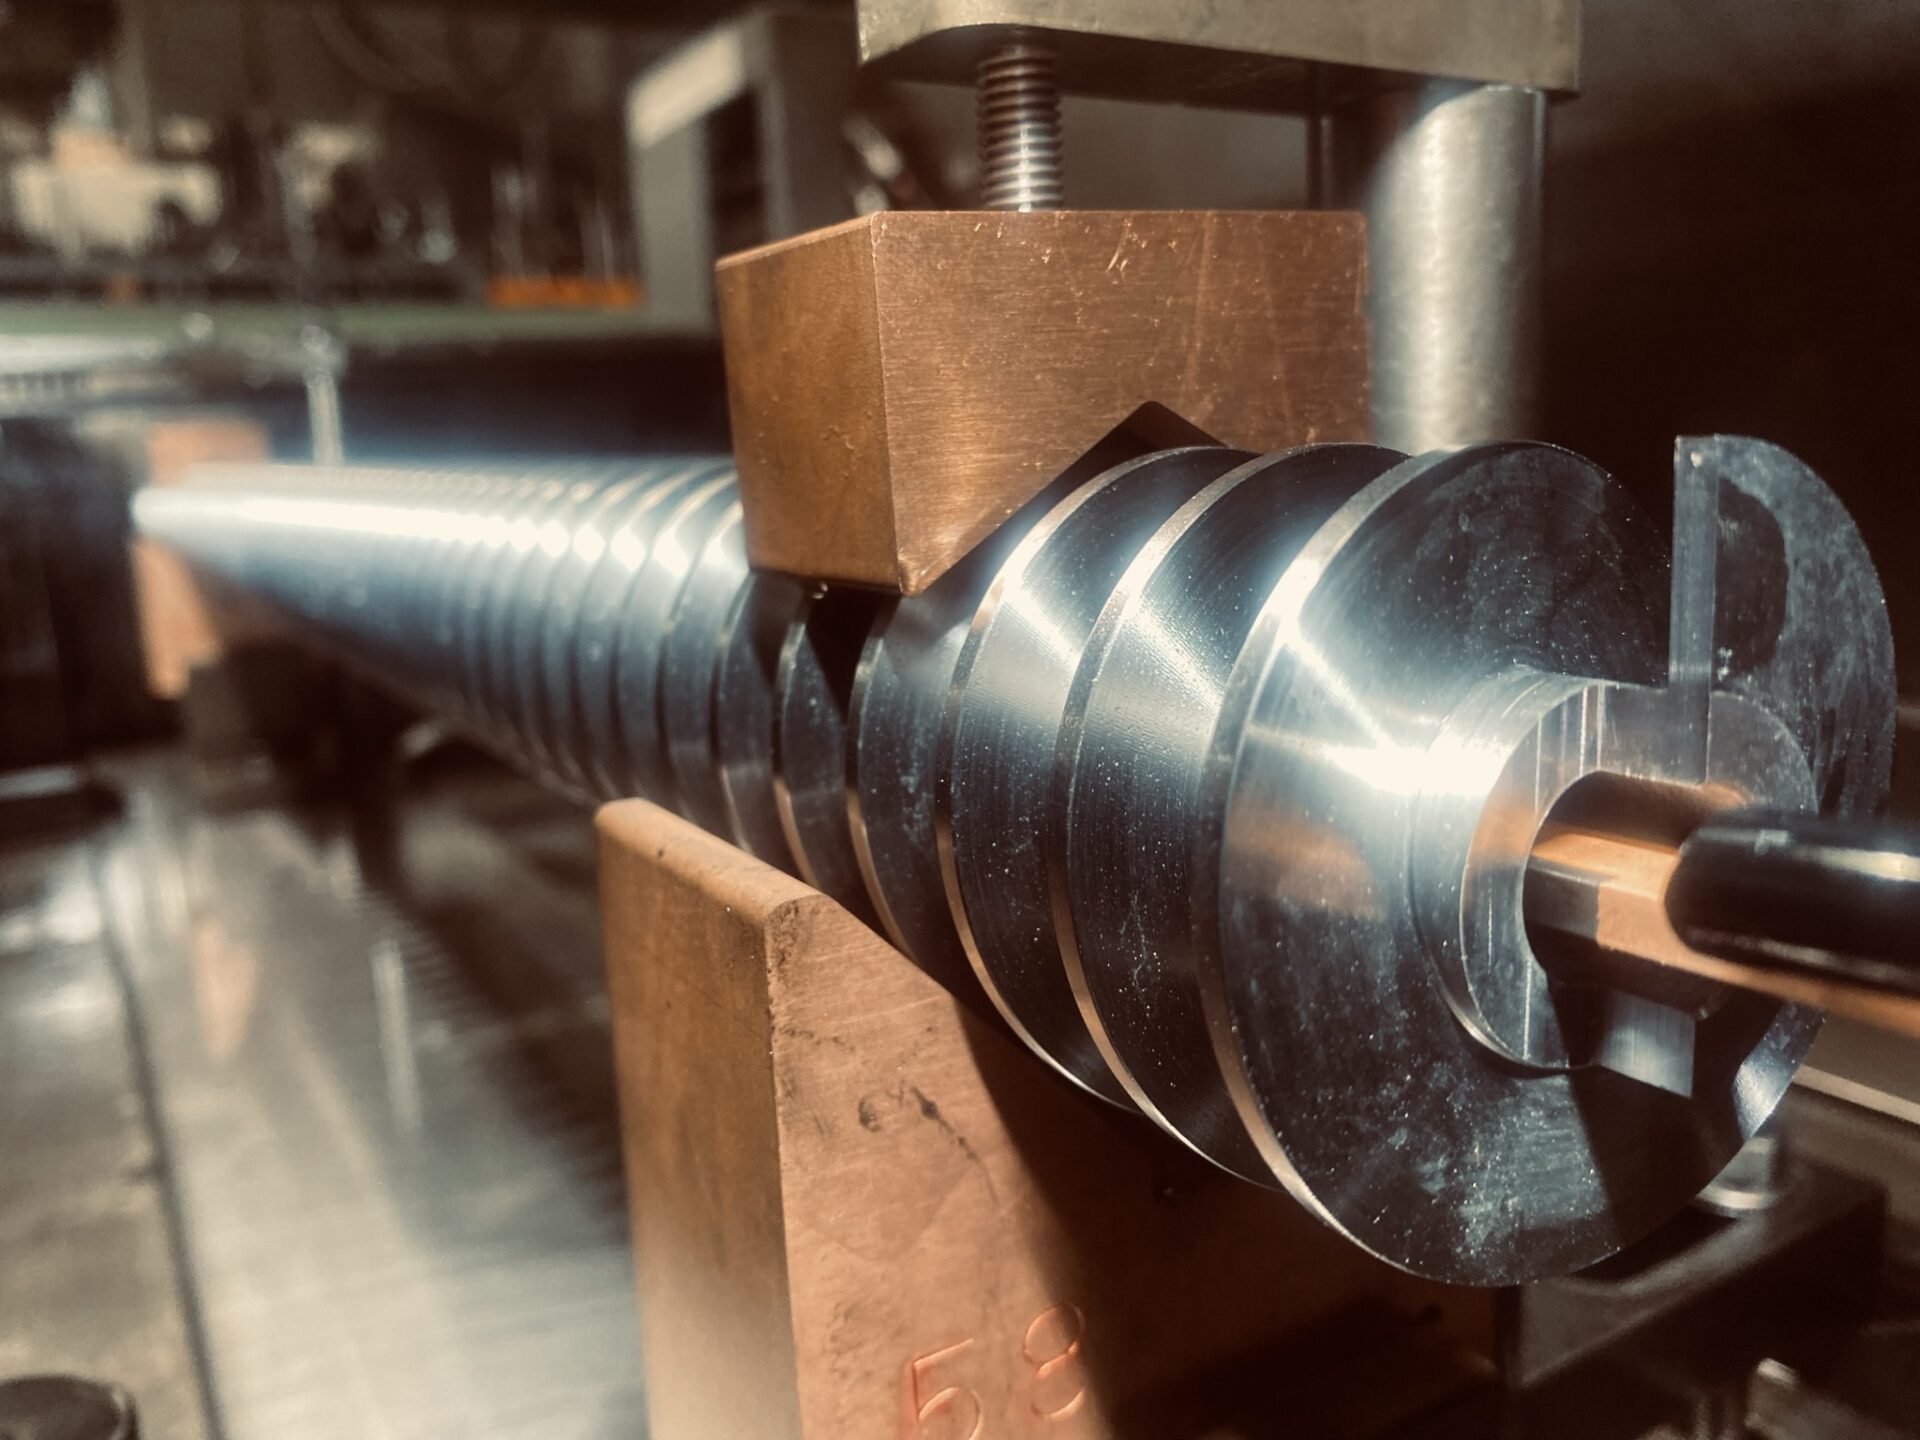
非常に割れやすい純タングステンに対し、低電圧条件でクラックゼロ加工を達成。
「削れない」と諦める前に、
その図面を見せてください。
無料見積もり・技術相談をする
その超硬部品、放電加工で通るか
超硬・タングステンは「硬いから難しい」と言われますが、放電加工では硬さは障害になりません。可否を分けるのは硬さではなく、電気を通すか・寸法が設備に収まるか・角のRを許容できるかの3点です。ここで判断がつきます。
問題なくお受けできます
- ・超硬合金・純タングステン・モリブデン
- ・切削では歯が立たないと言われた形状
- ・角穴・キー溝など角を残したい形
- ・止まり穴・深い溝で工具が届かない
- ・薄物・細物で削ると欠ける
- ・1個から。最低数量はありません
先に相談してほしい条件
- ・電気を通さない材料(セラミックス・樹脂)は不可
- ・完全なピン角(R0)の指示。原理上Rが残ります
- ・形彫1200×800×450mmを超える大きさ
- ・削り落とす量が非常に多い粗加工だけの依頼
- ・±0.005mmより厳しい公差(研磨が前提)
迷ったら図面を送ってください。可否だけでもお答えします。「これは放電加工の仕事か」という段階で構いません。当社で対応できない場合も、その旨をはっきりお伝えします。数日待たせた末にお断りする、ということはしません。
対応できる範囲
| 項目 | 形彫放電加工 | ワイヤー放電加工 |
|---|---|---|
| 最大寸法 | 1200 × 800 × 450 mm | 820 × 730 × 300 mm |
| 寸法精度の目安 | ±0.01mm クラス | ±0.005mm クラス |
| 仕上げ面 | Ra0.1μm程度の平滑面から梨地面まで指定できます | |
| 深穴 | 深さ350mm程度まで(形状により異なります) | |
| 得意な形 | 止まり穴、深い溝、キー溝、袋状の形 | 貫通した輪郭、板の外形、テーパー、上下異形状 |
| 硬さ | 加工時間はほとんど変わりません。HRC60以上の焼入れ材も多数実績あり | |
| 数量 | 1個から。試作から量産まで | |
| 保有設備 | 形彫放電加工機 7台 | ワイヤー放電加工機 |
費用と納期の考え方
超硬の加工費は「材料が硬いから高い」のではありません。放電加工の費用は加工時間で決まり、その時間は溶かす体積と要求する仕上げの細かさで決まります。硬さはほとんど影響しません。つまり、指示の書き方しだいで費用は変わります。
精度は要る場所だけ指定する
最も効きます。全面に厳しい公差が入っていると、不要な部分にまで時間がかかります。
面粗さを1段緩める
仕上げを細かくするほど加工回数が増えます。機能に関係しないなら緩めてください。
角のRを許容する
許容値を先に決めておくと工法の選択肢が広がり、確認の往復も減ります。
追加の予定を伝える
形彫は電極を再利用できるため、2個目以降が下がります。予定があれば最初にお知らせください。
難しい部分だけ出す
外形は社内、超硬部だけ当社。工程の一部だけのご依頼が最も費用を抑えられます。
材料は支給でも手配でも
超硬材は高価なため、材寸の取り方から一緒にご相談いただけます。
見積りは営業時間内は当日中に回答します。形彫放電加工機7台とワイヤー放電加工機を保有しているため、急ぎの1個を割り込ませる余地があります。状況によっては当日中での対応も可能です。まずは「いつまでに必要か」をお知らせください。
ご依頼の流れ
STEP 1
図面か写真を送る
正式図面でなくて構いません。手描きのポンチ絵や現物写真でも受け付けます。
STEP 2
可否と概算の回答
加工できるか、いくらか、何日かかるか。当日中でお答えします。
STEP 3
材料手配・加工
支給材でも当社手配でも対応します。全国から宅配便でお受けしています。
STEP 4
寸法確認して納品
検査のうえ発送します。愛知県尾張旭市への持ち込み・引き取りも可能です。
お問い合わせのとき、これだけ書けば話が早い
分かる範囲で構いません。空欄があっても差し支えありません。下をそのままコピーして送っていただければ、こちらで判断できます。
- ・材質:超硬合金/純タングステン/モリブデン/不明
- ・加工したい形状:角穴/キー溝/輪郭抜き/深穴/溝/その他
- ・外形寸法:約 × × mm/板厚 mm
- ・加工の深さ:約 mm
- ・とくに精度が要る箇所:( )/公差( )
- ・角のRの許容:できる/できるだけ小さく/要相談
- ・数量: 個(追加予定:あり/なし/未定)
- ・材料:支給する/手配してほしい
- ・他社で断られた場合、その理由:( )
- ・希望納期: 月 日まで/できるだけ早く
「削れない」と断られた図面を、そのままお送りください。
超硬・タングステンは、放電加工なら硬さが障害になりません。加工できるか・いくらか・何日かかるかを当日中でお答えします。1個からお受けし、対応できない場合もはっきりお伝えします。お問い合わせ後に営業のお電話をすることはありません。
1個から対応
最低数量なし
当日中で見積
営業時間内の受付分
硬さは問わない
HRC60以上も実績多数
全国から受付
宅配便で対応
FAQ
よくあるご質問
超硬・タングステンも加工できますか?
専用の電極は必要ですか?
試作1個でも依頼できますか?
見積もりはどれくらいで出ますか?
OTHER SERVICES
その他のサービス
放電加工ひとすじ40年。超硬・インコネル・チタンなど全材質を量産対応。複数台体制で供給を止めず、NDA・加工データ提出にも対応します。図面1枚から、当日中にお見積りします。